-
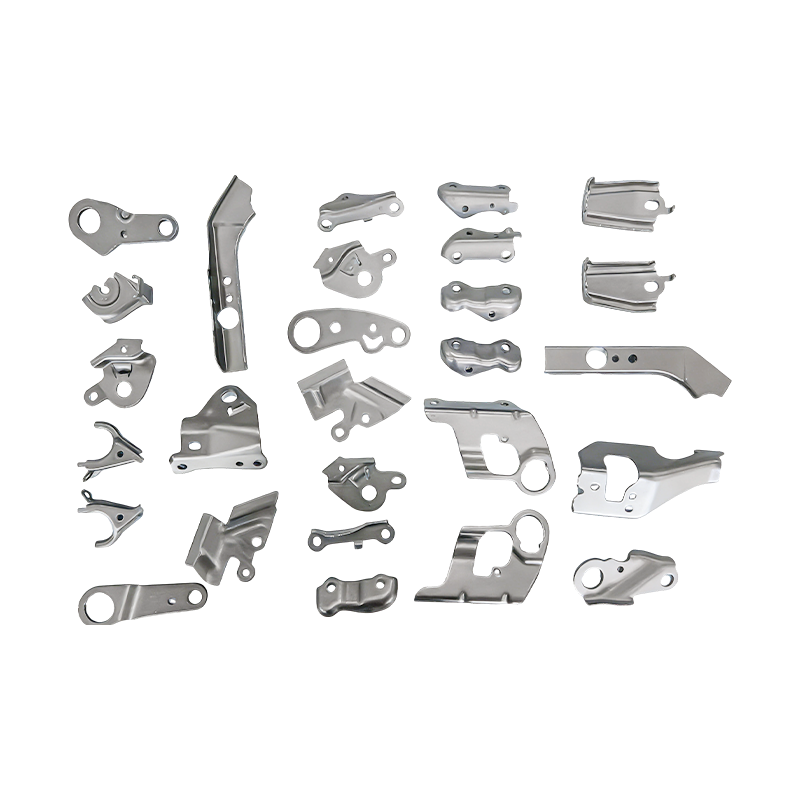
Peças automotivas pequenas para estampagem progressiva de peças
Nossas peças de estampagem progressiva de peque...
-
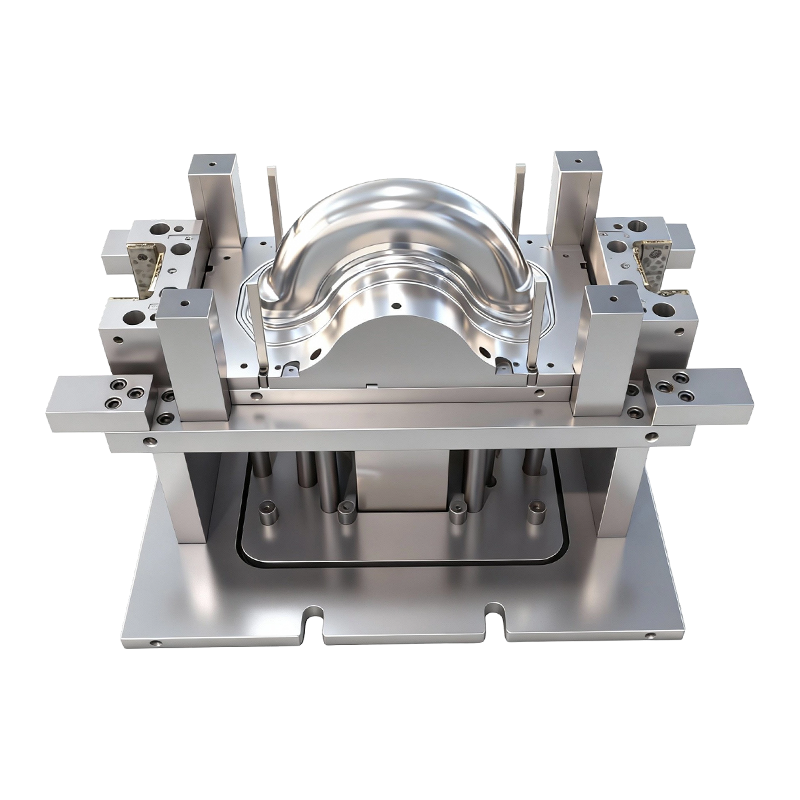
Molde de estampagem profunda para rodas dianteiras e traseiras de veículos elétricos de duas rodas
Este molde de estampagem profunda para rodas di...
-
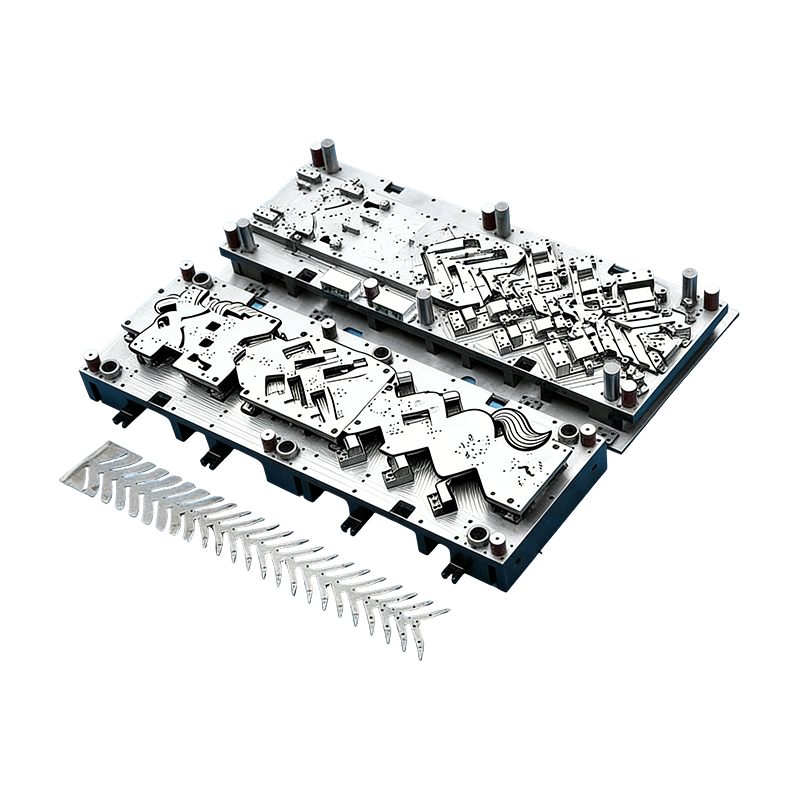
Moldes progressivos para peças automotivas
Este molde contínuo para carcaças de motores au...
-
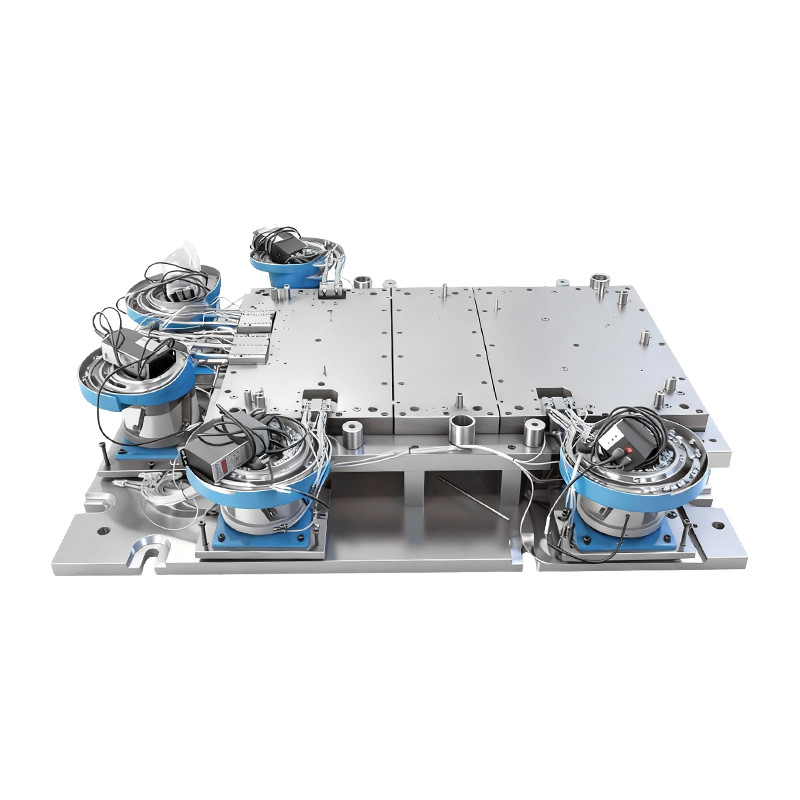
Molde de rebitagem automático para grande base de máquina de computador
Este molde de rebitagem automático para grande ...
-
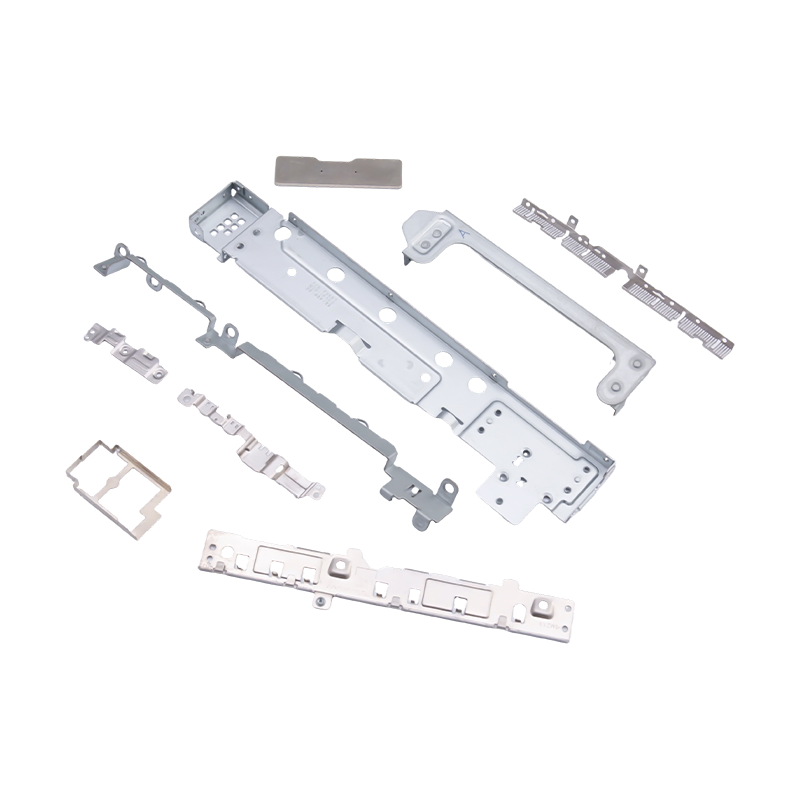
Pequenas peças estampadas para laptops e celulares
Como componentes internos essenciais para eletr...
-
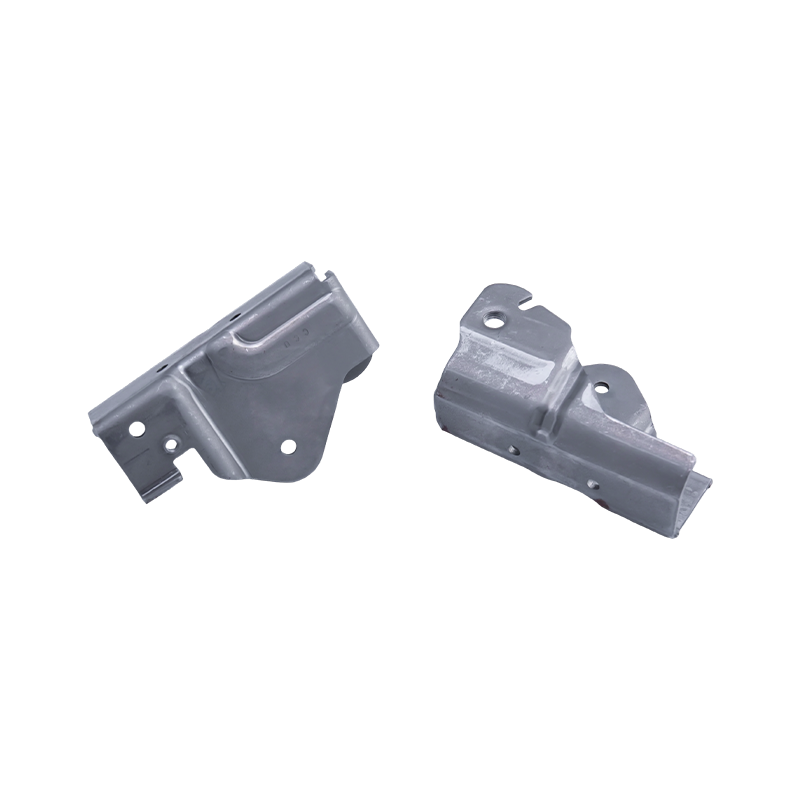
Peças para estampagem de assento de carro
As peças de estampagem de assentos de carro são...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Design para confiabilidade e capacidade de fabricação: margens que sobrevivem à produção
Design para confiabilidade e capacidade de fabricação: margens que sobrevivem à produção
2026-11-02
Um suporte de sede HC340LA de 1,5 mm passou em todas as verificações dimensionais da CMM e ainda assim quebrou em serviço. A trinca começou em um raio de curvatura interno de 0,6 mm, que existia porque o desenho reutilizava um envelope de embalagem e não porque a carga de fadiga permitia isso. Nada na ficha técnica estava errado no papel. A margem simplesmente não foi decidida por ninguém.
Essa é a lacuna prática entre duas disciplinas que normalmente são revisadas por dois grupos diferentes. O projeto para capacidade de fabricação questiona se uma peça pode ser fabricada repetidamente dentro de uma janela de processo estável. O design para confiabilidade questiona se ele continua funcionando durante toda a vida que o cliente assume. Nas peças estampadas, ambas as respostas estão escritas no mesmo desenho, nos mesmos três números.
Conclusão do trabalho: trate as margens de confiabilidade e as margens de fabricação como um item de revisão, não dois. A geometria da dobra, a pilha de tolerâncias e a condição do material orientam ambas as propriedades, e uma alteração em uma move a outra. Resolva-os antes que a sorte seja cortada e o programa receba ambos de graça. Liquide-os posteriormente e a ferramenta será paga duas vezes.
Onde DFM e DFR compartilham as mesmas alavancas
Quatro variáveis decidem a maioria dos resultados da parte carimbada. Nenhuma delas são ideias novas; o que falha na prática é o sequenciamento, porque comentários de ferramentas e comentários de confiabilidade chegam ao desenho em momentos diferentes.
Formando geometria
Um raio interno abaixo de 1x a espessura da chapa concentra a tensão na fibra externa; abaixo de 0,5x é uma trinca aguardando seu primeiro ciclo de fadiga. Para classes microligadas, mantenha 1,5x a espessura ou a forma e alivie a tensão. Mantenha a distância entre o furo e a dobra em 2t R para que o furo não se estique em uma forma oval que mais tarde falhe no ajuste por pressão.
Pilha de tolerância
Mais ou menos 0,05 mm em um recurso a 300 mm do ponto de referência, dentro de uma matriz progressiva de quatro estações, é uma promessa que o processo não pode cumprir. Empilhe a tolerância com o desgaste da ferramenta, a dispersão da espessura da bobina e a deflexão da prensa incluídas e, em seguida, teste se a montagem ainda funciona na pior das hipóteses. Caso contrário, a correção pertence à interface, e não a uma impressão mais precisa.
Condição material
Um spread de rendimento de 40 MPa entre as bobinas altera o retorno elástico, o que altera o ângulo final, o que altera a tensão de contato na junta. Especifique o grau e a condição de entrega, solicite certificados EN 10204 3.1 e mantenha a direção das fibras consistente entre o protótipo e a série para que o teste de confiabilidade valide a peça que você realmente enviará.
Capacidade de processo
Uma característica em execução no Ppk 1.0 coloca cerca de uma parte em 300 limites externos. Em um suporte construído com 200.000 unidades por ano, esse é um número de confiabilidade, não de qualidade. Defina Ppk 1,67 em PPAP e projete o recurso de forma que a matriz ainda o mantenha após 200.000 golpes de tolerância ao desgaste.
O próprio conceito da matriz é uma decisão de confiabilidade. Uma ferramenta progressiva transporta a tira através de cada estação de uma só vez, o que elimina a variação de reaperto, mas elimina a opção de corrigir uma estação posteriormente sem tocar em toda a linha. As ferramentas de transferência espalham as estações pelas prensas, facilitando o ajuste individual ao custo de mais manuseio. Revendo estampagem progressiva versus transferência geralmente define quais tolerâncias são realistas antes de uma única dimensão ser escolhida.
 Matrizes de estampagem progressiva para carcaças de motores automotivos Matrizes contínuas personalizadas para carcaças de motores automotivos de alto volume e peças pequenas, construídas para precisão, resistência ao desgaste e produção em massa sustentável. Ver Produto →
DFM e DFR comparados: alvos diferentes, evidências compartilhadas
Manter as duas colunas separadas é útil mesmo dentro de uma revisão conjunta, porque elas otimizam coisas diferentes e consomem dados diferentes.
Tabela 1: As duas disciplinas são lidas como colunas separadas em um formulário de revisão, mas convergem nas mesmas características críticas.
A curva de custo com a qual ninguém discute até que existam ferramentas
O custo relativo da correção de um único defeito em uma peça estampada aumenta acentuadamente, e o passo mais preciso não é aquele que a maioria das equipes planeja.
Conceito 1x
Design congelado 8x
Morrer construir 45x
PPAP 120x
Campo 400x
O salto quíntuplo entre o congelamento do projeto e a construção da matriz é o que importa, porque é o último ponto onde a geometria pode se mover sem tocar o aço. Compensação de Springback, adendo e alterações na linha de corte são baratos em uma tela e caros em uma impressora: um bloco de molde recortado significa semanas de tempo de impressão, um novo programa de teste e revalidação de cada característica que foi movida. A margem de confiabilidade que chega ao PPAP é, portanto, tanto um custo de fabricação quanto um custo de engenharia.
Onde o trabalho de confiabilidade de peças estampadas se concentra
A alocação abaixo é uma visão planejada de como o conteúdo de peças estampadas normalmente se divide entre os mercados finais, usada para dimensionar a capacidade de revisão em vez de descrever a participação de mercado medida.
O conteúdo estrutural, da bateria e do barramento automotivo e EV em cerca de 46 por cento carrega a carga dupla mais pesada, porque os requisitos elétricos, de colisão e de vedação ficam todos na mesma parte.
- 46% Corpo automotivo e EV, bateria, barramento
- 24% Eletrônica de consumo e gabinetes de eletrodomésticos
- 18% Equipamentos industriais, como servoacionamentos e compressores
- 12% Peças para veículos de duas rodas e caminhões pesados
As placas de cobertura da bateria e os barramentos de cobre são o caso mais claro. O requisito de confiabilidade é vedação, resistência de contato estável e ciclagem térmica sem rachaduras; o requisito de capacidade de fabricação é profundidade de estiramento, força do suporte do blank e controle de retorno elástico. Os dois puxam em direções opostas, e a peça só fica barata quando ambos são resolvidos na mesma iteração, em vez de em sequência.
 Peças de estampagem de tampa de bateria de precisão Tampas de gabinete de bateria estampadas personalizadas em aço, alumínio ou aço inoxidável, com tolerâncias restritas e opções para furos, flanges e dobras. Ver Produto →
Uma sequência de revisão que sobrevive ao contato com a produção
A sequência é mais importante do que o rigor. Essas cinco etapas funcionam na ordem indicada e são difíceis de adaptar posteriormente.
Passo 1 – Definir falha
Escreva a definição de falha antes de qualquer tolerância: carga, contagem de ciclos, ambiente, taxa de vazamento aceitável ou desvio de resistência. A confiabilidade não pode ser avaliada com base em um critério indefinido.
Passo 2 – Mapeie a janela
Combine a peça com o tipo de matriz, a tonelagem da prensa e a largura da bobina realmente disponíveis e, em seguida, marque cada recurso que esteja fora de uma janela já comprovada em estampagem e produção de peças de estampagem .
Passo 3 – Empilhe de forma realista
Construa o empilhamento com tolerância ao desgaste e dispersão de material incluídos, e não com valores nominais. Em seguida, confirme se a montagem ainda funciona no pior caso, e não no caso nominal.
Passo 4 – Verifique ambas as listas
Teste cada item de confiabilidade em relação a um limite de fabricação: raio de curvatura em relação à vida em fadiga, revestimento em relação à resistência de contato, qualidade da borda cortada em relação ao início de trincas.
Passo 5 – Fechar com um plano de controle
Vincule os intervalos de manutenção da matriz às contagens de cursos, monitore a capacidade nas características críticas e verifique novamente ambas as propriedades após qualquer alteração de engenharia.
A automação muda esse quadro de uma maneira específica. A transferência robótica e os controles de linha integrados reduzem os danos de manuseio entre as estações, o que aumenta a confiabilidade, mas acrescentam a repetibilidade da pinça e a confiabilidade do sensor como novas variáveis que nenhum desenho captura.
 Equipamentos de automação de estampagem personalizada e projetos turnkey Equipamentos de automação de estampagem personalizados oferecidos como projetos prontos para uso, com equipamentos de produção relacionados configurados de acordo com as necessidades do cliente para operações de estampagem econômicas. Ver Produto →
Manutenção, documentação e conformidade
As margens só sobrevivem se a documentação as proteger após o início da produção em série.
- Manter o plano de controle e a revisão do FMEA do processo vinculados à revisão do desenho; qualquer reparo da matriz que altere a forma aciona um novo PPAP e um aviso de alteração do cliente.
- Definir metas de capacidade explicitamente: Ppk 1,67 no PPAP em características críticas, 1,33 na produção em série, com repetibilidade do medidor inferior a 10% nas mesmas características.
- Combine as horas de corrosão de acordo com ASTM B117 antes de cotar, pois a rota de acabamento pode forçar alterações de geometria que nunca foram precificadas.
- Registre os números de calor do material em relação às bobinas e retenha as amostras dos lotes, apoiados pelos certificados EN 10204 3.1.
- Programe a manutenção da matriz em cursos, em vez de dias corridos, e projete a tolerância de desgaste em punções e blocos de matriz para que o primeiro reparo não altere o valor nominal.
- Lide com a conformidade do mercado separadamente da engenharia: declarações RoHS e REACH para carimbos eletrônicos, relatórios dimensionais para o setor automotivo e um processo de desvio documentado para que uma concessão temporária nunca se torne um desenho permanente.
Confiabilidade e capacidade de fabricação não são dois projetos executados em paralelo. Eles são um conjunto de decisões de margem expressas em raios de dobra, pilhas de tolerância e condições de material, e são mais baratos no momento em que o desenho ainda está suave. Uma peça que não pode ser formada de forma confiável também não será confiável em campo; simplesmente falhará mais tarde, a um preço mais alto.
Postagem anterior
Nenhum artigo anterior
Próxima postagem
Exemplos de design para capacidade de fabricação que alteram as cotações de estamparia de metal
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
