-
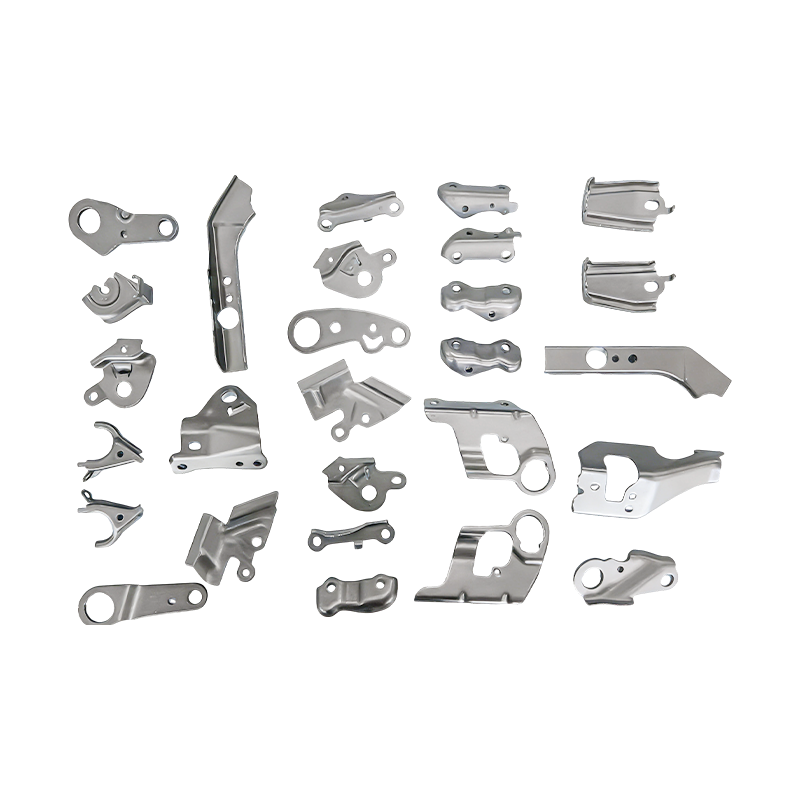
Peças automotivas pequenas para estampagem progressiva de peças
Nossas peças de estampagem progressiva de peque...
-
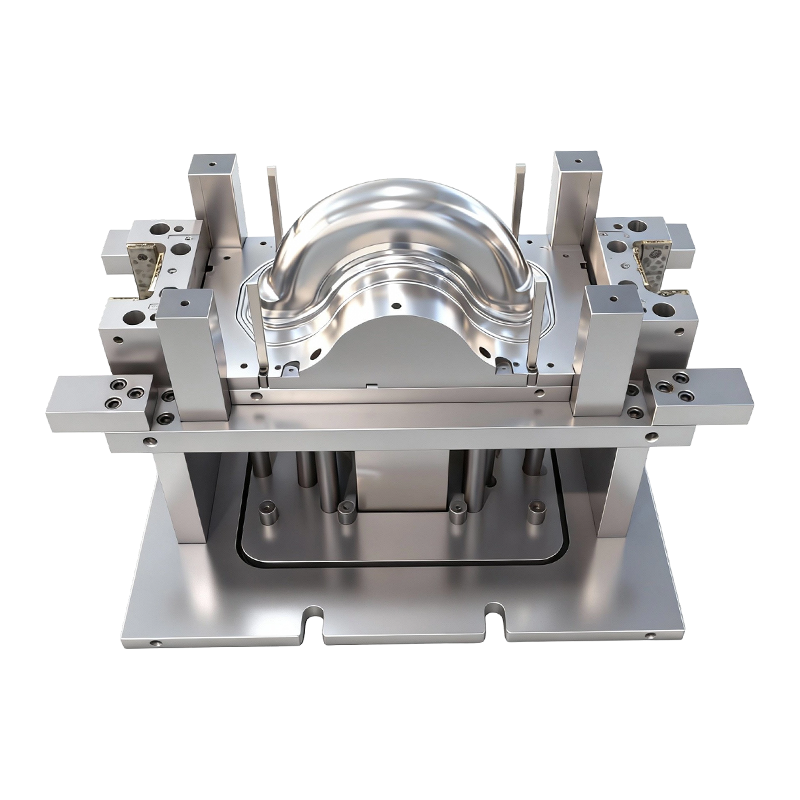
Molde de estampagem profunda para rodas dianteiras e traseiras de veículos elétricos de duas rodas
Este molde de estampagem profunda para rodas di...
-
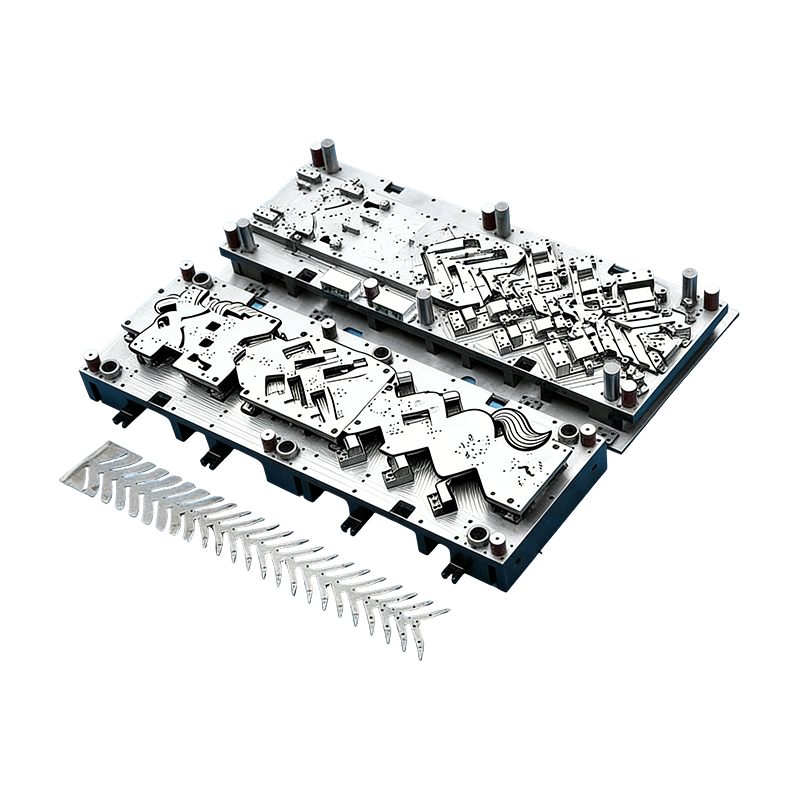
Moldes progressivos para peças automotivas
Este molde contínuo para carcaças de motores au...
-
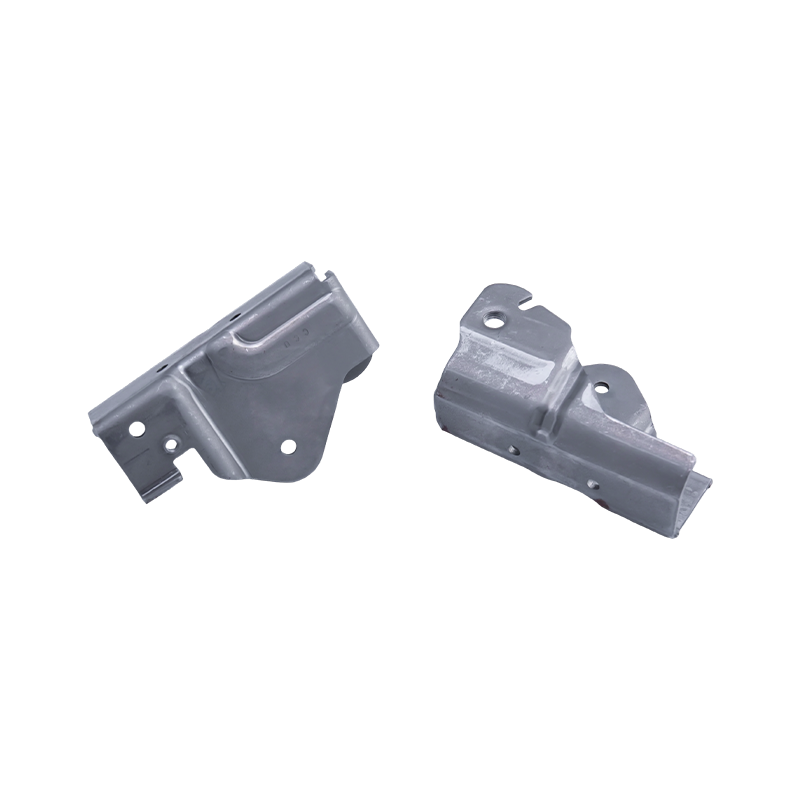
Peças para estampagem de assento de carro
As peças de estampagem de assentos de carro são...
-
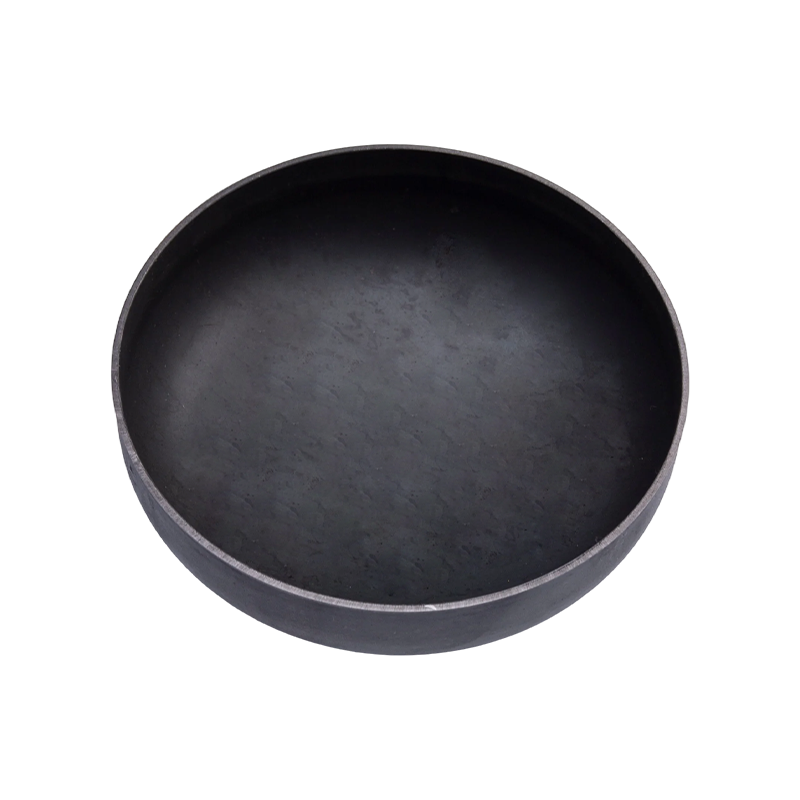
Peças de estampagem de extremidade do tanque de gás
As peças de estampagem de extremidades de tanqu...
-
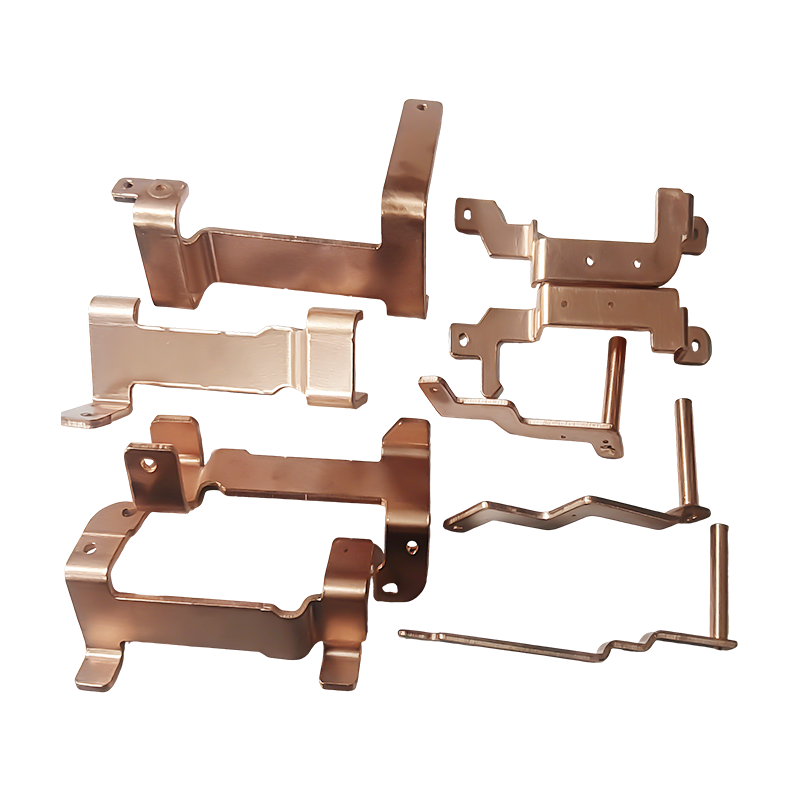
Peças de estampagem de barramento de cobre para veículos de energia nova
As novas peças de estampagem de barramentos de ...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Exemplos de design para capacidade de fabricação que alteram as cotações de estamparia de metal
Exemplos de design para capacidade de fabricação que alteram as cotações de estamparia de metal
2026-10-23
A resposta mais curta: Um exemplo de projeto para capacidade de fabricação só é valioso quando altera uma cotação, um conceito de matriz, uma etapa de inspeção ou um risco de lançamento. Os exemplos mais úteis não são conselhos genéricos de “simplificar a parte”; são alterações específicas no desenho que removem uma operação, ampliam uma janela de processo ou evitam a execução de peças defeituosas.
Para um comprador de estamparia de metal, isso significa olhar além do esboço finalizado e perguntar o que a matriz, o layout da tira, a pilha de tolerâncias e o plano de inspeção farão na produção. Uma peça pode parecer limpa em uma tela CAD e ainda criar custos ocultos por meio de ciclos de teste, operações secundárias ou medição 100%.
Imagine uma análise de programa onde três fornecedores citam o mesmo suporte de aço de 1,2 mm. Uma cotação é 18% menor, mas o desenho tem um furo a apenas 3 mm de uma linha de dobra e exige coaxialidade de ±0,05 mm em um recurso que não precisa dele. A cotação baixa pode ser real – ou pode ser um ciclo de teste sem preço. Os exemplos de DFM abaixo são o tipo de detalhe que separa uma cotação competitiva de um lançamento caro.
Exemplos de design para capacidade de fabricação que alteram a cotação
Os exemplos que importam são geralmente pequenos, locais e mensuráveis. Eles aparecem em ângulos de inclinação, layout de tira, relevo de dobra, esquemas de referência, direção de granulação do material e métodos de união. Cada um deve estar vinculado a uma consequência do processo: menos sucata, menos estações, uma janela de formação mais ampla ou uma inspeção mais simples.
1. Ângulo de inclinação em uma roda repuxada
Um calado de 2° a 5° por lado é um ponto de partida comum para paredes profundas, mas o verdadeiro problema é onde a parede é verdadeiramente vertical. Uma seção vertical pode aumentar o atrito, escoriações e desbaste. Adicionar inclinação ou uma leve conicidade muitas vezes não custa nada em função e reduz a tonelagem da prensa e o tempo de polimento.
2. Layout de tiras em matrizes progressivas
Em estampagem progressiva e de transferência , uma mudança de 3 mm na largura do suporte pode transformar uma matriz de cinco estações em uma matriz de seis estações. Uma revisão do DFM verifica os furos piloto, a passagem de sucata e se um recurso pode ser formado antes do corte final. A alteração do desenho pode ser pequena; a consequência do ferramental não é.
3. Distância do furo à dobra e alívio da dobra
Um furo colocado muito próximo de uma linha de dobra distorce e o punção pode quebrar durante a conformação. Um ponto de partida comum é pelo menos 2× a espessura do material a partir da linha de dobra, mas a melhor fixação geralmente é um entalhe de relevo ou um furo movido. Este é um dos exemplos mais simples de DFM porque remove um modo de defeito antes que a matriz seja cortada.
4. Pilha de tolerâncias em uma carcaça de motor
Uma chamada de coaxialidade estreita pode ser um requisito do produto ou um hábito copiado de um desenho antigo. Em uma carcaça de motor, um recurso piloto e um esquema de referência claro podem proteger a montagem sem forçar a medição de 100%. A questão do DFM não é “você consegue segurar ±0,05 mm?” mas “qual recurso realmente precisa dele e como você o verificará?”
5. Raio de curvatura do barramento de cobre
Um barramento de cobre de 1,2 mm com uma curvatura interna R12 pode rachar ou saltar dependendo da direção da fibra. Abrir o raio, girar a peça agrupada ou adicionar uma verificação de conformação pode reduzir o desperdício. A economia de material é visível, mas o maior ganho geralmente é um ângulo de curvatura estável que evita retrabalho na fase de montagem da bateria.
6. Auto-rebitagem em um grande chassi eletrônico
Um grande chassi de computador com vários suportes pequenos pode ser projetado para rebitagem na matriz ou um recurso de encaixe rápido em vez de fixação manual com parafuso. Isso altera o risco de fuga de mão de obra, WIP e qualidade. Se o volume for suficientemente elevado, o investimento em ferramentas torna-se mais fácil de justificar; caso contrário, um acessório mais simples pode ser a melhor resposta.
Esses exemplos são mapeados para famílias de peças reais: trabalhos automotivos progressivos e profundos, gabinetes de baterias EV e grandes chassis eletrônicos. Uma análise do fornecedor deve solicitar o conceito da matriz, o layout das tiras e o plano de inspeção por trás de cada exemplo – e não apenas uma foto do catálogo.
 Moldes de estampagem progressiva para carcaças de motores automotivos Molde de estampagem de precisão de alto volume para carcaças de motores e pequenas peças automotivas, adequado para revisar o conceito de matrizes, layout de tiras e planejamento de inspeção. Ver Produto →
 Tampas de bateria estampadas com precisão para gabinetes elétricos e industriais Peças de cobertura de bateria em aço laminado a frio, alumínio ou aço inoxidável com acabamentos sem rebarbas e personalização, relevantes para exemplos de gabinetes de baterias EV e planos de inspeção de fornecedores. Ver Produto →
 Grandes peças de estampagem de precisão para servidores e chassis de computadores industriais Componentes de aço ou alumínio de alta resistência para chassis de servidores e estruturas de mainframe, com planicidade e inspeção de bordas adequadas para grandes revisões de chassis eletrônicos. Ver Produto →
As quatro alavancas de produção por trás desses exemplos
O DFM não é uma lista de verificação única. É um conjunto de compensações entre processo, material, tolerância e automação. Os exemplos mais fortes mostram qual alavanca foi movida e o que mudou a jusante.
Seleção de processos antes da geometria
A 30.000 peças por ano, um dado progressivo pode não compensar; a 300.000, a transferência manual pode ser a escolha cara. O DFM começa definindo o volume, o material e a mudança esperada antes de debater um recurso de 1 mm.
Utilização de materiais
Uma economia de material de 5 a 15% geralmente compensa um pequeno ganho no tempo de ciclo em peças estampadas de alto volume. Projeto de aninhamento, rotação e esqueleto de sucata são exemplos de DFM que aparecem na folha de cotação, não no desenho da peça.
Alocação de tolerância
Separe os requisitos funcionais da capacidade do processo. Se um recurso precisar de um processo capaz, o esquema de matriz, medidor e referência deverá ser planejado para ele. Apertar cada texto explicativo “por precaução” não é DFM; é um custo transferido.
Automação e adesão
Em-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Comparação antes e depois: o que uma revisão do DFM deve quantificar
Uma revisão útil do DFM transforma cada sugestão em uma comparação. A tabela abaixo é um formato de planejamento ilustrativo e não uma cotação. Os valores reais dependem da qualidade do material, da tonelagem da prensa, do volume anual e dos padrões de ferramentas do fornecedor.
Escolha de design
Risco conforme desenhado
Mudança prática no DFM
Efeito de cotação ou lançamento
Furo de 4,5 mm a 3 mm de uma curva
Distorção de furo; quebra de soco
Mova para 7 mm da dobra e adicione um entalhe de relevo
Menos loops de teste; menor risco de reparo
Layout de seis estações com inserção manual de porca
Equilíbrio de linha e escape de qualidade
Emtegrate self-riveting or in-die tapping with sensor check
Menor mão de obra e WIP; maior custo de ferramentas
Curva interna R12 em barramento de cobre de 1,2 mm
Rachadura e retorno elástico
Abra para R15, oriente a granulação ao longo da dobra, adicione verificação de raio
Menos sucata; formação mais estável
Coaxialidade de ±0,05 mm na carcaça do motor
Gargalo de medição 100%
Definir esquema de referência e recurso piloto; relaxar chamadas não funcionais
Menor tempo de inspeção; PPAP mais claro
Superfície revestida a pó visível com marcas de solda
Retrabalho e rejeitos cosméticos
Mova a solda para o lado oculto ou adicione uma borda falsa
Menos retoques; melhor rendimento na primeira passagem
Comparação ilustrativa para planejamento de revisão, não uma cotação; os valores reais dependem do material, da prensa e do volume.
O custo oculto está em suposições, não na tonelagem da prensa
Quando uma peça estampada não atinge sua meta de custo, a tonelagem da prensa raramente é a surpresa. A maior variação geralmente vem da pilha de tolerâncias, layout de tiras, margem de sucata, operações secundárias e planejamento de inspeção. Estas são as suposições que merecem uma linha na revisão.
Pilha de tolerância
82
Layout de tira
68
Subsídio de sucata
54
Operações secundárias
47
Emspection planning
31
Os valores das barras acima são um índice de influência relativa para o planejamento de revisão antecipada, e não dados medidos da fábrica. A questão é direcional: se a pilha de tolerância e o layout das tiras não forem resolvidos antes do lançamento de uma matriz, o trabalho posterior de “redução de custos” geralmente é mais caro do que uma alteração no desenho. Um fornecedor que consegue mostrar sua lógica de dados e dados na fase de cotação é mais fácil de comparar do que aquele que apenas envia um preço.
Onde os exemplos são agrupados por família de peças
As prioridades do DFM mudam por família de produtos. No trabalho automotivo e de veículos elétricos, as questões dominantes são a formação de janelas, a qualidade do material e a repetibilidade dimensional. Em eletrônicos e eletrodomésticos, as superfícies visíveis, as tolerâncias para pequenos recursos e o ajuste de montagem geralmente dominam. Em equipamentos industriais, a rigidez do gabinete, a vibração e o acesso para manutenção podem ser mais importantes do que a classe cosmética.
Estampagem automotiva e EV: 52%
Eletrônicos e eletrodomésticos: 28%
Emdustrial equipment: 20%
O bolo é um mix de revisão ilustrativo baseado nas famílias de peças descritas no catálogo de um fornecedor de estamparia – peças automotivas e de veículos elétricos, peças eletrônicas e de eletrodomésticos e equipamentos industriais. Não são dados de participação de mercado. O uso prático é decidir qual lista de verificação DFM deve liderar a revisão: conformabilidade e vida útil da ferramenta para o setor automotivo, ou aparência, precisão de pequenos recursos e lógica de montagem para eletrônicos.
Uma sequência prática de revisão e o teste de ROI
Uma revisão do DFM funciona melhor como uma sequência, não como uma única reunião. O objetivo é retirar as dispendiosas incógnitas antes do lançamento e então manter as suposições sob controle de alterações.
1
Defina o volume anual, a qualidade do material e os verdadeiros requisitos funcionais. O volume decide se um processo progressivo, de transferência ou mais simples é confiável.
2
Revise o layout da tira ou da peça bruta antes de detalhar a conformabilidade. Verifique a força do porta-aviões, a estratégia do piloto, a remoção de sucata e a contagem de estações.
3
Desafie a pilha de tolerância e o esquema de dados. Mantenha as legendas que protegem o ajuste e a função; remova aqueles que apenas adicionam medição.
4
Construa um protótipo ou amostra inicial que teste os recursos arriscados, não apenas o esboço fácil. Meça as interfaces de dobra, furo e montagem.
5
Verifique as interfaces de automação: acesso ao sensor, remoção de resíduos, espaço de manutenção de ferramentas e carregamento do operador. As economias de automação desaparecem se a matriz não puder ser reparada.
6
Congele as suposições aprovadas e controle as alterações posteriores. Um reparo da matriz ou ajuste da borda de corte pode reabrir um problema de tolerância que já estava resolvido.
Para o ROI, compare a alteração do projeto com o custo que ela evita, e não apenas com o preço da peça. Exemplo: uma revisão de desenho e layout de US$ 1.200 evita um retrabalho de matriz de US$ 8.000 e duas semanas de teste. Isso representa um retorno de 6,7x antes da economia com sucata, e é mais fácil de defender do que uma afirmação vaga sobre “melhor qualidade”. Se a mudança de projeto custar mais do que o ferramental esperado ou a economia de lançamento, não será uma vitória do DFM para esse volume – será uma decisão de produto diferente.
Notas de manutenção, validação e conformidade que protegem as economias
As economias do DFM podem ser perdidas após o lançamento se a manutenção e a validação forem tratadas como papelada. Uma revisão útil do fornecedor conecta a alteração do desenho ao plano de controle, ao cronograma de manutenção da matriz e ao processo de controle de alterações.
- Planeje a manutenção da matriz com base nos recursos que impulsionam a qualidade: raios de formação, bordas de acabamento, pilotos e superfícies de came. Um revestimento ou inserto pode proteger uma área de alto desgaste, mas deve ser escolhido em função do material e do volume, e não como uma atualização padrão.
- Para programas automotivos e EV, conecte as saídas DFM ao PPAP, ISIR, planos de controle, MSA e estudos de capacidade, quando aplicável. Uma mudança de tolerância que não esteja refletida no plano de medição é um risco de lançamento, não uma economia.
- Para eletrônicos e eletrodomésticos, confirme os certificados de materiais, as expectativas de acabamento superficial e os requisitos RoHS ou REACH aplicáveis. A aceitação cosmética deve ser definida com uma amostra limite ou um padrão mensurável.
- Mantenha o controle de mudanças rígido. Um reparo na matriz pode deslocar uma borda de corte ou alterar uma posição de pré-perfuração; se a mudança não for revisada em relação às suposições originais do DFM, o mesmo defeito poderá retornar de uma forma diferente.
Os exemplos de DFM mais confiáveis são, portanto, rastreáveis: uma revisão de desenho, uma alteração no layout da faixa, uma decisão de tolerância, uma alteração de medidor e uma nota de manutenção. Essa rastreabilidade é o que torna uma cotação comparável e um lançamento mais fácil de controlar.
A conclusão prática é simples: peça exemplos de DFM que mostrem uma consequência antes e depois. Um fornecedor que consegue explicar por que um furo se moveu, por que uma estação foi removida ou por que uma tolerância foi relaxada geralmente está mais bem preparado para cotar a peça que pode realmente produzir. Os exemplos não precisam ser dramáticos; eles precisam ser específicos, mensuráveis e vinculados ao plano de ferramentas e inspeção.
Postagem anterior
Design para confiabilidade e capacidade de fabricação: margens que sobrevivem à produção
Próxima postagem
Peças estampadas de metal personalizadas para a indústria petrolífera: materiais e fornecimento
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
