-
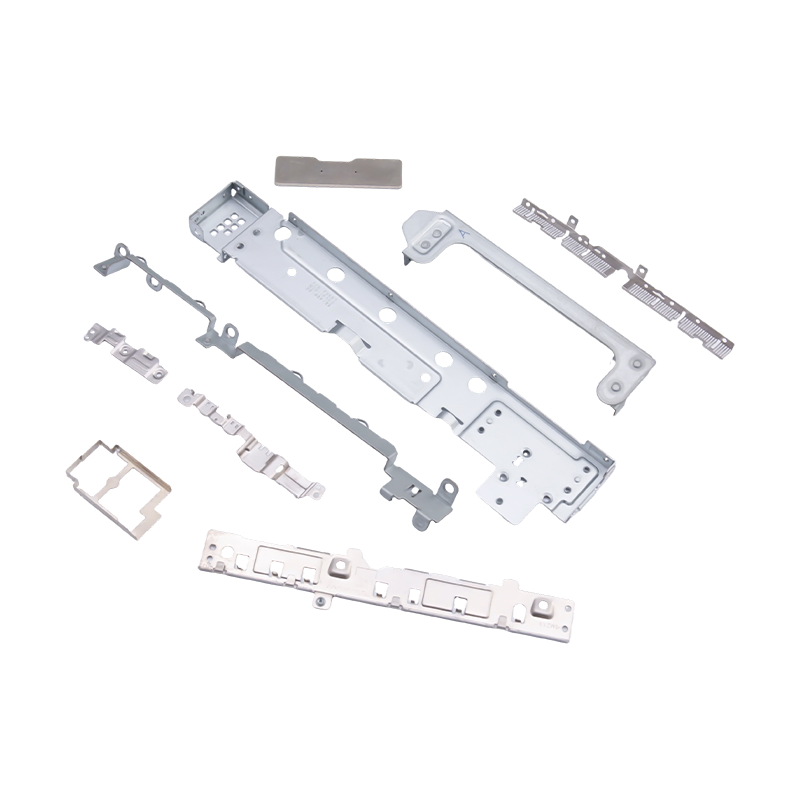
Pequenas peças estampadas para laptops e celulares
Como componentes internos essenciais para eletr...
-
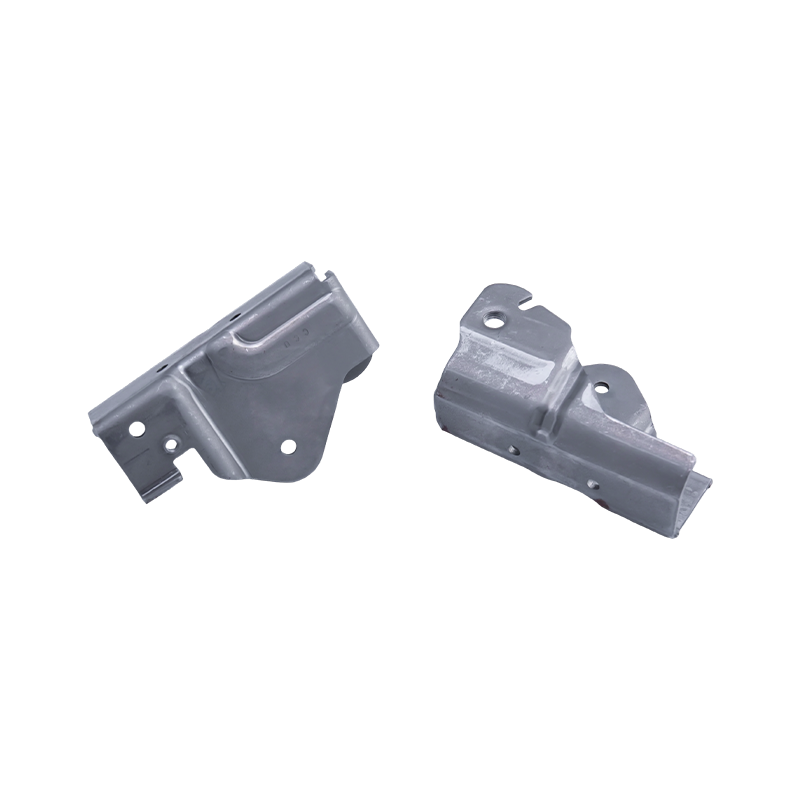
Peças para estampagem de assento de carro
As peças de estampagem de assentos de carro são...
-
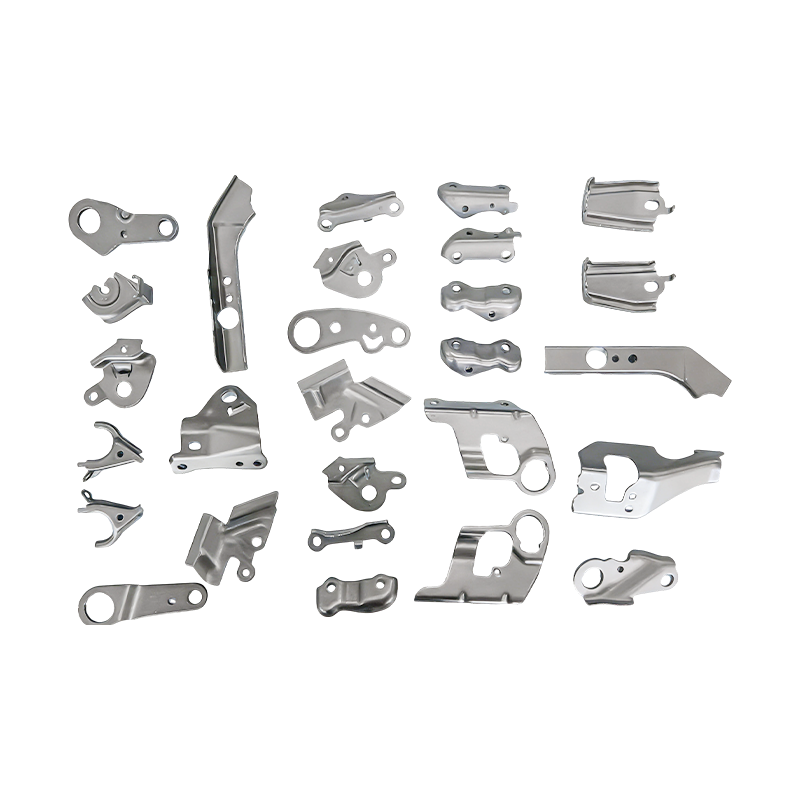
Peças automotivas pequenas para estampagem progressiva de peças
Nossas peças de estampagem progressiva de peque...
-
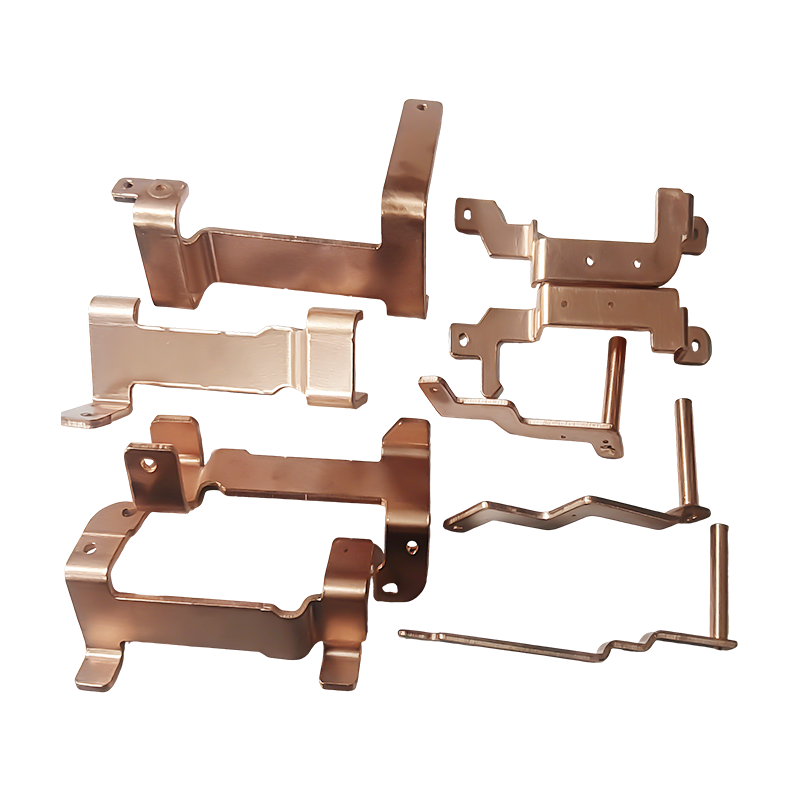
Peças de estampagem de barramento de cobre para veículos de energia nova
As novas peças de estampagem de barramentos de ...
-

Peças para estampar notebook
Nossas peças de estampagem para laptop são comp...
-
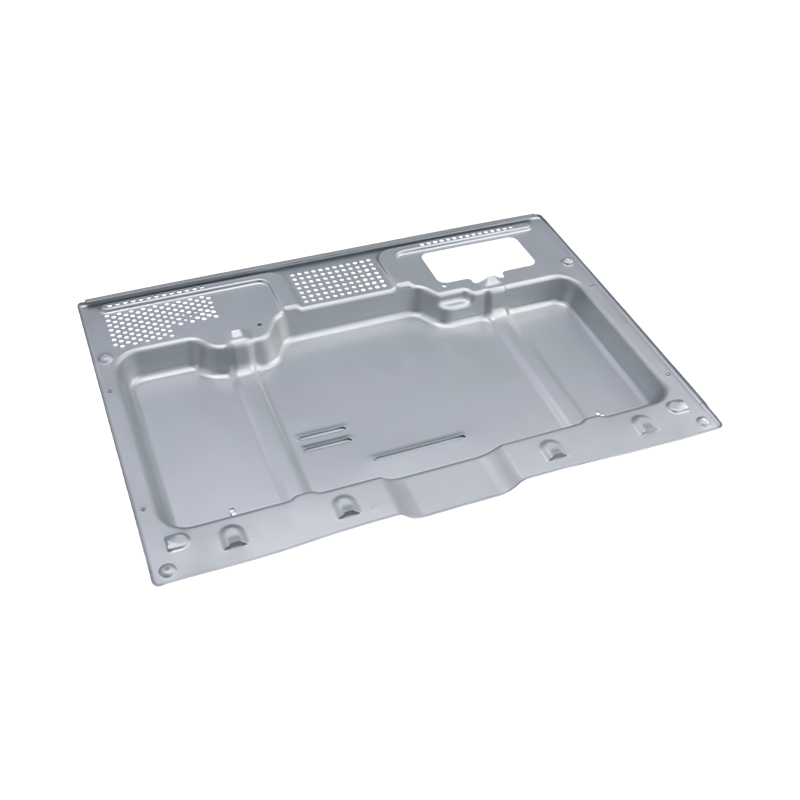
Peças de estampagem de forno de alta qualidade
Nossas peças de estampagem para forno de alta q...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Peças estampadas de metal personalizadas para a indústria petrolífera: materiais e fornecimento
Peças estampadas de metal personalizadas para a indústria petrolífera: materiais e fornecimento
2026-10-20
Uma tampa de tanque de combustível que vaza em um coletor terminal raramente falha porque a prensa funcionou muito lentamente. Ele falha porque o desenho permitiu 0,2 mm de planicidade em uma face de junta de 180 mm ou porque 304 foi especificado para uma zona de lavagem rica em cloreto. Com peças estampadas de metal personalizadas para a indústria do petróleo, a decisão de compra é efetivamente tomada em três locais da impressão: a legenda do material, o bloco de tolerância e o pacote do certificado.
A regra que economiza mais dinheiro: escolha a liga a partir da química do fluido e deixe o bloco de tolerância decidir o processo, e não o contrário.
- A chapa metálica custa normalmente 45 a 60 por cento do preço unitário de um componente de petróleo estampado com bitola de 1,0 a 2,0 mm.
- Uma atualização de classe, por exemplo, aço carbono para 316L, praticamente dobra o gasto de material antes que um único curso seja contado.
- A verificação de dureza e a rastreabilidade total do número de calor acrescentam mais 8 a 12 por cento, mas são a diferença entre uma inspeção de recebimento limpa e um lote rejeitado.
A diferença entre uma faixa de 0,90 dólares e um retentor de junta de 4,20 dólares quase nunca é a velocidade da prensa. Abaixo está o que realmente impulsiona essa propagação, como as principais ligas se comparam em critérios mensuráveis e onde as peças estampadas ficam dentro dos equipamentos petrolíferos a montante e a jusante.
Comece com o fluido, não com o perfil da peça
Dois bráquetes idênticos podem exigir metalurgias completamente diferentes dependendo do que os toca. Uma pressão parcial de H2S acima de 0,05 psi coloca a aplicação em serviço ácido de acordo com a NACE MR0175/ISO 15156, que limita a dureza a 22 HRC para classes de carbono e de baixa liga. A armadilha para os estampadores é o endurecimento por trabalho: uma tira 316L formada em um raio estreito pode exceder localmente os limites de dureza que a bobina de entrada atendeu confortavelmente. Especifique a tira recozida e um raio de dobra mínimo de uma espessura de material ou mais.
Serviço azedo
Dureza limitada a 22 HRC. 316L recozido ou classes de baixa liga qualificadas, com dureza verificada por calor e não por desenho.
Água rica em cloreto
O equivalente de resistência à corrosão (PREN) é mais importante do que o nome da classe: 316L fica perto de 24 a 26, duplex 2205 perto de 35 a 40. Acima de 60 C em água produzida com alto teor de cloreto, 316L é um risco.
Ciclismo térmico
De -46 C a 150 C, as faces de vedação se movem antes que a peça ceda. O controle de planicidade e rebarbas supera a resistência à tração em retentores de juntas e placas de apoio.
Limites de peso superior
Os skids offshore avançam em direção ao aço inoxidável de alta resistência de 0,8 a 1,2 mm, o que aumenta o retorno elástico e muitas vezes precisa de uma segunda estação de formação.
Os componentes do lado do combustível trazem novamente uma restrição diferente: o metal tem que tolerar o contato com hidrocarbonetos, danos ao revestimento nas bordas cortadas e uma junta de solda ou crimpagem que não irá rachar em serviço. As tampas das extremidades para tanques e reservatórios são um exemplo típico, onde a consistência do medidor e a qualidade da borda decidem se a costura veda na primeira passagem.
 Peças de estampagem da extremidade do tanque de gás para conjuntos de tanques de combustível Tampas terminais de aço laminado a frio ou alumínio formadas para vedação do tanque de combustível, com espessura uniforme e bordas lisas para ajudar a evitar vazamentos. Ver Produto →
Quatro notas, comparadas com os números que os compradores realmente pedem
A maioria das consultas sobre carimbos de petróleo chegam a uma das quatro famílias de materiais. A comparação abaixo usa uma chapa de 1,0 a 2,0 mm e uma linha de base de aço carbono de 1,0 para custo de material, para que possa ser inserida diretamente em um modelo de custo razoável.
Valores indicativos para chapas de 1,0 a 2,0 mm: horas de névoa salina mudam com acabamento superficial, condição de borda e passivação, portanto trate-os como uma classificação e não como uma garantia.
Se um programa precisar de maior resistência no mesmo medidor, a conversação sobre materiais também altera a conversação sobre ferramentas, conforme abordado nesta nota sobre como os aços de alta resistência mudam a estampagem . A mesma mecânica se aplica a suportes e braçadeiras contendo pressão especificados para graus de rendimento mais elevados.
Seis linhas de especificação que movimentam o custo unitário mais do que a velocidade da prensa
Pegue um colchete carimbado com índice 100 e altere uma linha no desenho por vez. O padrão abaixo se repete na maioria das pesquisas sobre petróleo que analisamos e explica por que dois fornecedores podem estar 40% separados em uma impressão igual.
220
Atualização 316L
135
Planicidade 0,05 mm
126
1.000 horas de névoa salina
118
Rebarba de 0,05 mm, sem operação de rebarbação
112
Dureza NACE por lote
108
EN 10204 3.1 rastreabilidade
Índice de custo relativo para uma peça estampada, linha de base de aço carbono definida como 100; amortização de ferramental excluída porque depende do volume anual.
Três conclusões são importantes para as aquisições. Primeiro, uma planicidade mais rigorosa em uma face de vedação geralmente custa menos do que uma atualização de material e remove um caminho de vazamento em campo, portanto, especifique-o deliberadamente e não por padrão. Em segundo lugar, solicitar uma rebarba de 0,05 mm sem nenhuma operação de rebarbação secundária força a matriz a fazer o trabalho: corte fino ou uma redefinição na matriz em vez de uma operação de bancada. Terceiro, a documentação é a linha mais barata da lista e a causa mais comum de uma remessa retida, portanto, nunca deixe isso implícito.
Onde os componentes estampados realmente se encontram na cadeia petrolífera
Válvulas e controle de fluxo, 30 por cento
Refino e petroquímica, 24 por cento
Ferramentas de poço e fundo de poço, 18 por cento
Pipeline e coleta, 14 por cento
Terminais de armazenamento e combustível, 8 por cento
GNL e criogênico, 6 por cento
As válvulas dominam porque uma única válvula de controle pode absorver de 8 a 20 itens estampados: placas de apoio do diafragma, retentores de gaxetas, suportes posicionadores, batentes de deslocamento e calços. Essa concentração é útil para os compradores, porque uma família de matrizes progressivas geralmente cobre vários tamanhos de válvulas. A fatia terminal e de armazenamento, por sua vez, é construída em tampas de extremidade de tanques, suportes de distribuição e placas de medição de nível, enquanto caminhões-tanque e caminhões de serviço de poço extraem suportes, proteções térmicas e placas de degrau de programas de estampagem de caminhões pesados.
 Peças de estampagem de caminhões pesados para conjuntos de veículos comerciais Suportes de estrutura de aço de alta resistência, placas de suspensão e suportes de motor, estampados a frio com espessura uniforme e verificados quanto à planicidade e resistência à corrosão. Ver Produto →
O que a impressão deve dizer antes de uma RFQ ser enviada
Impressões vagas recebem cotações preenchidas, porque o carimbo tem que avaliar o pior caso. Estas são as linhas que eliminam a ambiguidade sem adicionar custos:
- Tolerância geral de /-0,10 mm, características funcionais de /-0,05 mm, indicadas por característica e não por nota.
- Planicidade de 0,05 mm por 100 mm nas juntas e faces de vedação, medida antes do revestimento.
- Limite de rebarbas de no máximo 0,05 mm, com "nenhuma rebarba permitida" nas superfícies de contato de vedação e O-ring.
- Raio de curvatura mínimo de 1t para 316L e 0,8t para aço carbono, além da direção da fibra para dobras críticas.
- O tratamento de superfície é declarado como um processo, não como um resultado: passivação conforme ASTM A967 ou flocos de zinco de 8 a 12 micrômetros.
- Nível de certificado nomeado explicitamente, por exemplo EN 10204 3.1 com números de calor marcados na caixa.
Do desenho ao lançamento: sete etapas, aproximadamente dezesseis semanas
Um novo programa de estampagem de petróleo com uma matriz especialmente desenvolvida normalmente leva cerca de 16 semanas desde o início até o lançamento em série. Compactar esse cronograma geralmente significa pagar por ele em outro lugar, geralmente em iterações de teste.
1. DFM e revisão de material, semanas 1 a 2
A química dos fluidos, os limites de dureza e a rota do revestimento são definidos antes que a largura da tira seja fixada.
2. Congelamento do conceito de ferramenta, semanas 2 a 4
Progressivo ou transferência, contagem de estações e se a redefinição ou supressão fina cuida da chamada da rebarba.
3. Construção e teste, semanas 4 a 14
A longa vara. O custo da ferramenta entre os dois conceitos geralmente difere em 30 a 50 por cento.
4. Primeiro artigo e certificados, semanas 14 a 15
Relatório dimensional, certificados de materiais, registros de dureza e névoa salina em um único pacote.
5. Lote piloto, semanas 15 a 16
200 a 500 peças, com estudo de capacidade de planicidade da face de vedação e posição do furo.
6. Liberação serial e SPC
Produção estável com intervalo de manutenção da matriz definido, além de uma rota documentada de controle de alterações.
O conceito de ferramental merece sua própria reunião de revisão, pois decide tanto o valor do capital quanto a taxa por peça. Se a escolha ainda estiver aberta, esta comparação entre estampagem progressiva e de transferência define onde cada conceito compensa em volumes médios e altos.
Do lado da oferta, um produtor com fabricação de ferramentas e prensagem sob o mesmo teto encurta o ciclo entre uma questão de teste e uma correção de matriz. A Suzhou Shuangqisi, com sede em Wujiang, Suzhou, opera 25 prensas de 80 T a 400 T ao lado de uma oficina de matrizes interna com eletroerosão a fio importada, centros de usinagem CNC e mais de 10 retificadoras, composta por 60 funcionários técnicos. Sua subsidiária de 2016 constrói o lado de automação da mesma linha, o que é importante quando uma peça de petróleo precisa passar de uma prensa manual para uma linha de transferência interligada sem uma segunda interface de fornecedor.
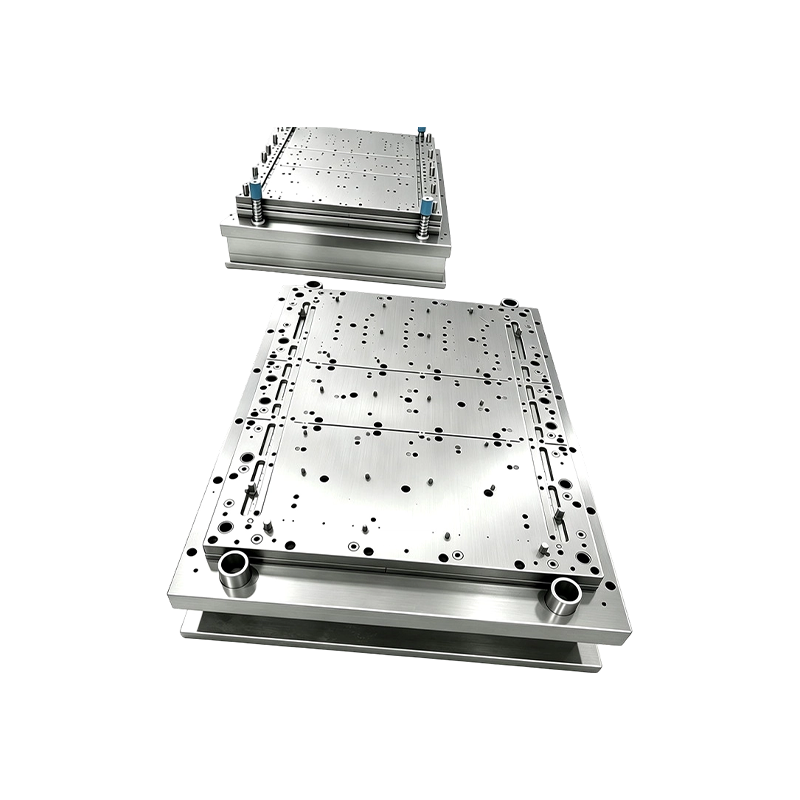 Equipamento de automação de estampagem personalizada para linhas de prensa prontas para uso Equipamentos de automação customizados para projetos de moldes de estampagem e linhas de prensagem, com suporte de integração pronto para uso e opções de investimento em equipamentos de produção conforme necessário. Ver Produto →
Manutenção, conformidade e trilha de documentos
A conformidade neste setor tem menos a ver com certificados pendurados na parede e mais com o que acompanha cada caixa. Quatro hábitos mantêm muitos fora da quarentena.
- Verifique os graus de aço inoxidável na chegada com identificação positiva do material. A tira mista é a causa raiz clássica de uma falha no sinistro 316L, e a amostragem XRF por lote custa minutos.
- Verifique a dureza após a conformação, não apenas na bobina de entrada, para que os raios endurecidos sejam capturados antes de atingirem uma montagem em serviço ácido.
- Mantenha os registros de névoa salina e passivação vinculados aos números de calor e indique o padrão de teste usado, uma vez que os resultados não são comparáveis entre os métodos.
- Para gabinetes e caixas de instrumentos em áreas classificadas, confirme se a rota de montagem suporta a certificação de área perigosa exigida, em vez de presumir que apenas a estampagem a satisfaz.
Os intervalos de manutenção pertencem à mesma conversa. O trabalho em aço inoxidável endurece a ferramenta e também a peça, portanto, um intervalo de afiação de 30.000 a 60.000 golpes é realista, onde o aço carbono pode chegar a 100.000. Escrever esse intervalo no contrato de fornecimento protege a chamada de planicidade ao longo de um programa de dois anos de forma muito mais eficaz do que qualquer inspeção recebida.
A ordem das decisões é o que separa um programa tranquilo de um programa dispendioso. Fixe a liga a partir da química do fluido, defina limites de planicidade e rebarbas onde eles protegem uma vedação e, em seguida, escolha entre ferramentas progressivas e de transferência com base no volume anual e não no hábito. A documentação e a verificação de dureza devem ser precificadas a partir da primeira cotação, não negociadas após uma rejeição. Faça isso e um retentor de junta estampado ou tampa de extremidade de tanque deixa de ser um item de linha de commodity e se torna uma peça que mantém seus números durante a vida útil do campo.
Postagem anterior
Exemplos de design para capacidade de fabricação que alteram as cotações de estamparia de metal
Próxima postagem
Guia de estampagem pesada: tolerâncias, tonelagem, design de matrizes e seleção de ferramentas
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
