-
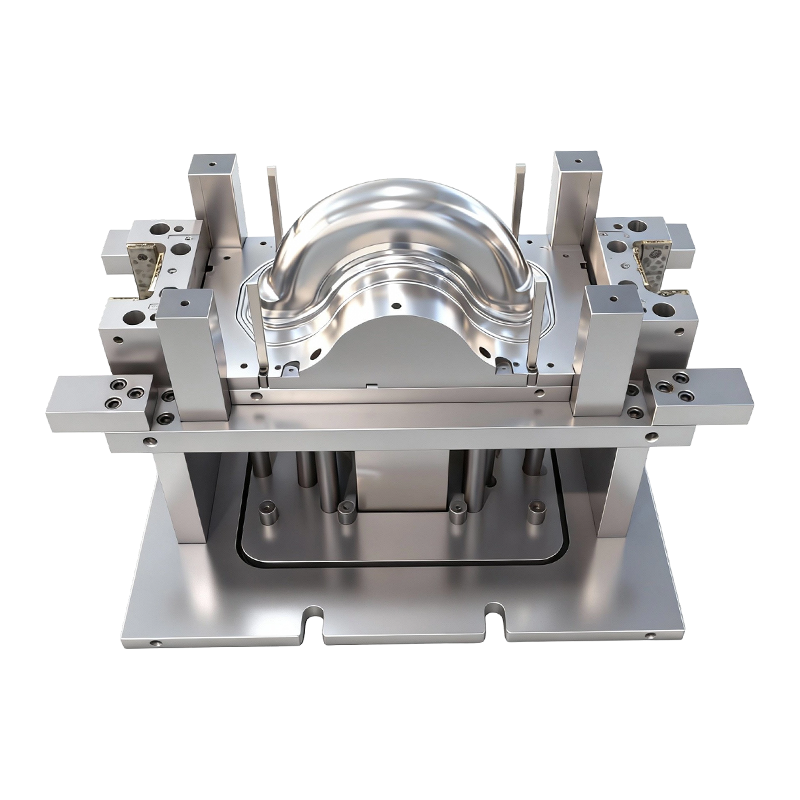
Molde de estampagem profunda para rodas dianteiras e traseiras de veículos elétricos de duas rodas
Este molde de estampagem profunda para rodas di...
-
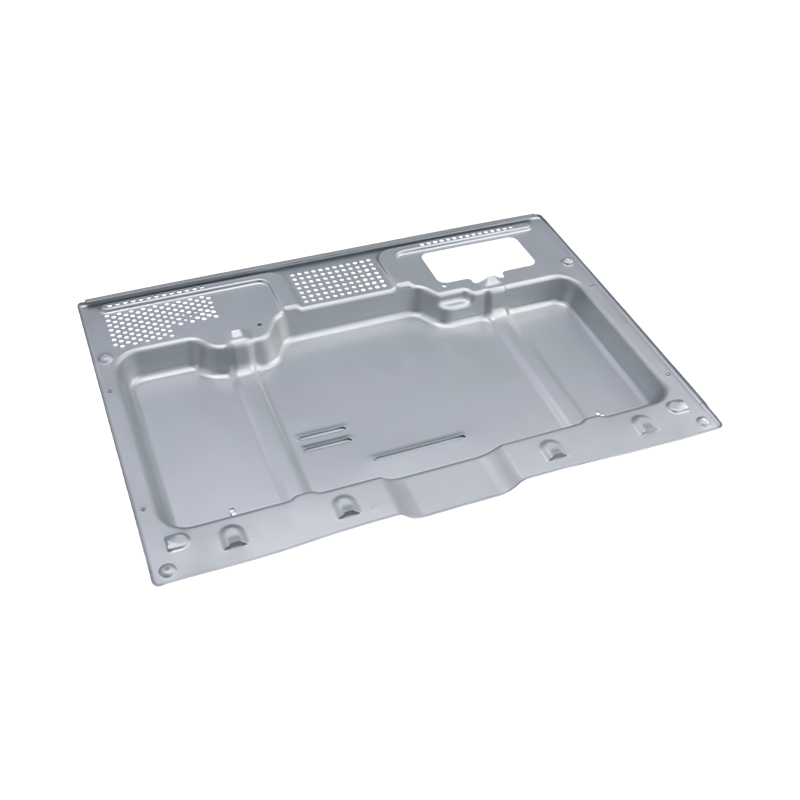
Peças de estampagem de forno de alta qualidade
Nossas peças de estampagem para forno de alta q...
-
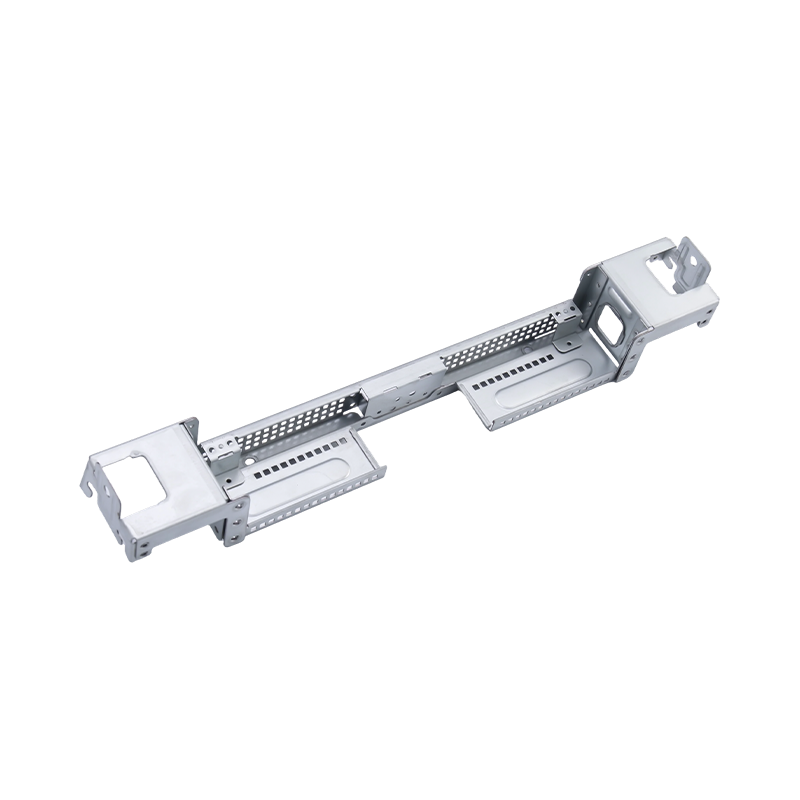
Grandes peças de estampagem de computador de última geração
Nossas peças de estampagem de computador de gra...
-
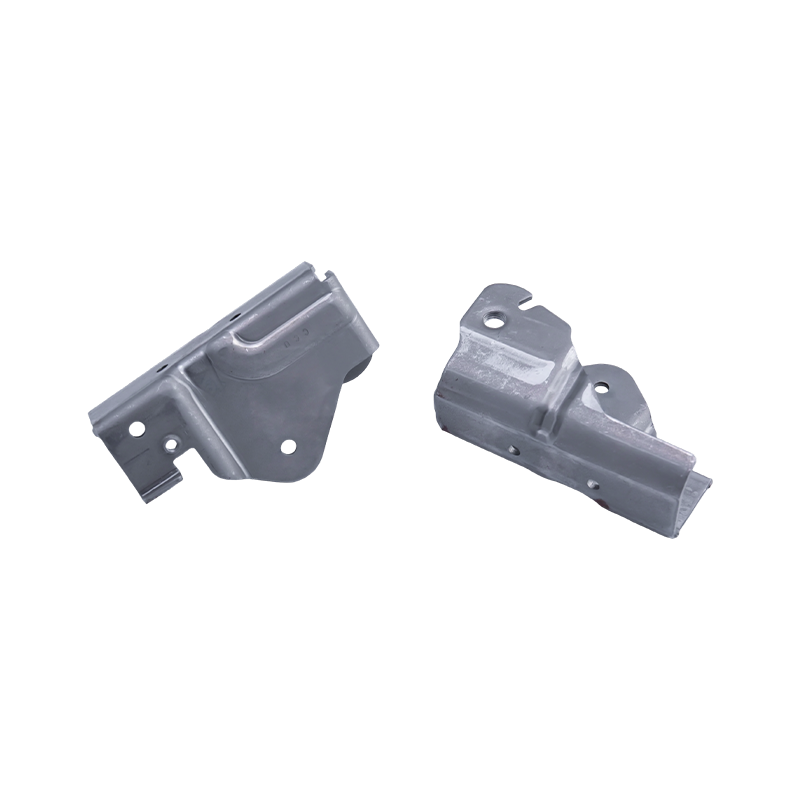
Peças para estampagem de assento de carro
As peças de estampagem de assentos de carro são...
-
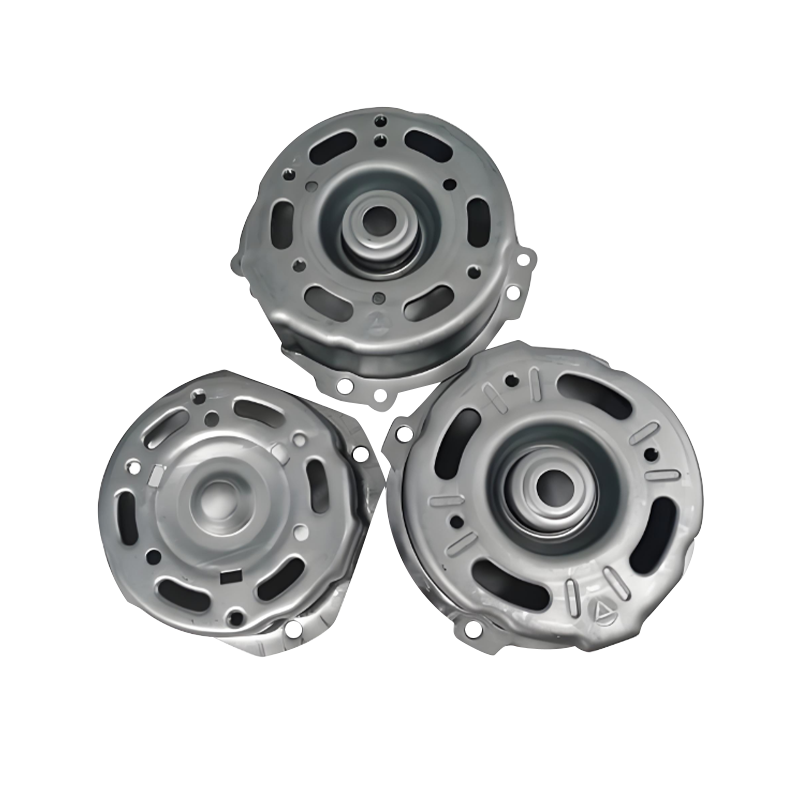
Peças de estampagem de carcaça de motor automotivo
As peças de estampagem de carcaças de motores a...
-
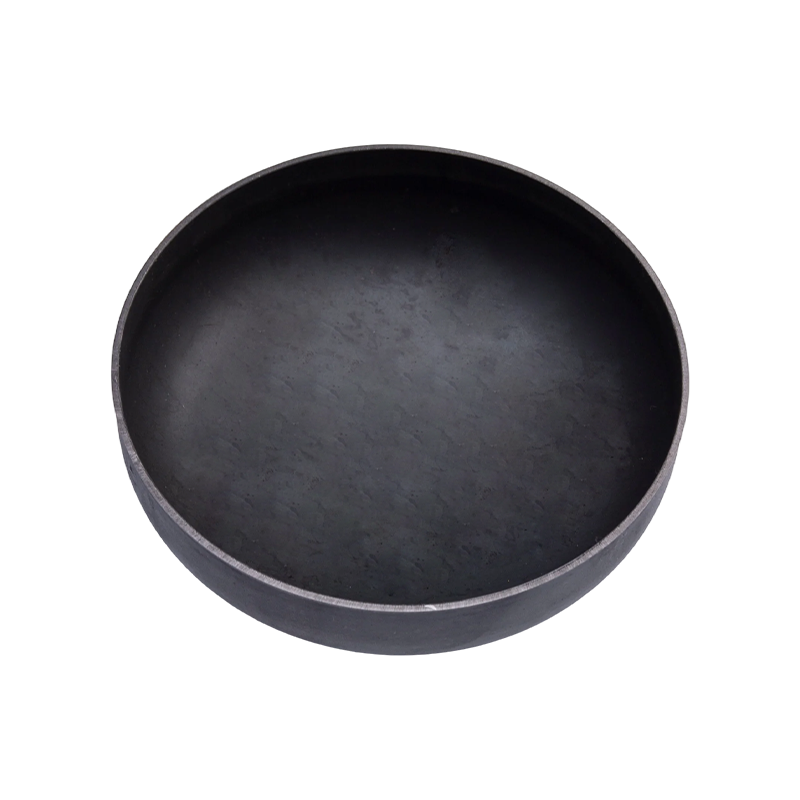
Peças de estampagem de extremidade do tanque de gás
As peças de estampagem de extremidades de tanqu...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Guia de estampagem pesada: tolerâncias, tonelagem, design de matrizes e seleção de ferramentas
Guia de estampagem pesada: tolerâncias, tonelagem, design de matrizes e seleção de ferramentas
2026-10-13
Estampagem pesada: quando 2 mm já é muito fino
Certa vez, um engenheiro de compras perguntou por que um suporte de 6 mm era cotado a três preços diferentes em 48 horas. O motivo não foi mão de obra ou despesas gerais. Foi a tonelagem. A estampagem pesada – formando chapas metálicas normalmente com espessura superior a 4 mm – altera todos os cálculos: capacidade da prensa, material da matriz, lubrificação e até mesmo a maneira como você inspeciona a peça acabada. Se você tratar uma peça de 6 mm como um invólucro eletrônico de 1,5mm, quebrará uma matriz ou pagará por uma prensa desnecessária.
Conclusão rápida: Para estampagem pesada, o requisito de tonelagem varia aproximadamente com a espessura ao quadrado, não linearmente. Uma peça de aço baixo carbono de 6 mm pode precisar de 2,5 a 3 vezes a força de uma peça de 3mm com o mesmo perímetro. Sempre verifique o curso da prensa, o tamanho da cama e a capacidade da almofada antes de fazer uma cotação.
O limite prático não é fixo. Algumas lojas consideram 3 mm pesado; outros começam em 6 mm. O que importa é se a sua prensa existente de 80T a 400T pode manter a força necessária durante todo o curso sem desviar a estrutura. Na estampagem pesada, a deflexão aparece como espessura irregular, raios rachados e vida útil curta da matriz.
Princípios Básicos: O que muda quando o medidor sobe
A estampagem pesada não é apenas “mais força”. É um conjunto diferente de restrições. Os quatro fatores a seguir decidem se uma peça é produzível, repetível e lucrativa.
Tonelagem e curso
Uma prensa 400T com curso de 24 polegadas não é a mesma coisa que uma prensa 400T com curso de 10 polegadas. As peças pesadas geralmente exigem um estiramento mais profundo do que as peças finas. Se o curso for muito curto, você não poderá limpar a peça ou ajustar a almofada. Sempre corresponda à curva da prensa, não apenas à tonelagem máxima.
Material e folga da matriz
Para aço-carbono de 6 mm, a folga da matriz normalmente varia de 8% a 12% da espessura por lado. Pouca folga causa escoriações e quebra do punção; demais cria rebarbas pesadas e qualidade de borda ruim. D2 e SKD11 permanecem comuns, mas para aços de alta resistência acima de 780 MPa, aços para metalurgia do pó ou pastilhas de metal duro tornam-se econômicos.
Compensação Springback
O metal espesso recua mais em termos absolutos. Uma peça de 6 mm com uma curvatura de 90 graus pode retornar 2 a 3 graus após a liberação. A matriz deve ser dobrada demais ou o processo deve incluir uma estação de cunhagem. É por isso que as matrizes de estampagem pesada geralmente custam de 20% a 40% mais do que as matrizes de espessura fina de tamanho semelhante.
Consistência Material
A variação de espessura de mais ou menos 0,2 mm é insignificante na bitola de 1 mm. A 8 mm, altera a força necessária em 5% ou mais. Sem inspeção de entrada e fontes de bobina consistentes, sua prensa sobrecarrega aleatoriamente. A estampagem pesada exige rastreabilidade do material em nível de lote.
A escolha entre matrizes progressivas e de transferência também muda. Para peças pesadas, as matrizes de transferência geralmente vencem porque movem a peça entre as estações sem puxá-la através de uma tira. Você pode ler uma comparação detalhada neste artigo em estampagem de metal progressiva versus transferência .
Comparação de tonelagem: correspondência entre prensa e peça
A tabela abaixo usa uma fórmula de cisalhamento simplificada para aço de baixo carbono (resistência ao cisalhamento 300 MPa). A tonelagem real depende do design da matriz, da qualidade do material e das configurações de amortecimento. Use isso como um filtro de primeira passagem, não como uma cotação final.
Observe o salto de 400T para 600T. Muitas oficinas podem manusear peças de 4 a 8 mm, mas devem terceirizar peças acima de 8 mm. Essa lacuna é onde aparecem o risco de entrega e o aumento de custos.
Métrica Oculta: Demanda de Força por Espessura
Os compradores costumam comparar o preço por quilograma. Uma métrica melhor escondida é a demanda de força por milímetro de espessura. O gráfico abaixo mostra a tonelagem relativa para a mesma geometria da peça à medida que a espessura aumenta de 3 mm para 12mm. As barras são normalizadas para 3 mm = 100.
Em 12 mm, o índice de força excede 1.400% da linha de base de 3 mm porque a área de cisalhamento cresce linearmente, enquanto a espessura também aumenta a pressão necessária para um cisalhamento limpo. É por isso que uma pequena mudança dimensional pode levar uma peça de uma prensa de 200T para uma prensa de 600T.
Divisão de aplicação industrial para estampagem pesada
A grande demanda por estampagem não está distribuída uniformemente. Com base em combinações típicas de projetos em oficinas de conformação de metal que atendem clientes de máquinas e veículos, o mercado se divide aproximadamente da seguinte forma.
Veículos automotivos e de novas energias – 45%
Caminhões pesados e equipamentos de construção – 25%
Eletrodomésticos e eletrônicos – 20%
Equipamentos industriais — 10%
As peças automotivas dominam porque as tampas das baterias, as carcaças dos motores, as estruturas dos assentos e os barramentos de cobre usam estoque de 4 a 10 mm. As peças estampadas de caminhões pesados, como suportes de chassis e suportes de suspensão, exigem uma tonelagem ainda maior e, muitas vezes, material de 12 mm ou mais espesso.
 Peças de estampagem de caminhões pesados para aplicações em veículos comerciais Componentes de precisão em aço de alta resistência, incluindo suportes da estrutura e placas de suspensão, projetados para suportar carga, resistência à vibração e longa vida útil. Ver Produto →
 Peças de estampagem de tampa de bateria para sistemas automotivos e de armazenamento Invólucros de aço laminado a frio, alumínio ou aço inoxidável com tolerâncias restritas, ajudando a proteger os núcleos da bateria contra poeira, umidade e impactos. Ver Produto →
Em veículos de nova energia, as peças de estampagem da tampa da bateria devem equilibrar peso, vedação e segurança em colisões. Isso geralmente significa aço de alta resistência ou ligas de alumínio com tolerância de planicidade restrita. Para motores elétricos, as peças estampadas da carcaça apresentam demandas semelhantes, mas acrescentam blindagem magnética e requisitos de concentricidade.
Peças de estampagem de carcaça de motor automotivo Carcaças de aço ou alumínio de alta resistência com estruturas de dissipação de calor e interfaces padronizadas, proporcionando proteção do motor, eficiência de montagem e durabilidade. Ver Produto → Guia de seleção: cinco etapas antes de se comprometer
Use esta sequência para reduzir o risco de comprar a prensa, matriz ou fornecedor errado.
Etapa 1: calcular a tonelagem real
Use a fórmula de cisalhamento: perímetro × espessura × resistência ao cisalhamento / 1000. Adicione 20% de segurança para cargas de choque e 10% para retorno de amortecimento. Não confie apenas na classificação nominal da imprensa.
Etapa 2: verificar leito e acidente vascular cerebral
Verifique se a matriz se ajusta à base e se o golpe sai da peça. Uma base de 312 por 84 polegadas é comum em impressoras grandes, mas sua matriz pode precisar de ranhuras em T em posições específicas.
Etapa 3: Confirmar a classificação do material
O aço de alta resistência acima de 780 MPa pode exigir 30% mais força do que o aço-carbono. Solicite certificados de moinho e verifique a tolerância de espessura antes da produção.
Etapa 4: Manutenção da matriz de auditoria
As matrizes de estampagem pesada desgastam-se mais rapidamente. Solicite ao fornecedor o intervalo de manutenção preventiva, inventário de punções sobressalentes e registro da vida útil da matriz em golpes.
Etapa 5: Planeje a automação
Peças pesadas são difíceis de alimentar manualmente. Sistemas de transferência, robôs ou alimentadores de bobinas devem ser especificados junto com a matriz para evitar retrabalhos posteriores.
Manutenção e conformidade para estampagem pesada
A estampagem pesada amplifica o desgaste, o ruído e o risco de segurança. Um plano de manutenção que funcione para linhas de bitola fina falhará aqui.
- Inspecione as folgas da matriz a cada 5.000 a 10.000 golpes para 6 mm e acima. O desgaste acelera após os primeiros 20% de vida útil da matriz.
- Monitore a deflexão da estrutura da prensa trimestralmente. Uma deflexão de 0,2 mm na base pode dobrar a altura das rebarbas nas bordas.
- Use lubrificação com aditivos de extrema pressão. Os lubrificantes de película fina padrão quebram sob alta pressão de contato.
- Cumpra os padrões de proteção locais para prensas de alta tonelagem. As cortinas de luz por si só podem não parar um aríete de 400T a uma distância segura.
- Manter registros de rastreabilidade de materiais por pelo menos três anos. Se um lote de aço espesso tiver rendimento inconsistente, será necessário isolar rapidamente as partes afetadas.
Para os fornecedores, a capacidade de oferecer matrizes, peças e automação de uma única fonte reduz o problema de transferência de manutenção. Quando o construtor da matriz e o estampador são a mesma equipe, os ajustes de folga e as peças de reposição chegam sem acusações.
Nota de ROI: Onde os orçamentos de estampagem pesada vazam
O maior custo oculto na estampagem pesada não é a taxa horária de impressão. É sucata do springback e do teste. Uma peça de 6 mm que falha na inspeção dimensional em 5.000 golpes pode desperdiçar de 8 a 12 toneladas de aço antes que a matriz seja corrigida. Um plano de testes disciplinado com amostras de espessura incremental custa menos de uma semana de refugo de produção.
Ao avaliar uma cotação, solicite a resistência ao cisalhamento assumida, a folga da matriz e o método de compensação de retorno elástico. Se o fornecedor não puder responder, o preço provavelmente será baseado em hábitos de bitola tênue. Esse é o momento de caminhar pelo chão e verificar a curva da prensa.
Postagem anterior
Peças estampadas de metal personalizadas para a indústria petrolífera: materiais e fornecimento
Próxima postagem
Estampagem Progressiva de Peças Automotivas: Matrizes, Tolerâncias, Custos e Guia de Volume
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
