-
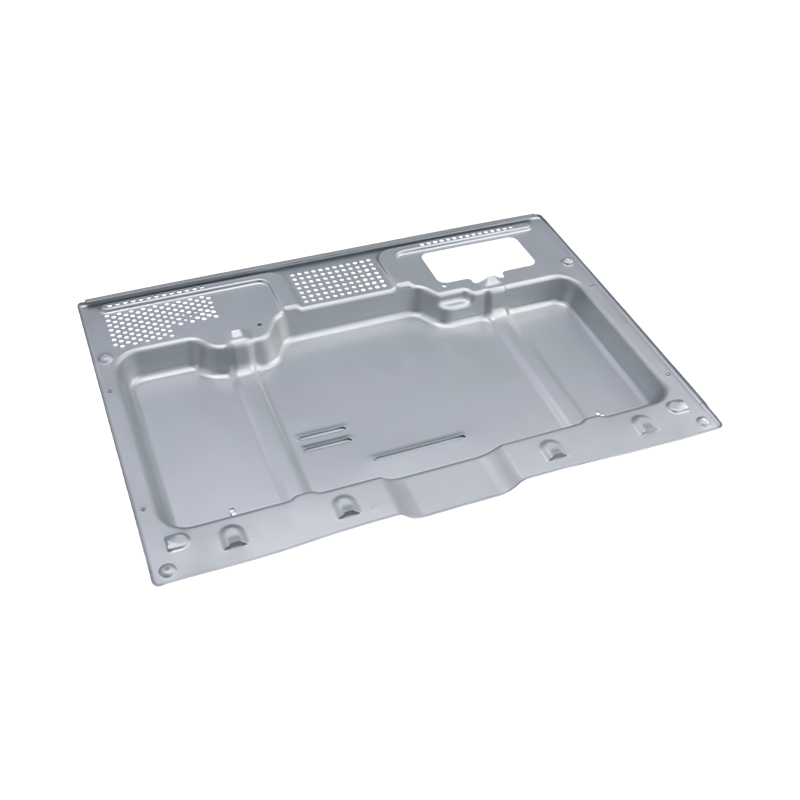
Peças de estampagem de forno de alta qualidade
Nossas peças de estampagem para forno de alta q...
-
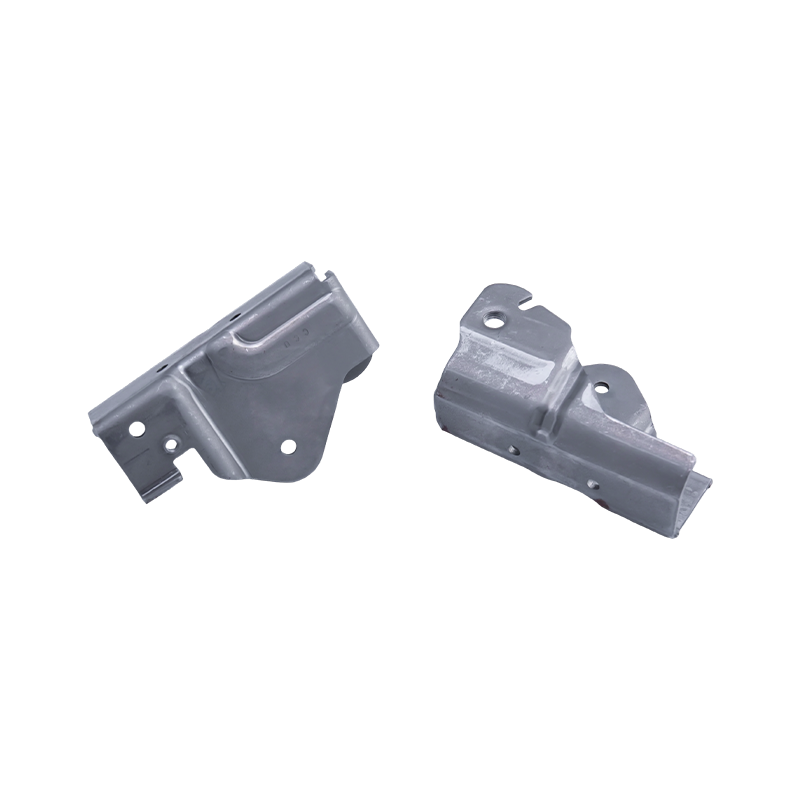
Peças para estampagem de assento de carro
As peças de estampagem de assentos de carro são...
-
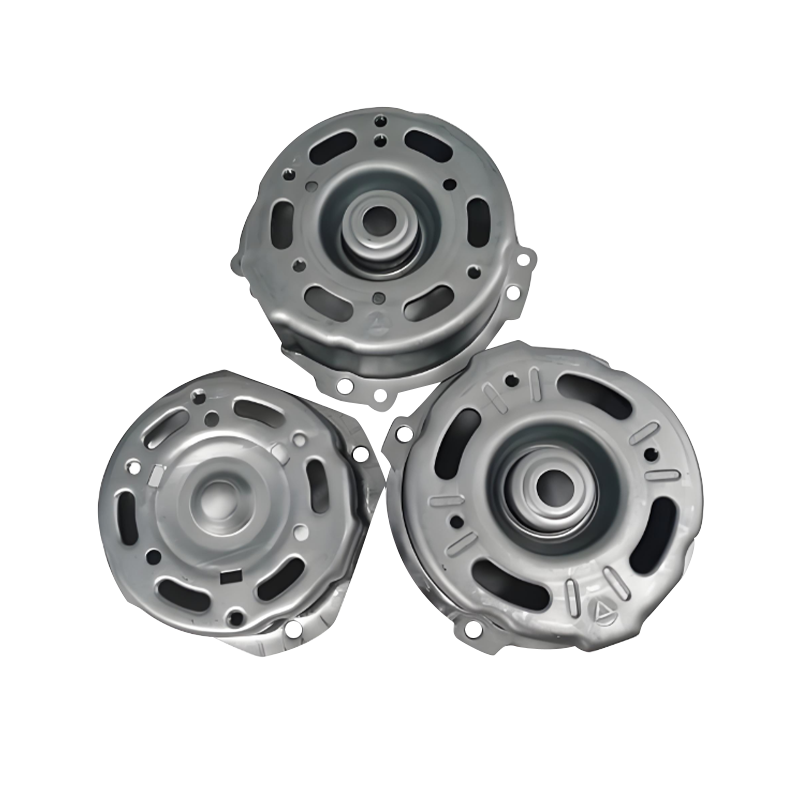
Peças de estampagem de carcaça de motor automotivo
As peças de estampagem de carcaças de motores a...
-
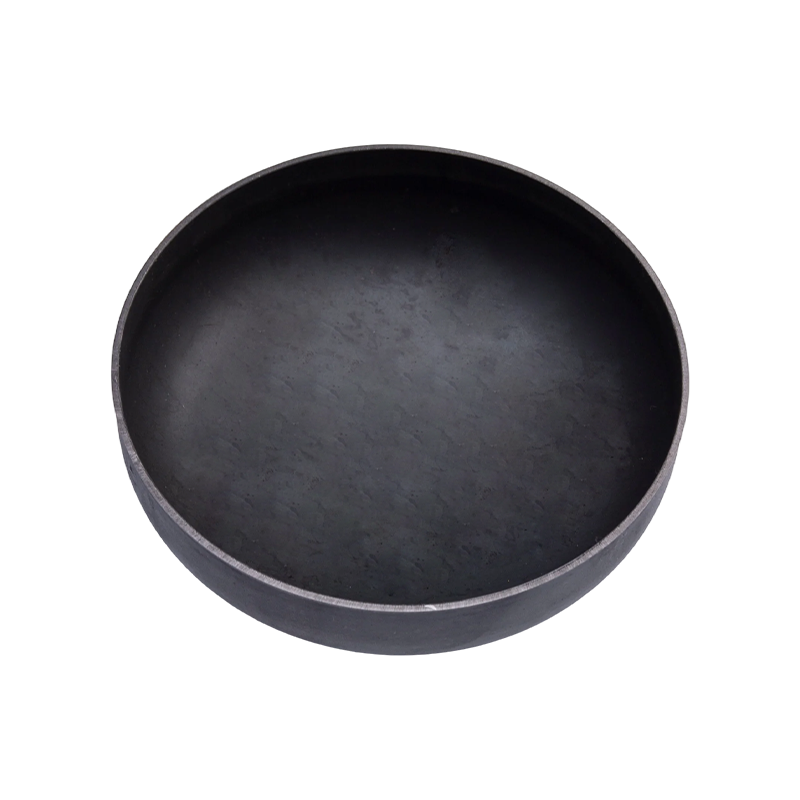
Peças de estampagem de extremidade do tanque de gás
As peças de estampagem de extremidades de tanqu...
-
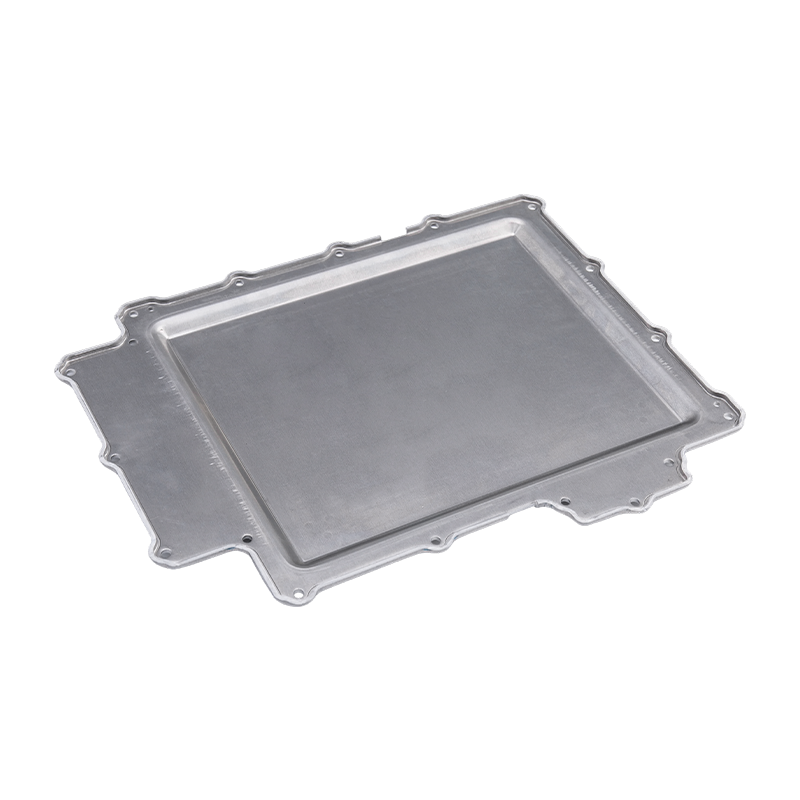
Peças de estampagem da tampa da bateria
Nossas peças de estampagem de tampa de bateria ...
-
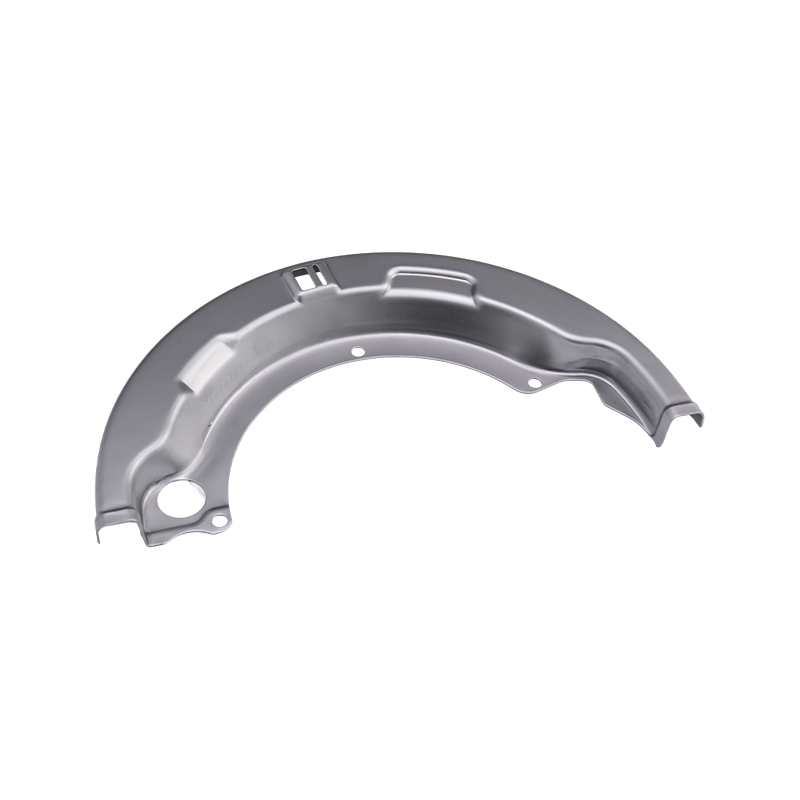
Peças de estampagem de caminhões pesados
Nossas peças de estampagem para caminhões pesad...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Estampagem Progressiva de Peças Automotivas: Matrizes, Tolerâncias, Custos e Guia de Volume
Estampagem Progressiva de Peças Automotivas: Matrizes, Tolerâncias, Custos e Guia de Volume
2026-10-08
Pegue um suporte de assento HSLA 340 de 1,8 mm. Execute-o em uma matriz progressiva de 14 estações alimentada por bobina e o preço da peça normalmente fica em torno de 40% do que uma célula manual de seis prensas de ação única cobraria. A linha progressiva mantém a posição do furo dentro de ±0,08 mm durante um turno completo com um operador carregando bobinas. A célula manual precisa de quatro pessoas para alimentar os brancos e ainda sai da tolerância no terceiro turno. Essa lacuna é todo o argumento para a estampagem progressiva em peças automotivas – e só se mantém quando o volume, o layout da tira e o aço da ferramenta são especificados corretamente desde o início.
A resposta curta para a maioria dos programas automotivos:
- A estampagem progressiva se torna a rota mais barata quando o volume anual libera cerca de 150.000 a 200.000 peças para uma peça da classe de suporte, e muito menor quando vários números de peças compartilham uma tira.
- A utilização do material — e não a velocidade da prensa — é a maior alavanca de custos. Uma redução de três por cento na largura da tira geralmente supera uma redução de dez por cento no tempo de ciclo no custo total por peça.
- As tolerâncias se acumulam entre as estações, portanto a posição do furo, o ângulo de dobra e a planicidade devem ser atribuídos a estações específicas e não apenas ao desenho finalizado.
- Matrizes, peças estampadas e automação de alimentação devem ser projetadas como um único sistema. Divida-os entre três fornecedores e a pilha de tolerância normalmente será a primeira vítima.
Onde a estampagem progressiva supera as alternativas
Uma matriz progressiva executa todas as operações – perfuração, trefilação, corte, conformação, flangeamento e separação – dentro de um único golpe de prensa, com a tira avançando um passo por golpe. A peça nunca é manuseada por uma pessoa entre as operações, daí a precisão e a economia de mão de obra. A economia muda dependendo de três variáveis: volume, espessura do material e quantas estações a geometria realmente requer.
Peças de calibre fino abaixo de 3 mm com alto volume anual são as candidatas progressivas clássicas. Seções mais pesadas acima de 6 mm, ou peças com estampagem profunda que precisam de várias estações de redesenho, muitas vezes preferem matrizes de estampagem profunda ou de transferência — a conta de ferramentas para uma matriz progressiva de 20 estações em um membro de piso de 5 mm é difícil de justificar contra uma linha de transferência de quatro carros.
Layout de tira
O passo, a largura da banda e o design do transportador decidem a utilização do material antes de uma única estação ser cortada. Uma redução de folha de 2 mm em uma bobina de 300 mm vale mais do que a maioria das atualizações de impressora.
Contagem de estações
Cada estação adicionada aumenta o custo da matriz, a carga de manutenção e a tonelagem da prensa. As estações ociosas às vezes são reservadas deliberadamente para uma revisão futura – uma proteção barata contra uma mudança de projeto.
Janela de tonelagem
A força de corte atinge o pico no momento do cisalhamento. Uma matriz que cabe em uma prensa de 250 T no papel pode passar por ela em uma tira dura, portanto, uma margem de tonelagem de 20 a 30 por cento é uma prática normal.
Classe de aço ferramenta
Metal duro revestido ou aço para metalurgia do pó nas estações de perfuração estendem os intervalos de reafiação em tiras de alta resistência, mas somente quando a sapata da matriz e os pilares guia são rígidos o suficiente para combinar.
O que realmente acontece dentro de um dado progressivo
A sequência da estação carrega a engenharia. Uma ferramenta progressiva automotiva típica abre com um furo piloto e uma estação de entalhe, move-se para o primeiro desenho ou forma, adiciona corte e perfuração à medida que o material endurece e, em seguida, termina com flangeamento, remarcação e um corte de separação que deixa a peça no suporte até o último golpe.
Três detalhes decidem se a ferramenta mantém a tolerância após seis meses de produção. Os pinos piloto devem engatar antes de qualquer estação de corte para travar a posição da tira. A placa de decapagem deve manter a tira plana durante a estiragem, ou o painel saltará para trás de forma desigual. E a sucata deve sair para baixo através de chutes sem nunca voltar a entrar no caminho da tira – um pedaço que retorna é a causa mais comum de danos catastróficos na matriz.
Em aços avançados de alta resistência, a compensação de retorno elástico é incorporada nas estações de conformação, em vez de ser corrigida posteriormente. Os construtores de matrizes normalmente dobram o flange em um ângulo calculado e depois o recolocam, porque uma tira de 590 MPa ou 780 MPa não manterá um ângulo nominal por si só. A diferença entre a estampagem progressiva e de transferência de metal se resume à forma como a peça é transportada entre essas estações – uma depende do transportador de tiras, a outra de um mecanismo de transferência – e essa escolha altera o custo do ferramental, o tempo de ciclo e a tolerância que você pode prometer realisticamente.
Progressivo vs Transferênciaência vs Manual: uma comparação lado a lado
A tabela abaixo compara três rotas para um suporte estrutural automotivo de médio porte com aproximadamente 200.000 peças por ano. Os números são valores de planejamento típicos usados para comparação de fornecedores, não para cotações.
Critério
Morto progressivo
Dados de transferência
Manual / ação única
Investimento em ferramentas
Alto
Médio
Baixo
Preço da peça em 200 mil/ano
Baixoest
Meio
Altoest
Posição do furo alcançável
±0,05 a ±0,10mm
±0,10 a ±0,20 mm
±0,25 mm e deriva
Tempo de mudança
2 a 6 horas
1 a 3 horas
20 a 45 minutos
Operadores por turno
1
2
4 a 6
Faixa de volume mais adequada
150k e acima
50k a 150k
Abaixo de 50k
 Moldes Progressivos para Carcaças de Motores Automotivos e Peças Pequenas Alto-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Ver Produto →
Observe onde fica o crossover. Abaixo de cerca de 50.000 peças por ano, a amortização de ferramentas domina e a rota manual ainda ganha no custo total. Entre 50.000 e 150.000, a resposta depende da complexidade da peça e se um segundo número de peça pode compartilhar a mesma tira – essa opção de tira compartilhada é frequentemente o que faz com que uma ferramenta progressiva tenha retorno dentro de dezoito meses.
Três métricas ocultas que decidem a lucratividade da linha
As cotações geralmente mostram o preço da peça e o custo do ferramental. Eles raramente mostram a utilização de material, a eficácia geral do equipamento ou a taxa de refugo após uma ferramenta ter sido reafiada duas vezes. Esses três números frequentemente diferem mais entre dois fornecedores do que o preço cotado.
Progressivo
OEE 76%
Transfer
OEE 61%
Célula manual
OEE 44%
OEE para uma linha progressiva reflete três coisas trabalhando juntas: disponibilidade da impressora, disciplina de alimentação e troca de bobina e rendimento na primeira passagem. Uma linha que funciona a 60 golpes por minuto, mas para a cada quarenta minutos devido a um congestionamento, normalmente perde para outra que funciona a 45 golpes por minuto com um caminho de sucata limpo. Ao comparar fornecedores, pergunte o tempo real de troca da bobina, o passo e a taxa de curso e o número de peças entre reafiações – e não a velocidade máxima da prensa.
Onde são usadas peças de estampagem progressiva automotiva
O trabalho progressivo domina as seções de alto volume de um veículo, e não toda a estrutura. A distribuição abaixo reflete famílias de peças típicas produzidas em ferramentas progressivas e multiestações.
- EV e trem de força – 42%: carcaças de motores, placas de cobertura de baterias, barramentos de cobre de alta tensão e suportes de unidades de acionamento.
- Corpo, assento e estrutura — 24%: estruturas de assento, suportes de reforço, placas de trava e pequenos membros do corpo.
- Combustível, escapamento e veículo comercial — 18%: placas finais de tanques, proteções térmicas e suportes para caminhões pesados.
- Equipamentos eletrônicos e industriais — 16%: chassis de servidores, carcaças de fornos, peças estruturais de laptops e telefones, carcaças de servo-drives e componentes de compressores.
 Peças de estampagem de barramento de cobre para veículos de nova energia Barramentos de cobre de alta pureza estampados com precisão para distribuição de corrente de alta tensão EV, relevantes onde conexões condutivas de baixa resistência e estampagem automotiva adjacente exigem integração estreita com o fornecedor. Ver Produto →
Vale a pena destacar a família de barramentos de cobre. Essas peças combinam um material macio e altamente condutivo com especificações exigentes de rebarbas e planicidade, e muitas vezes são produzidas ao mesmo tempo que as peças de aço circundantes em equipamentos adjacentes. Um fornecedor que já administra ambos peças de estampagem automotiva e o trabalho de estampagem eletrônica geralmente possui o espaço de ferramentas e a profundidade metrológica para lidar com ambos os sistemas de materiais sem uma longa curva de aprendizado na primeira execução.
Especificando um Programa de Estampagem Progressiva: Sete Passos
A maioria dos excessos de custos em programas progressivos vem do sequenciamento, e não da matriz em si. A ordem abaixo reflete como as decisões de projeto, ferramentas e automação realmente se restringem.
- Corrija o layout da tira primeiro. Defina o passo, a largura da alma e da bobina em relação à geometria da peça bruta antes de escolher a contagem de estações. Cada decisão posterior herda esta geometria.
- Atribua tolerâncias às estações. Decida qual estação possui a posição do furo, qual possui o ângulo de curvatura e qual possui a planicidade. Vagas tolerâncias de saque tornam-se disputas durante o PPAP.
- Dimensione a impressora com margem. Calcule a força de cisalhamento de pico, não a força média, e mantenha 20 a 30% de espaço livre para uma atualização futura do material.
- Decida antecipadamente o escopo da automação. O carregamento da bobina, o endireitador, o alimentador, o transportador de sucata e o manuseio de saída alteram a altura da matriz e o tempo do ciclo se chegarem atrasados no projeto.
- Execute uma simulação de dado. A simulação de conformação captura o retorno elástico e o desbaste antes do corte do aço, o que é muito mais barato do que corrigir uma estação de conformação acabada.
- Planeje o ciclo de reafiação. Registre o número de peças entre afiações desde o primeiro dia de produção para que a vida útil da ferramenta se torne uma linha de custo mensurável em vez de uma suposição.
- Verifique as ferramentas de produção. Construa amostras fora da ferramenta e PPAP completo na matriz final, não em uma ferramenta protótipo, ou a pilha de tolerância se moverá quando a tira real chegar.
 Equipamento de automação de estampagem personalizada para linhas de estampagem progressiva Lista de produtos para equipamentos de automação de estampagem personalizada, relevante onde programas progressivos precisam de design coordenado de matrizes, produção de peças estampadas e entrega de automação. Ver Produto →
A quarta etapa é onde a entrega pronta para uso muda a matemática. Quando o fabricante da matriz e o construtor da automação têm um único contrato, a altura da matriz, a linha de passagem, o curso do alimentador e a tonelagem da prensa são resolvidos em um único desenho, em vez de serem negociados entre dois fornecedores depois que a ferramenta já estiver cortada. Manter o projeto de matrizes, a produção de peças estampadas e a automação de estampagem dentro de um grupo de engenharia remove as interfaces onde os programas progressivos normalmente perdem semanas.
Manutenção, retenção de tolerância e registros de conformidade
Uma matriz progressiva que produzisse peças aceitáveis no lançamento não permanecerá lá sem um ritmo de manutenção. A prática típica é medir uma amostra em cada intervalo de moagem, rastrear a tendência em vez da leitura individual e substituir pilares-guia e buchas em uma contagem fixa e não em caso de falha. O custo de um serviço planejado de matrizes de oito horas é uma fração do custo de uma bobina sucateada e de uma remessa perdida.
A documentação de conformidade para estamparia automotiva geralmente precisa acompanhar a peça: certificados de materiais com números de calor, relatórios de layout dimensional no PPAP, planos de controle identificando as estações críticas e registros de manutenção de matrizes e histórico de reafiação. As classes de aço de alta resistência fornecidas com uma especificação de 590 MPa ou 780 MPa devem ter os dados de inspeção recebidos registrados na bobina, porque a janela de formação para essas classes é estreita e uma variação de fresagem para fresagem aparecerá como uma mudança no ângulo de curvatura muito antes de aparecer como uma trinca visível.
A lubrificação e o gerenciamento de sucata são os dois itens de manutenção que mais afetam a retenção da tolerância a longo prazo. A seleção correta do lubrificante para o revestimento na tira de entrada reduz escoriações nas estações de estiragem, e uma calha de sucata que é inspecionada em um cronograma fixo evita danos à matriz induzidos por resíduos que nenhuma capacidade de prensagem pode absorver. Tratados como manutenção de rotina e não como uma reflexão tardia, ambos ampliam o intervalo entre reafiações e mantêm a faixa de tolerância que tornou a estampagem progressiva a escolha certa em primeiro lugar.
Postagem anterior
Guia de estampagem pesada: tolerâncias, tonelagem, design de matrizes e seleção de ferramentas
Próxima postagem
Rebitagem In-Die para Matrizes de Estampagem Progressiva: Princípios e Aplicações
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
