-
Molde de estampagem profunda para rodas dianteiras e traseiras de veículos elétricos de duas rodas
Este molde de estampagem profunda para rodas di...
-
Moldes progressivos para peças automotivas
Este molde contínuo para carcaças de motores au...
-
Peças para estampagem de assento de carro
As peças de estampagem de assentos de carro são...
-
Peças automotivas pequenas para estampagem progressiva de peças
Nossas peças de estampagem progressiva de peque...
-
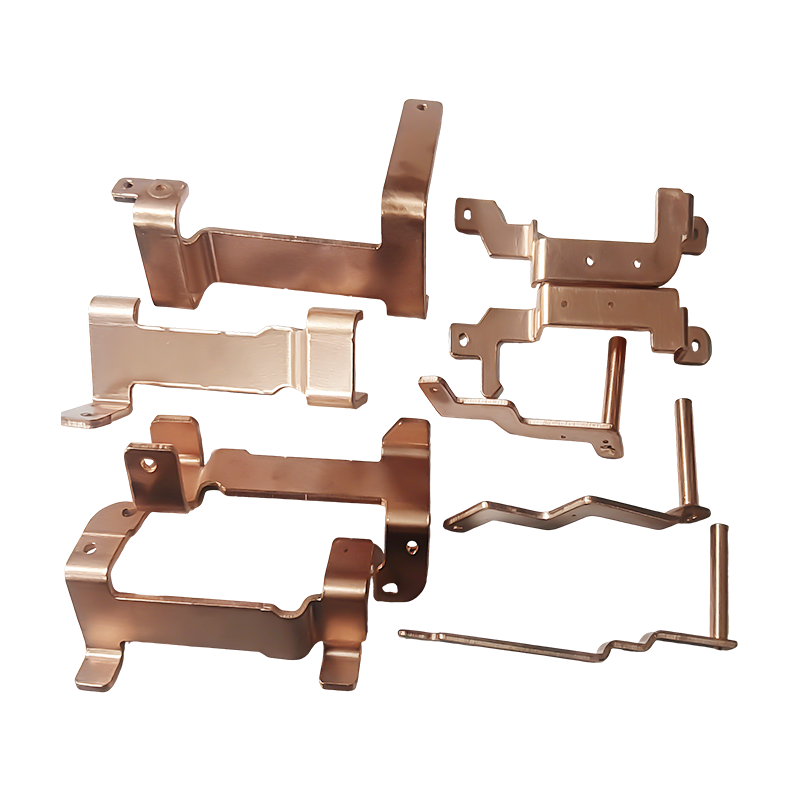
Peças de estampagem de barramento de cobre para veículos de energia nova
As novas peças de estampagem de barramentos de ...
-
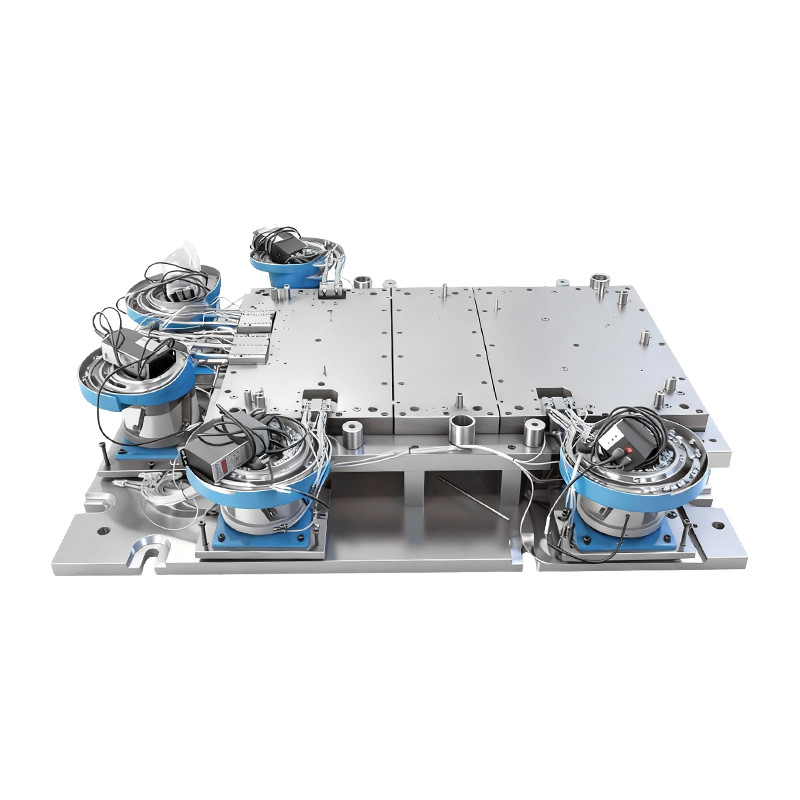
Molde de rebitagem automático para grande base de máquina de computador
Este molde de rebitagem automático para grande ...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Rebitagem In-Die para Matrizes de Estampagem Progressiva: Princípios e Aplicações
Rebitagem In-Die para Matrizes de Estampagem Progressiva: Princípios e Aplicações
2026-09-24
O que a rebitagem interna faz dentro de uma matriz progressiva
A maioria dos conjuntos estampados passa por duas operações distintas: as peças são formadas em uma matriz e depois transportadas para uma prensa ou dispositivo onde são unidas. A rebitagem interna elimina essa segunda viagem. A estação de rebitagem fica dentro de uma matriz progressiva de múltiplas estações, de modo que perfuração, dobra, empilhamento, alimentação de rebites, rebitagem, modelagem e corte acontecem em uma ferramenta contínua.
O resultado é um componente multicamadas acabado e permanentemente unido em um único movimento de prensagem. Como a junta é feita com um rebite independente pré-fabricado, o processo difere da soldagem, da rebitagem e da rebitagem por prensagem off-line. Não há entrada térmica nem célula de montagem separada, e nenhum operador precisa mover peças parcialmente acabadas de uma máquina para outra.
A lógica é a mesma de qualquer processo de estampagem progressiva em comparação com estampagem de transferência : a tira avança em um passo fixo e cada estação realiza um trabalho. O que torna a rebitagem interna distintiva é que um desses trabalhos é uma operação de união mecânica, sincronizada com o curso da prensa e controlada pela rigidez da própria matriz.
O ciclo de trabalho de quatro estágios
Cada estação de rebitagem segue a mesma sequência, seja qual for a peça. Compreendê-lo torna mais fácil ver onde a precisão é ganha ou perdida.
Pré-formação e posicionamento
A tira transportadora é guiada para a posição com pilotos de precisão. As estações de perfuração e dobra trabalham em sequência, empilhando as camadas de chapa e alinhando os furos dos rebites para que fiquem coaxiais antes mesmo de um rebite ser introduzido. Se os furos não estiverem alinhados neste ponto, nenhum punção de rebitagem poderá resgatar a junta posteriormente.
Alimentação automática de rebites
Um alimentador vibratório externo classifica os rebites e os entrega um de cada vez, por via aérea, a uma estação de posicionamento na matriz inferior. Os sensores monitoram se há rebites faltantes ou emperrados. Quando detectam uma falha, eles acionam imediatamente a proteção da prensa, de modo que um avanço incorreto interrompe a prensa em vez de danificar a ferramenta ou produzir uma peça defeituosa.
Rebitagem e conformação a frio
À medida que a prensa desce, o punção rebitador aplica força vertical. A haste do rebite passa através dos furos pré-perfurados e a cauda se espalha e se vira contra a restrição da matriz para formar uma cabeça de rebite sólida. As camadas são travadas juntas sem nenhuma lacuna entre elas, e todo o evento é deformação plástica a frio.
Modelagem e descarga
Após a abertura da matriz, a montagem segue para as estações de modelagem, calibração dimensional e inspeção, e então para o corte final. O componente finalizado deixa a matriz já rebitada e já verificada.
Módulos principais de um sistema de rebitagem interno
Uma matriz de rebitagem confiável consiste, na verdade, em quatro sistemas funcionando como um só. A fraqueza em qualquer um deles aparece rapidamente na lixeira.
| Módulo | Componentes principais | O que controla |
|---|---|---|
| Matriz de estampagem principal | Estações de perfuração, dobra, modelagem e estampagem | Posicionamento de tiras e alinhamento de camadas |
| Alimentação automática de rebites | Cuba vibratória, separação e entrega pneumática | Um rebite, no lugar certo, a cada golpe |
| Unidade de rebitagem de precisão | Punção de rebitagem, inserto de posicionamento, suporte de placa de alta pressão, peças guia | Formato da cabeça, rigidez e consistência das articulações |
| Detecção e proteção | Sensores para rebites faltantes, soltos ou emperrados | Evita defeitos e colisão de matrizes |
A unidade de rebitagem merece atenção especial. Seu punção, inserto, suporte de blank e guias decidem a estabilidade da junta desde o primeiro até o milionésimo golpe. Uma estrutura de matriz rígida e um sistema de guia de alta precisão são o que mantém a precisão da rebitagem e a resistência de travamento dentro da tolerância, porque nada no processo depende da habilidade do operador.
Por que uma referência de posicionamento melhora a precisão
Na montagem offline, cada etapa de manuseio introduz um novo erro de fixação. A peça é recolhida, colocada em um suporte, localizada novamente e unida. Pequenas compensações se acumulam em cada uma dessas etapas.
A rebitagem interna evita isso porque a faixa de suporte atua como uma única referência de posicionamento da primeira à última estação. O rebite é sempre colocado em relação às características que foram perfuradas na mesma matriz, na mesma tira, momentos antes. É por isso que o processo proporciona posição de rebite, altura de cabeça e resistência à tração tão consistentes em séries de produção muito longas.
A mesma integração suporta alto rendimento. Com a alimentação, união e inspeção automatizadas dentro da matriz, o conteúdo de mão de obra cai, a rotatividade de peças semiacabadas desaparece e a produção contínua em volumes de milhões de peças torna-se prática.
Protegendo Revestimentos Condutivos
Para peças elétricas, o método de união é tão importante quanto a junta. O calor da soldagem pode queimar ou oxidar uma superfície revestida, e um revestimento danificado significa maior resistência de contato exatamente onde a peça precisa ser conduzida.
A rebitagem a frio evita esse problema. O processo não utiliza calor, então níquel, prata e ouro permanecem intactos sem oxidação ou perda por queimadura, e a folha não é ablada. Esta é uma das principais razões pelas quais o processo é adequado para componentes elétricos de precisão e novas peças condutoras de energia, onde a condutividade estável é um requisito de projeto e não uma preferência.
Escolhendo entre rebites semi-tubulares e sólidos
Ambos os tipos de rebites podem ser alimentados automaticamente na matriz e moldados a frio, portanto a escolha depende da carga que a junta deve suportar.
- Rebites semi-tubulares são a escolha principal. Sua haste oca precisa de menos força de conformação, o que se adapta à maioria das conexões de hardware de precisão para chapas finas.
- Rebites sólidos são usados onde a junta enfrenta cargas pesadas ou de alta tração e uma haste mais completa e mais forte vale a força de conformação adicional.
A compatibilidade de materiais é ampla. Materiais de estampagem comuns, como aço laminado a frio, aço inoxidável, cobre, latão e liga de alumínio, podem ser unidos desta forma. Como esses metais diferem em elasticidade e dureza, o punção de rebitagem e a inserção da matriz são normalmente ajustados à pilha de material específica.
Aplicações Típicas
A rebitagem interna é mais comum onde a precisão dimensional, a condutividade e a repetibilidade são importantes ao mesmo tempo. As principais indústrias são eletrônica automotiva, novos sistemas elétricos de energia, eletrodomésticos de precisão e interruptores de controle industrial.
As peças típicas incluem:
- Conjuntos de contato prateado de relé
- Estilhaços de conexão da bateria
- Barramentos
- Conjuntos de terminais de conector
- Alternar hardware condutivo
- Componentes de blindagem de precisão
O que essas peças compartilham é uma geometria pequena e fina produzida em volumes muito elevados, com uma junta que deve ser elétrica e mecanicamente confiável. Esse é o perfil em que uma matriz de rebitagem totalmente automatizada e de curso único tem retorno mais rápido.
Pontos de projeto que decidem se a matriz funciona
A rebitagem interna parece simples depois de executada, mas os detalhes são definidos muito antes do primeiro teste. Algumas decisões carregam a maior parte do peso.
- Layout de tira. A estação de rebitagem precisa de espaço suficiente para o punção, a inserção e o caminho de alimentação, e a tira deve permanecer estável durante as estações de dobra e empilhamento que vêm antes dela.
- Alinhamento de furos. Os furos perfurados em cada camada devem estar alinhados dentro da folga do rebite, portanto o projeto do piloto e da guia deve ser considerado juntamente com o passo da tira.
- Confiabilidade na alimentação. A orientação, separação e entrega dos rebites precisam ser repetíveis em velocidade máxima de prensagem. As falhas de alimentação são a causa mais comum de paradas.
- Cobertura do sensor. A detecção deve confirmar a presença do rebite antes do golpe e detectar rebites soltos ou presos depois dele, para que as falhas nunca se desloquem a jusante.
- Acesso para manutenção. Desgaste dos punções e insertos de rebitagem. Uma matriz projetada para troca rápida mantém o tempo de atividade elevado durante uma longa vida útil de produção.
As equipes que tratam a estação de rebitagem como uma reflexão tardia tendem a descobrir esses limites durante o teste. As equipes que planejam toda a progressão juntas tendem a evitá-los.
Onde a rebitagem interna se encaixa em um programa de estampagem
A rebitagem interna é um membro de uma família mais ampla de operações integradas. Ele compartilha sua filosofia com rosqueamento interno e outras etapas de união que levam o trabalho de montagem para a prensa, um tópico abordado com mais detalhes nesta explicação do como a estampagem e a união se fundem em um único toque .
Se é a escolha certa depende da parte. Ele recompensa grandes volumes e designs estáveis, uma vez que o investimento em ferramentas é distribuído por muitas peças. É menos atraente para volumes muito baixos ou para montagens cuja geometria muda frequentemente. No entanto, para programas na faixa certa, a eliminação de uma etapa secundária de montagem pode reduzir o tempo de entrega e, ao mesmo tempo, reduzir os danos de manuseio.
Construindo matrizes e peças de rebitagem com Suzhou Shuangqisi
Uma matriz de rebitagem tem um desempenho tão bom quanto a ferramenta por trás dela. Suzhou Shuangqisi projeta e constrói ferramentas progressivas de precisão, e a empresa matrizes de estampagem eletrônica para componentes pequenos e de alta precisão são um ponto de partida natural para programas de terminais, contatos e barramentos que exigem rebitagem integrada.
Quando a peça for um conector ou terminal, o matriz de estampagem progressiva de alta velocidade para peças de conectores e terminais mostra o tipo de ferramental multiestação em que este trabalho se baseia. Para layouts mais complexos com muitas estações, o matriz de estampagem progressiva multiestações com pastilhas de metal duro aborda a longa vida útil da ferramenta em produções exigentes e de alto volume.
Alimentação de rebites, detecção e proteção de prensas são problemas de automação tanto quanto problemas de ferramentas, e podem ser suportados por equipamento de automação de estampagem para alimentação e manuseio . Os compradores que preferem adquirir componentes acabados em vez de ferramentas podem navegar peças de estampagem eletrônica feitas de acordo com desenhos do cliente ou revise o gama completa de peças de estampagem .
Os mesmos princípios de união estendem-se a novos equipamentos de energia. Programas que emparelham conexões condutivas com invólucros formados, por exemplo, podem analisar peças de estampagem de tampa de bateria para veículos elétricos como referência para planicidade de grandes formatos e controle de conformação.
Iniciando um projeto fascinante
A forma mais rápida de avaliar a viabilidade é enviar os desenhos, a especificação do rebite, o material e espessura da chapa e o volume anual. A partir dessas quatro informações, uma equipe de engenharia pode aconselhar sobre o layout da tira, o método de alimentação e se um rebite semi-tubular ou sólido é adequado à carga.
Se você tiver uma montagem rebitada atualmente unida off-line ou um novo componente condutor ainda em fase de conceito, entre em contato com a equipe de engenharia da Suzhou Shuangqisi para discutir seus requisitos de matriz de rebitagem . Uma conversa antecipada sobre o baseado geralmente economiza mais tempo do que qualquer alteração posterior no dado.
Postagem anterior
Estampagem Progressiva de Peças Automotivas: Matrizes, Tolerâncias, Custos e Guia de Volume
Próxima postagem
Matriz Composta vs Matriz Progressiva: Diferenças, Aplicações e Como Escolher
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
