-
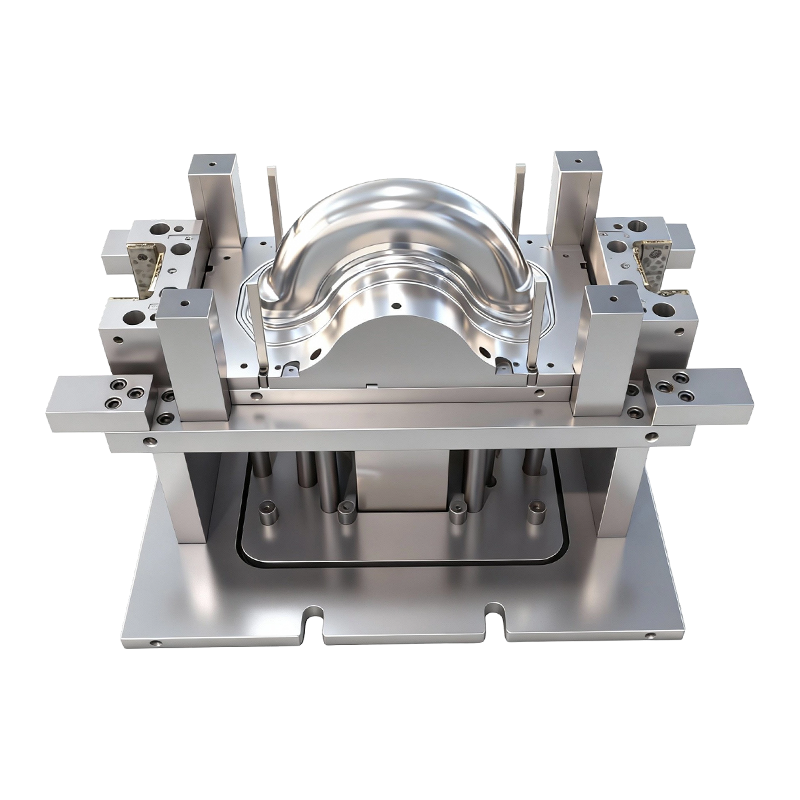
Molde de estampagem profunda para rodas dianteiras e traseiras de veículos elétricos de duas rodas
Este molde de estampagem profunda para rodas di...
-
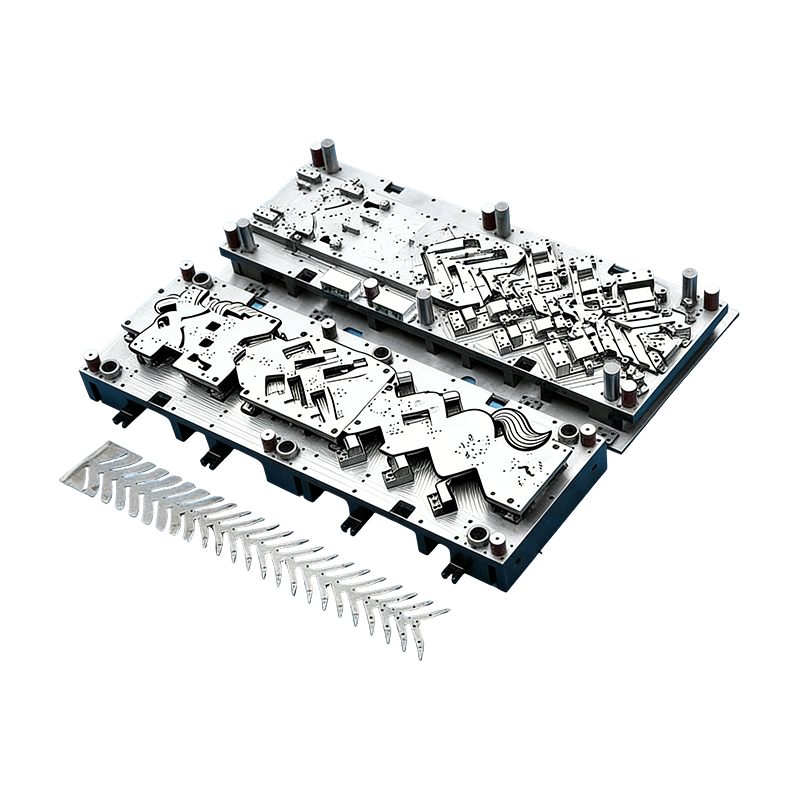
Moldes progressivos para peças automotivas
Este molde contínuo para carcaças de motores au...
-

Peças para estampar notebook
Nossas peças de estampagem para laptop são comp...
-
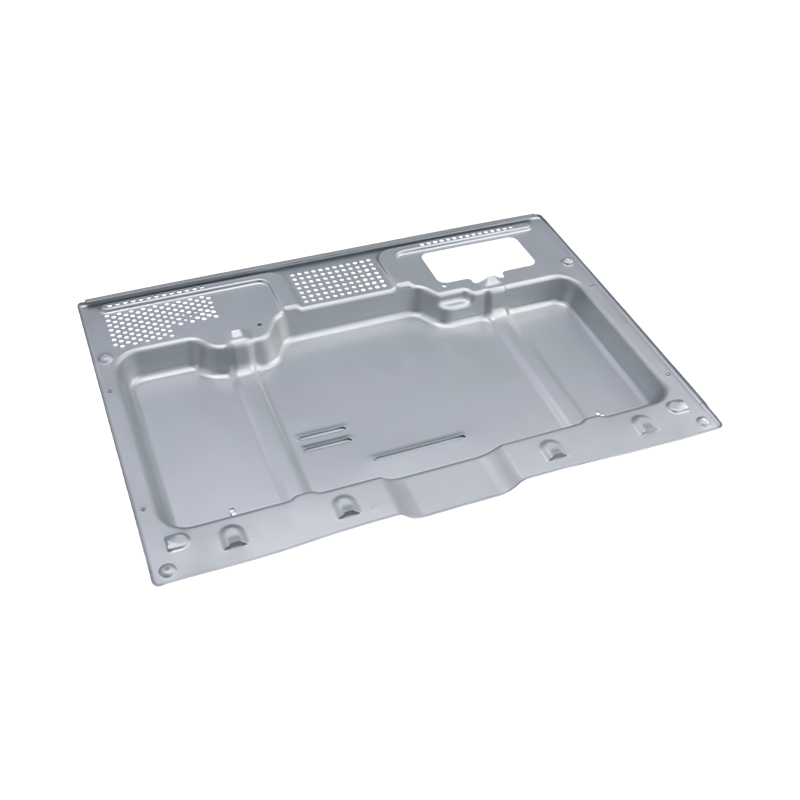
Peças de estampagem de forno de alta qualidade
Nossas peças de estampagem para forno de alta q...
-
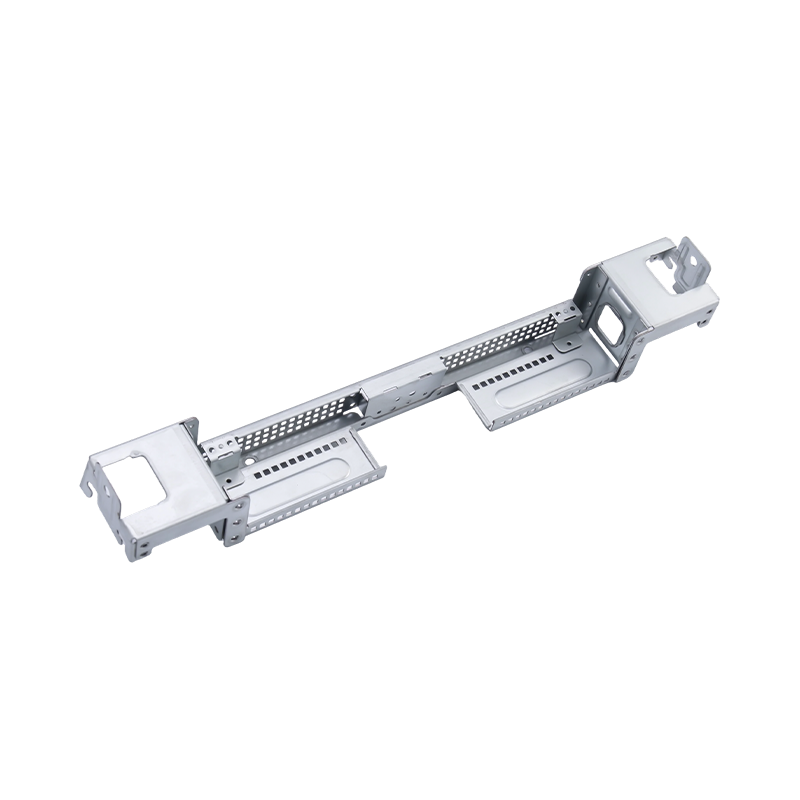
Grandes peças de estampagem de computador de última geração
Nossas peças de estampagem de computador de gra...
-
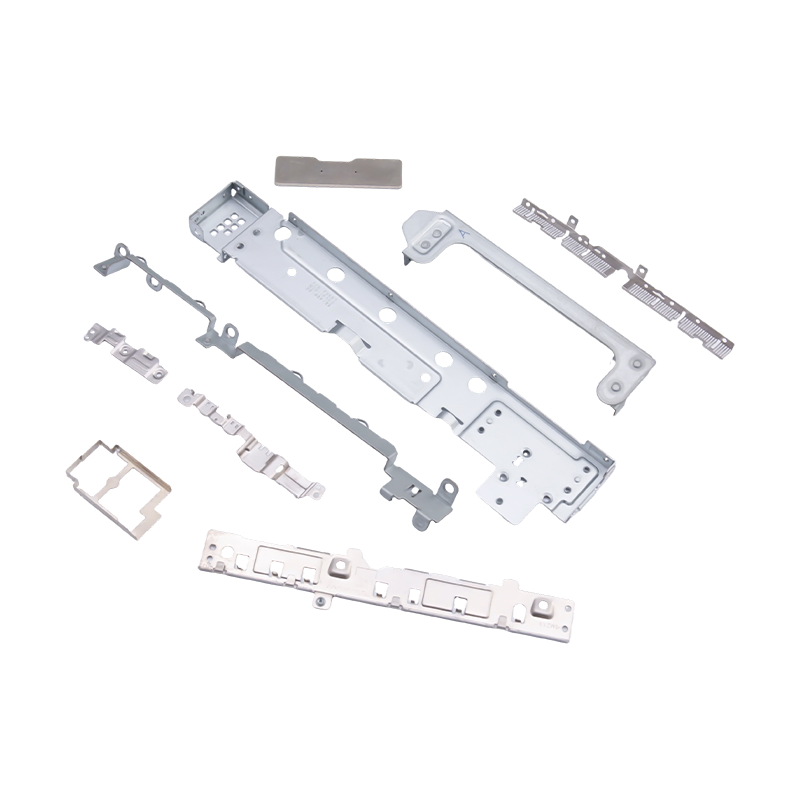
Pequenas peças estampadas para laptops e celulares
Como componentes internos essenciais para eletr...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Matriz Composta vs Matriz Progressiva: Diferenças, Aplicações e Como Escolher
Matriz Composta vs Matriz Progressiva: Diferenças, Aplicações e Como Escolher
2026-09-24
Matriz Composta vs Matriz Progressiva: A Diferença Central
Uma matriz composta pode transformar uma tira em uma arruela acabada com um único golpe de pressão. Uma matriz progressiva pode transportar a mesma tira através de uma dúzia de estações antes que um terminal conector seja finalmente cortado. Ambas são ferramentas de estampagem de precisão construídas para produção em massa, mas resolvem problemas muito diferentes.
A diferença se resume à lógica do processo. Um dado composto completa diversas operações simultaneamente em uma estação . Um dado progressivo os completa sequencialmente em várias estações independentes . Essa distinção única orienta todo o resto: precisão, capacidade de conformação, velocidade de produção e custo. Os compradores muitas vezes tratam os dois como intercambiáveis, e é nessa suposição que muitos orçamentos de ferramentas erram.
Como funciona cada dado
Uma matriz composta possui uma estação de trabalho. Num único golpe, operações como perfuração e corte acontecem na mesma posição. A peça permanece em um ponto de referência e nunca se desloca, deixando a matriz como uma peça acabada após um ciclo de prensagem. A lógica é simples: uma estação, várias operações ao mesmo tempo.
Uma matriz progressiva organiza dezenas de estações, em casos complexos, ao longo da direção de alimentação. A tira avança um passo a cada golpe e cada estação realiza sua própria tarefa: perfurar, dobrar, formar, rebitar ou cortar. A peça permanece presa à faixa de suporte o tempo todo e é separada apenas na estação final.
Em termos práticos, uma matriz composta se comporta como um corte único e preciso, enquanto uma matriz progressiva se comporta como uma linha de produção compacta construída dentro de uma ferramenta. Cada abordagem tem um lar natural e as seções abaixo mostram onde fica o limite.
Controle de Precisão e Tolerância
Como cada aresta de corte em uma matriz composta funciona a partir do mesmo ponto de referência, a posição furo a furo, a concentricidade e a planicidade podem ser mantidas com muita firmeza. Não há acúmulo de passo, pois a peça nunca se move entre as operações. Isso torna a matriz composta a escolha natural para peças planas onde a localização do furo é crítica, como placas de cobertura de precisão ou terminais planos finos.
A planicidade merece uma menção especial. Em uma matriz composta, a peça é prensada e ejetada como um todo, o que ajuda a manter as peças planas finas livres de distorção. As peças que devem ficar niveladas com uma superfície de contato geralmente se beneficiam disso.
As matrizes progressivas alimentam a tira passo a passo, de modo que uma pequena tolerância de passo pode se acumular entre as estações. A precisão do furo único é, portanto, ligeiramente inferior à que uma matriz composta pode oferecer. Para a maioria dos hardwares de precisão, a diferença permanece dentro da tolerância e é o preço pago por uma flexibilidade de processo muito maior. Quando os furos devem ser localizados uns em relação aos outros com extrema precisão, um bom projeto de matriz também pode perfurá-los na mesma estação para mantê-los em uma referência.
Capacidade de formação
Uma matriz composta concentra todas as estruturas de corte em uma estação e isso limita o que ela pode fazer. A interferência estrutural exclui dobras complexas, estampagem profunda e rebitagem na matriz, de modo que seu escopo é essencialmente corte e perfuração plana.
As matrizes progressivas dividem o trabalho em estações separadas que não interferem entre si. Isso permite dobrar, estirar, modelar, rebitar na matriz e até mesmo detectar em linha. Para peças irregulares com múltiplas curvaturas e características, a matriz progressiva é a única maneira prática de alcançar produção automatizada em volume.
Uma regra prática útil: se a peça acabada for plana, vale a pena considerar uma matriz composta. Se tiver uma dobra, uma forma ou um recurso montado, a conversa quase sempre muda para ferramentas progressivas.
Velocidade e volume de produção
Uma matriz composta fornece uma peça acabada por golpe, mas depende da alimentação e descarga de uma única peça, portanto seu ritmo é moderado. É adequado para volumes baixos a médios de peças planas de alta precisão. Também é fácil de depurar e sua precisão permanece estável durante longos períodos.
Uma matriz progressiva funciona com alimentação contínua de tiras em alta frequência de estampagem. Depois que a tira é carregada, a prensa pode funcionar por longos períodos com pouca supervisão. É por isso que as ferramentas progressivas dominam o trabalho de alto volume e alta velocidade na eletrônica automotiva, na nova energia e na fabricação de terminais de conectores.
O volume também afeta o uso do material. Uma matriz progressiva precisa de um suporte para segurar a peça na tira, o que pode consumir mais material em formatos simples. Em uma tiragem muito grande, isso geralmente é compensado pela velocidade e pela economia de mão de obra, mas em uma tiragem pequena de peças planas, isso pode inclinar a balança de volta para uma matriz composta.
Custo e manutenção de ferramentas
As matrizes compostas são de estrutura simples, baratas de construir, rápidas de entregar e fáceis de manter. Para pedidos de pequenos lotes, eles oferecem um excelente valor, embora a sua gama de processos seja estreita.
As matrizes progressivas envolvem um projeto complexo de múltiplas estações, maior dificuldade de engenharia, maior custo inicial e maior prazo de entrega. Em troca, oferecem longa vida útil e funcionamento estável. Uma vez que o investimento em ferramentas é distribuído por uma grande tiragem, o custo unitário cai muito baixo , que se adapta a projetos em lote estáveis e de longo prazo.
A manutenção segue o mesmo padrão. Uma matriz composta geralmente pode ser reparada com afiação e inspeção de rotina. Uma matriz progressiva precisa de manutenção profissional e depuração cuidadosa, porque um punção desgastado em uma estação pode afetar todas as estações seguintes.
Aplicações Típicas
As matrizes compostas são usadas para juntas, arruelas, folhas planas, placas de cobertura de precisão, terminais planos e outras peças planas ultrafinas com requisitos rígidos de concentricidade e planicidade do furo.
As matrizes progressivas são usadas para terminais de conectores, contatos de relés, novos estilhaços de energia, conectores de baterias, clipes dobrados, latas de blindagem irregulares e conjuntos rebitados na matriz. Se o seu projeto envolve esses componentes moldados, nossa gama de peças de estampagem de metal personalizadas é um bom lugar para começar.
| Comparação | Matriz Composta | Dado Progressivo |
|---|---|---|
| Lógica de processo | Operações simultâneas em uma estação | Operações sequenciais em múltiplas estações |
| Precisão | Muito alto, sem tolerância cumulativa | Alto, com pequeno erro de pitch |
| Capacidade de formação | Somente supressão plana e perfuração | Dobrar, desenhar, rebitar e muito mais |
| Modo de produção | Saída de peça única, velocidade média | Alimentação contínua de tiras, alta velocidade |
| Volume | Pequeno a médio | Alto a muito alto |
| Custo de ferramentas | Menor custo inicial | Maior custo inicial, menor custo unitário na produção em massa |
| Manutenção | Fácil | Requer manutenção e depuração profissional |
Considerações sobre materiais e design de peças
A espessura e o tipo do material influenciam a decisão tanto quanto o formato da peça. O material muito fino é fácil de distorcer quando é empurrado através de muitas estações, o que é um dos motivos pelos quais peças planas ultrafinas são frequentemente mantidas em uma matriz composta. Materiais mais duros ou elásticos, por outro lado, podem precisar de etapas de conformação controladas que somente um layout progressivo pode fornecer.
O design da peça também é importante. Colocar furos muito próximos de uma aresta ou de uma linha de dobra pode causar deformação em qualquer tipo de matriz. Revisar o desenho quanto à capacidade de fabricação antes do início da ferramentaria é muito mais barato do que corrigir a matriz posteriormente, e pequenos ajustes de projeto muitas vezes podem mover uma peça de uma rota de ferramental complexa para uma rota mais simples.
Finalmente, considere o que acontece após a estampagem. As etapas de galvanização, tratamento térmico ou montagem podem estabelecer limites adicionais na altura da rebarba, planicidade e estabilidade dimensional, e esses limites devem ser acordados antes da matriz ser projetada.
Erros comuns ao escolher um dado
A maioria dos problemas com ferramentas remonta a uma incompatibilidade entre o tipo de matriz e os requisitos reais do projeto. Quatro padrões surgem repetidamente:
- Escolher uma matriz progressiva para um curto prazo e depois descobrir que o custo do ferramental domina o preço de cada peça.
- Escolher uma matriz composta para uma peça que posteriormente ganha uma pequena curvatura ou relevo, o que força um redesenho caro.
- Especificar tolerâncias mais rigorosas do que a função exige, o que leva o projeto a ferramentas mais caras sem um benefício real.
- Ignorando a previsão anual. Uma peça que começa com alguns milhares de peças pode evoluir para um programa de longo prazo, e o plano de ferramentas deve permitir isso.
Compartilhar o volume esperado e o conjunto completo de recursos com seu parceiro de ferramentas no início evita a maioria desses problemas.
Quando os dois tipos de matrizes funcionam juntos
A escolha nem sempre é um ou outro. Alguns projetos usam uma matriz composta para produzir uma peça plana com furos bem localizados e uma matriz de formação separada para adicionar dobras posteriormente. Outros utilizam uma matriz progressiva para o corpo formado e uma operação secundária para uma característica crítica.
Essas rotas híbridas fazem sentido quando um recurso exige precisão posicional em nível composto enquanto o restante da peça precisa de formação. Um engenheiro de ferramentas experiente avaliará o manuseio extra em relação à precisão obtida e recomendará a rota mais simples que atenda ao desenho.
Como escolher a matriz certa para sua peça
Comece com três perguntas. A peça é plana ou precisa ser dobrada e moldada? Quão apertadas são as tolerâncias de posição do furo e planicidade? E qual é a produção anual esperada?
Escolha uma matriz composta para peças planas de alta precisão e pequenos lotes. Escolha uma matriz progressiva para peças de formatos complexos e produção em massa automática de alta velocidade. Nenhum dos dois é melhor em todos os casos; cada um se adapta a um cenário diferente, e a melhor solução é aquela que corresponde à estrutura da peça, aos requisitos de tolerância e ao volume anual.
Trabalhando com Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. em matrizes e peças de estampagem
Em Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. , abordamos a seleção de matrizes como uma decisão de engenharia e não de vendas. Nossos engenheiros analisam seu desenho, requisitos de tolerância e volume anual e, em seguida, recomendam a rota de ferramentas que equilibra precisão, eficiência e custo de produção.
Você pode explorar nosso matrizes de estampagem de metal de precisão se você precisar de ferramentas para sua própria linha de produção ou trabalhar conosco em componentes acabados através de nosso peças de estampagem de metal serviço. Envie-nos o desenho da sua peça e o volume esperado, e Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. retornará com uma proposta de ferramentas e cotação.
Postagem anterior
Rebitagem In-Die para Matrizes de Estampagem Progressiva: Princípios e Aplicações
Próxima postagem
Fornecedores de estampagem de alumínio: como avaliar capacidade, risco e adequação
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
