-
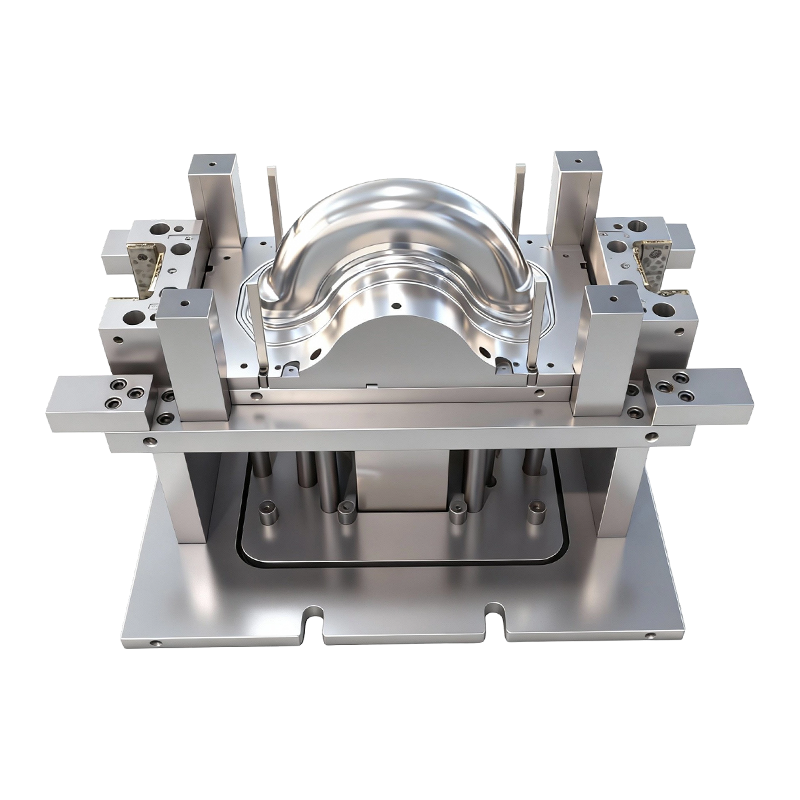
Molde de estampagem profunda para rodas dianteiras e traseiras de veículos elétricos de duas rodas
Este molde de estampagem profunda para rodas di...
-
Peças de estampagem de forno de alta qualidade
Nossas peças de estampagem para forno de alta q...
-
Grandes peças de estampagem de computador de última geração
Nossas peças de estampagem de computador de gra...
-
Peças para estampagem de assento de carro
As peças de estampagem de assentos de carro são...
-
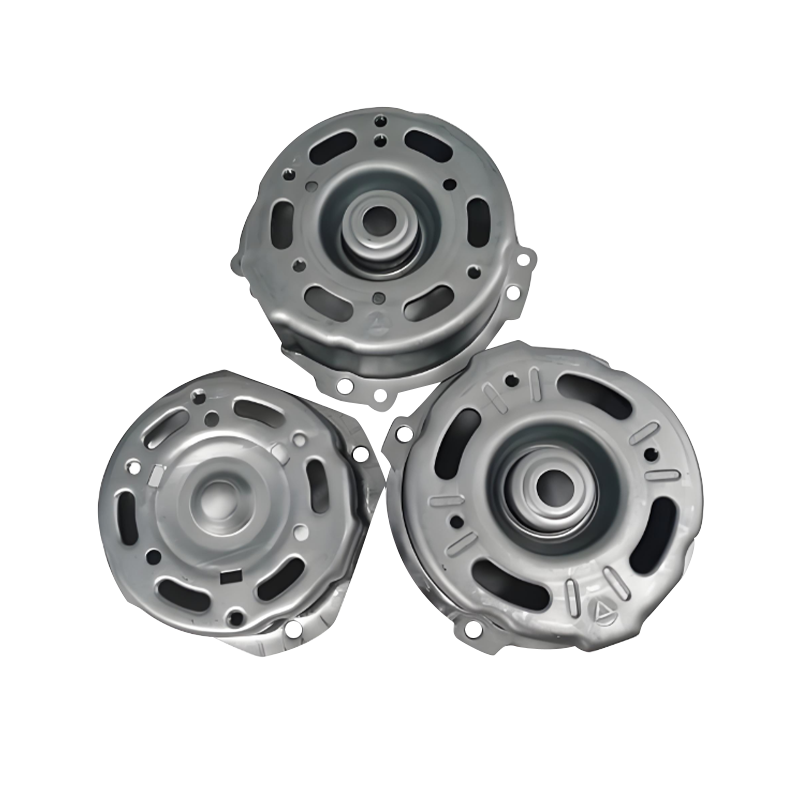
Peças de estampagem de carcaça de motor automotivo
As peças de estampagem de carcaças de motores a...
-
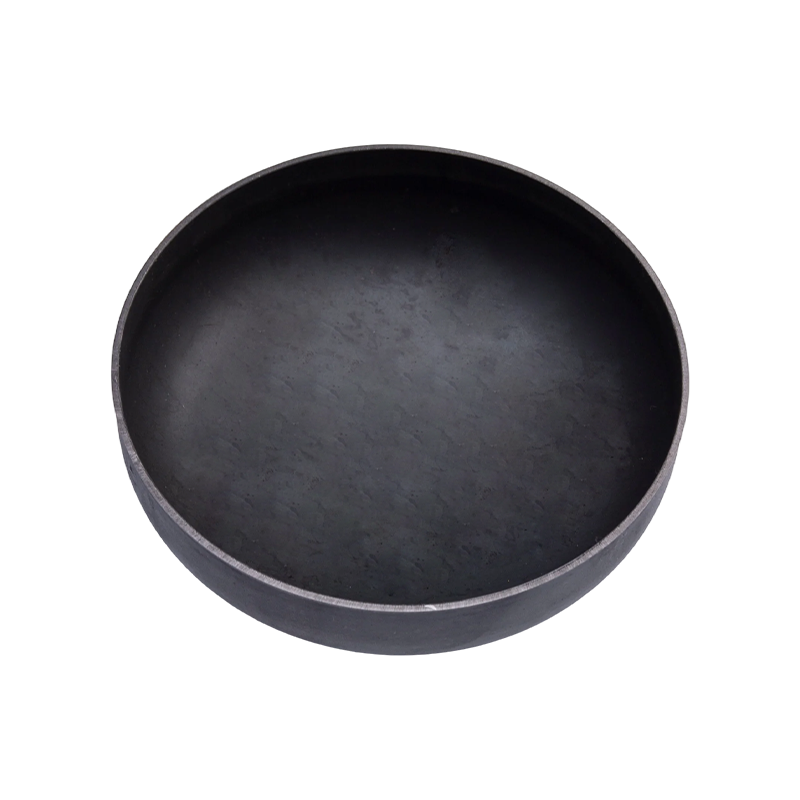
Peças de estampagem de extremidade do tanque de gás
As peças de estampagem de extremidades de tanqu...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Fornecedores de estampagem de alumínio: como avaliar capacidade, risco e adequação
Fornecedores de estampagem de alumínio: como avaliar capacidade, risco e adequação
2026-09-20
Por que os fornecedores de estampagem de alumínio falham após a primeira remessa
Uma bandeja de bateria de alumínio estampada que passa por amostras de protótipo ainda pode falhar em 50.000 unidades se a tolerância ao desgaste da matriz do fornecedor nunca tiver sido modelada. O mesmo se aplica a um barramento de cobre que atende às especificações de condutividade, mas desenvolve rachaduras nas bordas após três reafiações. O alumínio se comporta de maneira diferente do aço: ele rasga, salta para trás e galopa pelas folgas da matriz. Os melhores fornecedores de estamparia de alumínio não são simplesmente aqueles com o menor preço por quilograma. Eles controlam a têmpera da liga, a manutenção da matriz e a transferência para a automação.
Conclusão central
Selecione fornecedores de estampagem de alumínio com base em quatro recursos verificados: (1) projeto de matrizes para liga e têmpera específicas, (2) manutenção documentada de matrizes e registros de reafiação, (3) automação interna ou rigorosamente controlada para operações progressivas e de transferência e (4) um sistema de qualidade que coleta amostras de peças originais e finais. O preço segue estes quatro; não deveria liderá-los.
O que muda quando você carimba alumínio em vez de aço
A estampagem de alumínio não é um substituto imediato para a estampagem de aço. O metal tem aproximadamente um terço do módulo de elasticidade do aço, então o retorno elástico é maior e menos previsível. Sua menor conformabilidade em certos temperamentos significa que a estampagem profunda requer raios de matriz maiores, melhor lubrificação e, às vezes, recozimento intermediário. A tabela abaixo resume as diferenças práticas que afetam a seleção de fornecedores.
Liga e Temperamento
1100 e 3003 são macios e moldam-se facilmente, mas carecem de resistência. 5052 oferece equilíbrio para suportes e gabinetes. 6061-T6 é forte, mas racha em curvas fechadas, a menos que você projete para ele. Um fornecedor competente pede o temperamento antes de citar o dado.
Folga e desgaste da matriz
O alumínio escoria e se acumula nas bordas da matriz. A folga deve ser de 8 a 12% da espessura para muitas ligas, e as matrizes precisam de canais polidos, reafiação frequente e, às vezes, pastilhas de metal duro. Os fornecedores que utilizam matrizes de aço em alumínio produzirão lascas e rasgos.
Transferência de automação
As matrizes progressivas e de transferência para alumínio precisam de sistemas de alimentação mais suaves, lubrificantes anti-gripagem e remoção de sucata que não risque a superfície. A automação que funciona para aço laminado a frio geralmente precisa de reprogramação e pinças mais macias para alumínio.
Se você está comparando estampagem progressiva e de transferência de metal , o fator alumínio altera o tempo de ciclo e as suposições de custo da matriz que você deve usar.
Tipos de fornecedores comparados nas métricas que importam
Os fornecedores de estampagem de alumínio se enquadram em três grandes modelos operacionais. A tabela abaixo os compara quanto à propriedade da matriz, experiência em ligas, automação e risco. Os números são faixas típicas de cotação e auditoria de peças estampadas, não de garantias.
Os custos ocultos que aparecem após três meses
O preço de compra por peça é visível. Manutenção de matrizes, sucata e operações secundárias não são. Em uma revisão de projetos de estampagem de alumínio, os seguintes fatores de custo normalmente aparecem após os primeiros 90 dias. As barras mostram a parcela aproximada de excessos inesperados de custos.
Morrer retrabalho
35%
Taxa de sucata
25%
Tempo de inatividade da retificação
18%
Operações secundárias
12%
Logística
10%
O retrabalho e a sucata da matriz são os maiores custos ocultos porque as ferramentas de alumínio se desgastam mais rapidamente e as janelas do processo são mais estreitas. Um fornecedor que rastreia os acertos das matrizes e os intervalos de reafiação pode cotar um preço realista por peça. Aquele que não o fizer recuperará esses custos através de pedidos de alteração.
Onde são usadas peças estampadas de alumínio
A demanda por estampagem de alumínio não é uniforme. O gráfico de pizza abaixo mostra uma distribuição representativa de aplicações para um fornecedor que atende clientes automotivos, eletrônicos e industriais. Os veículos eléctricos e os sistemas de baterias representam agora a maior parte.
- Automotivo e EV (42%) — tampas de baterias, carcaças de motores, barramentos, estruturas de assentos
- Eletrônicos (26%) — chassis de laptop, racks de servidores, painéis de forno
- Equipamentos industriais (16%) — carcaças de servoacionamentos, peças de compressores
- Eletrodomésticos (10%) - pequenos invólucros e suportes de eletrodomésticos
- Outros (6%) - gabinetes e hardware especiais
 Peças de estampagem da tampa da bateria Nossas peças de estampagem de tampa de bateria são componentes fabricados com precisão, projetados para gabinetes de baterias automotivas, industriais e de armazenamento de energia. Fabricado em alta qualidade... Ver Produto →
A estampagem da tampa da bateria é um bom exemplo de peça que parece simples, mas exige controle rígido de planicidade, qualidade da borda e estabilidade dimensional após a conformação. Os fornecedores que já produzem essas peças para programas EV entendem os requisitos de liga e matriz.
Um processo de seleção em cinco etapas para fornecedores de estamparia de alumínio
Utilize esta sequência para comparar fornecedores sem se perder em planilhas. Cada etapa produz um documento ao qual você pode reter um fornecedor.
Passo 1
Definir a pilha de liga e tolerância
Escreva a têmpera, a espessura e as dimensões críticas. Um raio de curvatura de 0,2 mm em 6061-T6 é um processo diferente do mesmo raio em 5052-H32. Envie a pilha com a RFQ.
Etapa 2
Auditoria de registros de manutenção
Solicite registros de reafiação, contadores de acertos e taxas de sucata para trabalhos semelhantes de alumínio. Um fornecedor que não pode mostrar os dados de vida útil da matriz está adivinhando o preço da peça.
Etapa 3
Execute um piloto com estudo de capacidade
Exige uma tiragem de 300 peças com Cpk nas dimensões críticas. O springback de alumínio pode mudar a média após as primeiras centenas de acertos. O piloto expõe essa mudança.
Etapa 4
Verifique a transferência de automação
Se a peça for executada em um matriz progressiva para peças automotivas , observe a alimentação, a remoção de sucata e a ejeção da peça. O alumínio risca facilmente; a automação deve lidar com isso sem danos estéticos.
Etapa 5
Assine um contrato de serviço
Defina intervalos de reafiação, inserções de matrizes sobressalentes e tempo de resposta para reparos de matrizes. A cotação mais baixa geralmente os exclui e eles se tornam o custo real.
 Equipamento de automação de estampagem Suzhou Shuangqisi Mold Equipment Co., Ltd., localizada em No. 118 Yexin Road, distrito de Wujiang, cidade de Suzhou, tem 60 funcionários técnicos. Através dos esforços conjuntos e contínuos... Ver Produto →
A automação não é uma reflexão tardia para o alumínio. Uma linha de automação de estampagem dedicada pode reduzir danos de manuseio e estabilizar o processo, mas deve ser especificada para a liga e a geometria da peça.
Lista de verificação de manutenção e conformidade antes de se comprometer
Os fornecedores de estamparia de alumínio que atendem clientes automotivos e eletrônicos devem atender aos requisitos de rastreabilidade e conformidade de materiais. Use esta lista de verificação durante a auditoria.
- Rastreabilidade da liga: certificados de laminação para cada bobina ou blank, com números de calor vinculados aos lotes de produção.
- Cronograma de manutenção: intervalos de reafiação documentados com base na contagem de acertos, não no tempo do calendário.
- RoHS e REACH: declarações para lubrificantes, revestimentos e quaisquer operações secundárias.
- IATF 16949 ou ISO 9001: certificados atuais com escopo abrangendo estamparia de alumínio.
- Embalagem e controle de corrosão: o alumínio pode oxidar ou arranhar durante o transporte; especifique intercalação e VCI quando necessário.
Peças de estampagem de barramento de cobre para veículos de energia nova Peças de estampagem de barramento de cobre para veículos de energia nova are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Ver Produto → Barramentos de cobre e outras peças críticas de condutividade acrescentam outra camada: elas devem atender aos requisitos elétricos e térmicos enquanto sobrevivem ao processo de estampagem. Um fornecedor integrado que entenda tanto a matriz quanto o uso final pode preencher essa lacuna. Um fornecedor integrado que constrói suas próprias matrizes e automação tem menos riscos de transferência, mas também tem mais do seu programa sob o mesmo teto. Visite a fábrica, revise os registros de reafiação e observe a troca da matriz. A evidência está aí se você pedir.
Postagem anterior
Matriz Composta vs Matriz Progressiva: Diferenças, Aplicações e Como Escolher
Próxima postagem
Estampagem progressiva de alumínio: processo, ligas, dicas de design e guia de custos
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
