-
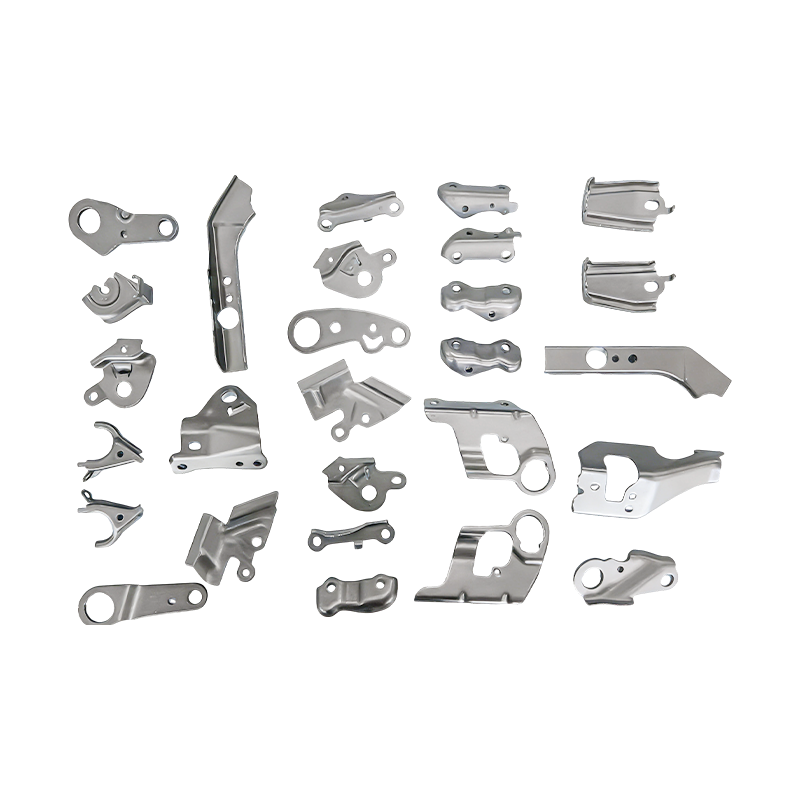
Peças automotivas pequenas para estampagem progressiva de peças
Nossas peças de estampagem progressiva de peque...
-
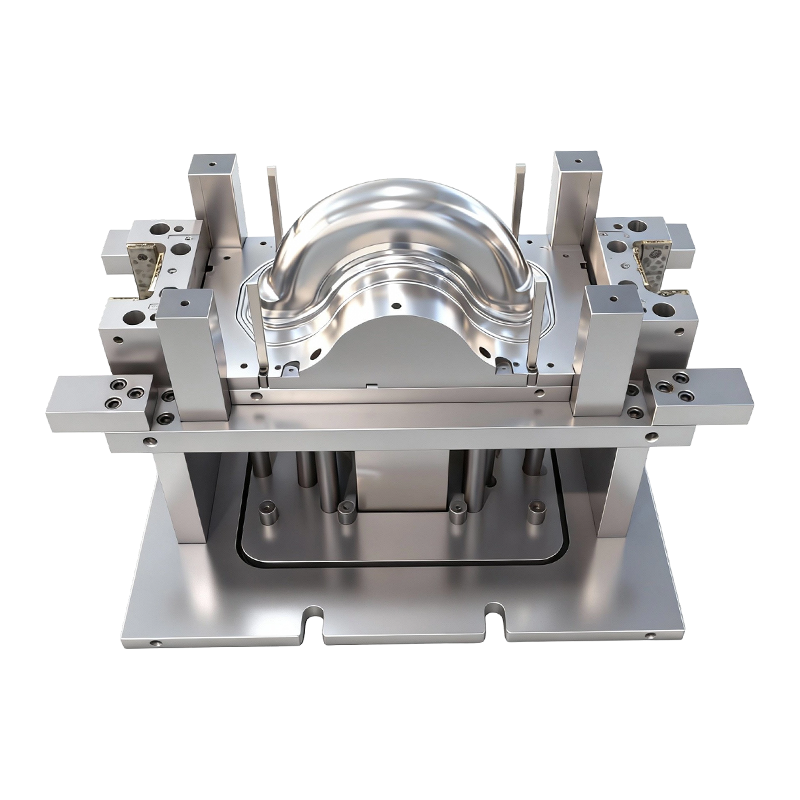
Molde de estampagem profunda para rodas dianteiras e traseiras de veículos elétricos de duas rodas
Este molde de estampagem profunda para rodas di...
-
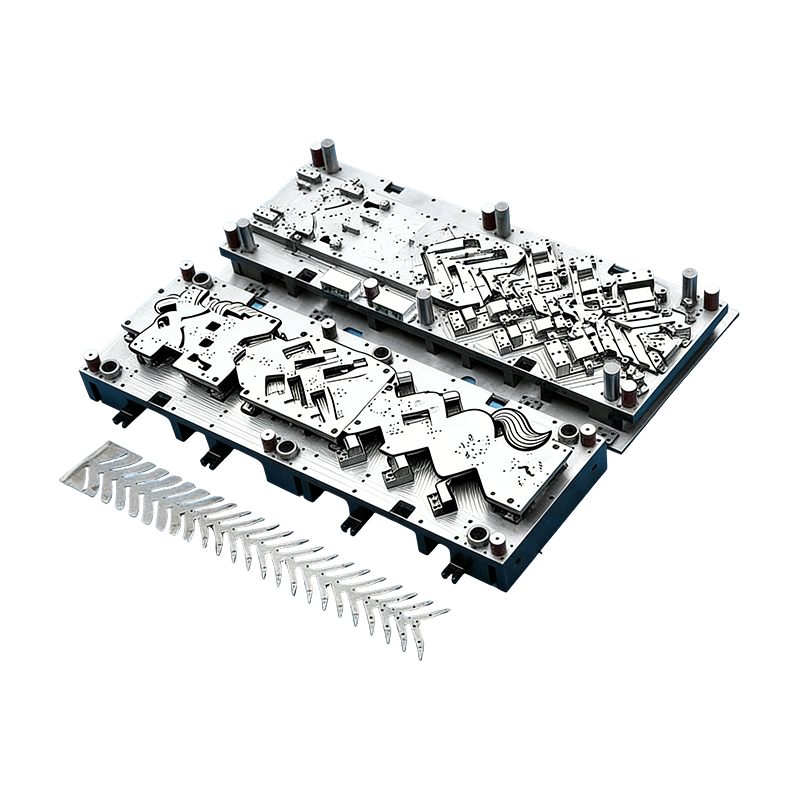
Moldes progressivos para peças automotivas
Este molde contínuo para carcaças de motores au...
-
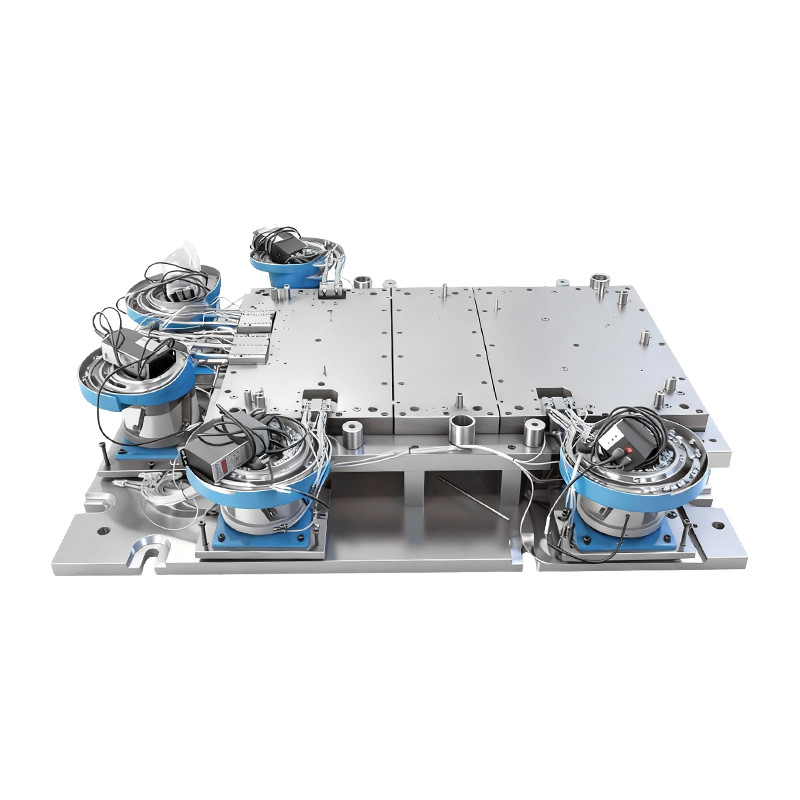
Molde de rebitagem automático para grande base de máquina de computador
Este molde de rebitagem automático para grande ...
-
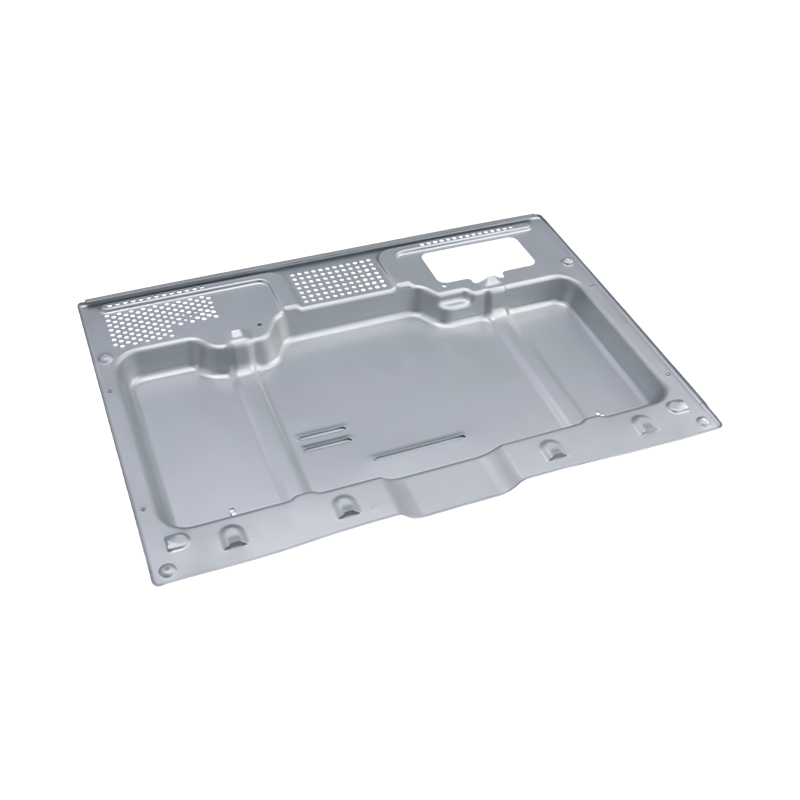
Peças de estampagem de forno de alta qualidade
Nossas peças de estampagem para forno de alta q...
-
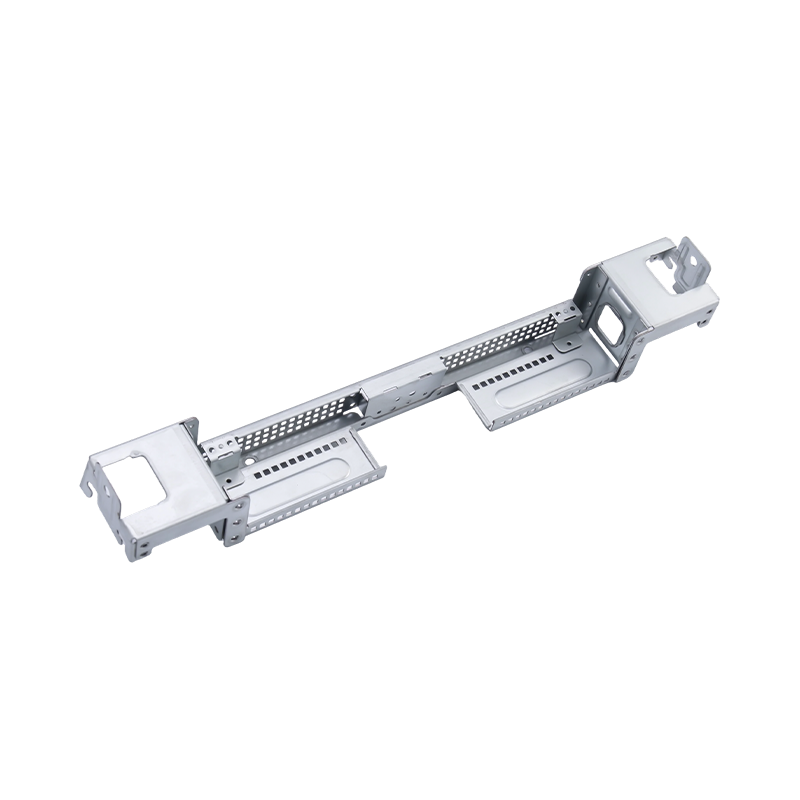
Grandes peças de estampagem de computador de última geração
Nossas peças de estampagem de computador de gra...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Estampagem progressiva de alumínio: processo, ligas, dicas de design e guia de custos
Estampagem progressiva de alumínio: processo, ligas, dicas de design e guia de custos
2026-09-14
A estampagem progressiva de alumínio é a maneira mais consistente e econômica de produzir grandes volumes de peças leves de precisão – desde que a geometria, a liga e a quantidade anual se ajustem ao processo. Uma única matriz progressiva alimentada a partir de uma bobina pode moldar, perfurar, formar e cortar um componente de alumínio em cada curso de prensagem, mantendo tolerâncias furo a furo próximas de ±0,05 mm sem usinagem secundária. Essa combinação é a razão pela qual as tampas da bateria, as carcaças do motor, as peças do chassi eletrônico e os conectores elétricos são rotineiramente feitos dessa maneira.
Conclusão principal: escolha a estampagem progressiva de alumínio quando a demanda anual for alta, a peça puder ser aninhada em uma tira contínua e as tolerâncias consistentes forem mais importantes do que a flexibilidade do projeto. Abaixo dessas condições, ferramentas manuais ou de transferência mais simples costumam ser mais econômicas.
O que é estampagem progressiva de alumínio?
A estampagem progressiva alimenta uma tira de metal contínua através de um único conjunto de matrizes com múltiplas estações. Cada estação executa uma ou mais operações – pilotagem, corte, cunhagem, dobra, desenho, estampagem ou lancetagem – de modo que a tira bruta gradualmente se transforma em uma peça acabada no momento em que chega à última estação, onde é cortada da tira transportadora.
Como o processo funciona na produção
- Um alimentador de bobina endireita a tira de alumínio e a avança na matriz em um passo preciso por curso de prensagem.
- Os pilotos engatam furos pré-perfurados para travar a posição da tira em cada estação, o que garante precisão posicional de recurso para recurso.
- As estações funcionam de forma progressiva: a primeira perfura furos piloto, as do meio formam dobras ou relevos e a estação final separa a peça.
- A peça acabada é descarregada através de uma calha enquanto a sucata do esqueleto é rebobinada ou triturada para reciclagem.
Como todas as estações atuam simultaneamente em diferentes partes da mesma tira, um golpe de prensa produz uma peça de alumínio completa. Essa operação contínua é o que separa a estampagem progressiva da carimbo de transferência , onde peças individuais são transportadas entre estações de matrizes separadas.
Ligas de alumínio que funcionam bem em uma matriz progressiva
Nem todo tipo de alumínio passa de forma limpa por uma matriz progressiva. Os candidatos bem-sucedidos combinam conformabilidade, retorno elástico previsível e comportamento superficial aceitável sob puncionamento em alta velocidade. Na prática, as ligas das séries 3xxx, 5xxx e 6xxx cobrem a maioria dos projetos.
Liga
Temperamento Comum
Por que foi selecionado
5052
H32
Alta resistência à fadiga e resistência à corrosão; usado para tampas de bateria, suportes e extremidades de tanque de combustível.
3003
H14
Excelente conformabilidade e baixo custo; um burro de carga para gabinetes, peças de trocadores de calor e estampagens em geral.
6061
T6
Mais forte e mais estável em serviço, mas o retorno elástico é maior; preferido para suportes estruturais e montagens.
1100
H14
Muito macio e fácil de desenhar; usado para placas de identificação, refletores e peças elétricas com geometria simples.
Tabela 1 — Seleção de liga de alumínio para matrizes progressivas: resistência e conformabilidade sempre compensam o retorno elástico.
Por que a estampagem progressiva é preferida para peças de alumínio
O caso de negócios se resume a quatro vantagens mensuráveis sobre matrizes manuais, usinagem ou ferramentas somente de estampagem profunda.
Taxa de transferência ininterrupta
Uma matriz progressiva de alumínio bem construída funciona a centenas de golpes por minuto, e cada golpe produz uma peça completa. O custo unitário cai rapidamente quando o volume excede o ponto de amortização do ferramental.
Precisão repetível
Como a faixa é pilotada em todas as estações, as posições entre características permanecem consistentes ao longo de milhões de ciclos. Os padrões de furos críticos nos componentes da bateria e do motor mantêm ±0,05 mm sem retrabalho.
Redução de peso
Com 2,7 g/cm3, o alumínio tem cerca de um terço do peso do aço. A estampagem progressiva permite que os projetistas usem seções formadas finas e rígidas em vez de peças fundidas pesadas.
Operações secundárias integradas
Rosqueamento, rebitagem, conformação de came e marcação podem ser adicionados como estações na matriz, para que as peças cheguem mais perto de seu estado de montagem final e reduzam as etapas da cadeia de fornecimento.
Os gabinetes de bateria são um exemplo típico de onde essas vantagens se somam. A cobertura deve ser dimensionalmente estável, resistente à corrosão e produzida em grande volume a um custo consistente.
 Peças de estampagem de tampa de bateria de precisão para gabinetes Esta tampa de bateria estampada é adequada para gabinetes automotivos e de armazenamento de energia, oferecendo estabilidade dimensional e resistência à corrosão na produção de alto volume, alinhando-se com a discussão do artigo sobre peso e benefícios de vedação. Ver Produto →
Na prática, os fabricantes que mudam de conjuntos de aço soldado para tampas de alumínio estampadas reduzem o peso das peças em mais da metade, melhorando a consistência da vedação.
Limites do projeto: o que determina o sucesso antes de cortar aço
O alumínio se comporta de maneira diferente do aço em uma matriz progressiva. Sua maior relação rendimento/módulo produz maior retorno elástico e sua tendência a escoriar contra o aço ferramenta torna obrigatória a lubrificação e o revestimento da matriz. Compreender esses limites antecipadamente é a diferença entre um lançamento tranquilo e um redesenho caro.
Regras práticas de projeto usadas por engenheiros de ferramentas
- Raio de curvatura mínimo de 1,0 a 1,5 vezes a espessura do material para ligas 3xxx e 5xxx; aumente para 2,0 vezes para os temperamentos 6xxx-T.
- Especifique a direção consistente da rebarba em qualquer superfície que se torne uma interface de vedação ou deslizamento.
- Mantenha as profundidades desenhadas moderadas; o alumínio rasga em raios de canto agudos; portanto, adicione um raio de canto mínimo de 0,5 mm em formas profundas.
- Permitir compensação de retorno elástico no projeto da matriz; fornecedores confiáveis adicionam recursos de correção durante o teste, e não após a falha das peças.
Tolerâncias alcançáveis na produção
±0,05mm Perfuração
±0,08mm Perfil aparado
±0,10mm Curvas formadas
±0,15mm Bordas flangeadas
Gráfico 1 — Tolerâncias típicas de produção mantidas em estampados progressivos de alumínio com ferramentas bem conservadas.
Onde as estampagens progressivas de alumínio são usadas
A estampagem progressiva de alumínio aparece sempre que peças metálicas leves, eletricamente condutoras ou resistentes à corrosão são necessárias em grandes volumes. A distribuição abaixo reflete a demanda típica nos setores que fornecemos.
- Automotivo e EV (42%) — tampas de baterias, carcaças de motores, peças de assentos, barramentos de cobre, suportes estruturais.
- Eletrônicos (21%) — gabinetes de laptop, peças de chassi de servidor, pequenos conectores e blindagens.
- Eletrodomésticos e linha branca (19%) — painéis de forno, estampagens de caixas de controle, aletas de trocadores de calor.
- Equipamentos industriais (18%) — carcaças de servo-drivers, componentes de compressores, placas de montagem.
Veículos automotivos e de novas energias
A mudança para sistemas de transmissão elétricos tornou a estampagem progressiva de alumínio o processo padrão para sistemas de bateria e componentes do motor. Um barramento estampado de cobre ou alumínio, por exemplo, substitui barras dobradas e usinadas por uma peça que mantém o nivelamento e a posição do furo em uma única etapa.
 Peças de estampagem de barramento de cobre para distribuição de energia EV Este barramento de cobre de alta pureza suporta fluxo de corrente eficiente entre bateria, motor e conversores, com superfícies revestidas e tolerâncias rígidas para aplicações EV exigentes, correspondendo à ênfase do parágrafo nas vantagens de estampagem progressiva. Ver Produto →
Da mesma forma, as peças estampadas da carcaça do motor aproveitam as propriedades térmicas e o peso leve do alumínio, enquanto as matrizes progressivas mantêm a concentricidade rígida exigida pelos conjuntos do rotor e do estator.
Eletrônicos e eletrodomésticos
Os produtos eletrônicos de consumo favorecem o alumínio por seu acabamento superficial e comportamento de blindagem EMI. A estampagem progressiva produz peças de parede fina e de alta precisão que são utilizadas em montagens de laptops e telefones.
 Peças de estampagem de chassi de laptop de alumínio Esses componentes estampados para chassis e suportes de laptop combinam leveza com rigidez, apresentando posições precisas de furos e estruturas de encaixe rápido que suportam uma montagem eficiente, relevante para o ponto do artigo sobre peças eletrônicas de parede fina. Ver Produto →
No lado dos aparelhos, grandes estruturas de forno e estampagens de painéis de controle se beneficiam da mesma economia de processo quando os volumes de produção justificam ferramentas dedicadas.
Custo de ferramentas e seleção de fornecedores: quatro etapas que evitam arrependimentos
As matrizes progressivas são o maior custo inicial em um programa de estampagem de alumínio, muitas vezes superando a prensa e o equipamento de manuseio de materiais. O objetivo não é pagar o mínimo pelas ferramentas, mas pagar pelo design correto da ferramenta, porque a qualidade da matriz determina a qualidade da peça durante a vida útil do programa.
Passo 1 — Valide o caso de negócios. As ferramentas progressivas começam a fazer sentido com cerca de 50.000 a 100.000 peças por ano. Abaixo disso, considere opções de ferramentas mais econômicas.
Passo 2 — Envie um pacote de dados fabricável. Forneça o modelo 3D, pilha de tolerância, requisitos de acabamento superficial e demanda anual. Uma revisão clara do layout das tiras nesta fase evita revisões dispendiosas da matriz.
Passo 3 — Audite a capacidade real de produção. Procure projetos internos de matrizes, usinagem CNC e prensas de teste sob o mesmo teto. Um fornecedor com capacidade de fabricação de matrizes e estampagem resolve problemas de tolerância antes que eles cheguem à produção.
Passo 4 — Exija um relatório de primeiro artigo com dados de RCM. Confirme se os recursos críticos permanecem dentro das metas de Cpk em diversas bobinas e execuções de impressão, não apenas na primeira amostra.
Fornecedores que combinam matrizes progressivas, prensas de estampagem e automação — como nossa equipe na Shuangqisi, com prensas de 80 a 400 toneladas e uma subsidiária interna de automação de estampagem — podem reduzir o tempo de aceleração e manter as tolerâncias estáveis entre os turnos.
Considerações sobre manutenção, qualidade e conformidade
As melhores matrizes progressivas de alumínio ainda perdem desempenho se a manutenção for negligenciada. A tendência do alumínio a desgastar faz com que o gerenciamento da lubrificação e os revestimentos de superfície sejam os dois controles que separam programas confiáveis de tempos de inatividade recorrentes.
- Morrer proteção de superfície: Os revestimentos DLC ou TiCN nos punções de conformação reduzem a captação de alumínio e prolongam os intervalos de reafiação.
- Seleção de lubrificante: use lubrificantes evaporativos ou com baixo teor de resíduos compatíveis com a limpeza posterior, especialmente para baterias e peças eletrônicas.
- Manutenção preventiva: inspecionar pilotos, molas e placas de desgaste em intervalos de curso definidos; as matrizes progressivas falham previsivelmente quando o desgaste atinge um limite.
- Documentação de conformidade: para indústrias de exportação ou regulamentadas, manter certificados de materiais e PPAP ou documentação equivalente disponíveis para auditoria.
O controle de qualidade em peças estampadas de alumínio deve incluir verificação CMM de posições críticas de furos, verificações de superfície quanto a arranhões e verificação periódica de dureza de bobinas de entrada, porque a variação do material de entrada é a causa oculta mais comum de rachaduras e desvio de retorno elástico.
A estampagem progressiva de alumínio não é o processo mais barato para protótipos ou pequenos lotes, e não pode superar uma matriz de transferência para painéis muito grandes. Mas para peças que cabem em uma tira alimentada por bobina e se repetem na casa das centenas de milhares, ele oferece o menor custo unitário, a consistência mais compacta e o tempo de ciclo mais curto de qualquer método de conformação. A verdadeira vantagem competitiva vem da escolha de um fornecedor que projete a matriz, execute a estampagem e construa a automação como um projeto integrado.
Antes de aprovar uma cotação, compare o histórico de fabricação de matrizes, a capacidade da prensa e a disciplina de SPC do fornecedor — e não apenas o preço por peça. Explorar Capacidades de molde e estampagem da Shuangqisi quando você estiver pronto para avaliar um parceiro em potencial para seu programa de estampagem progressiva de alumínio.
Postagem anterior
Fornecedores de estampagem de alumínio: como avaliar capacidade, risco e adequação
Próxima postagem
Explicação da estampagem de metal: o guia completo para processos, materiais e custos
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
