-
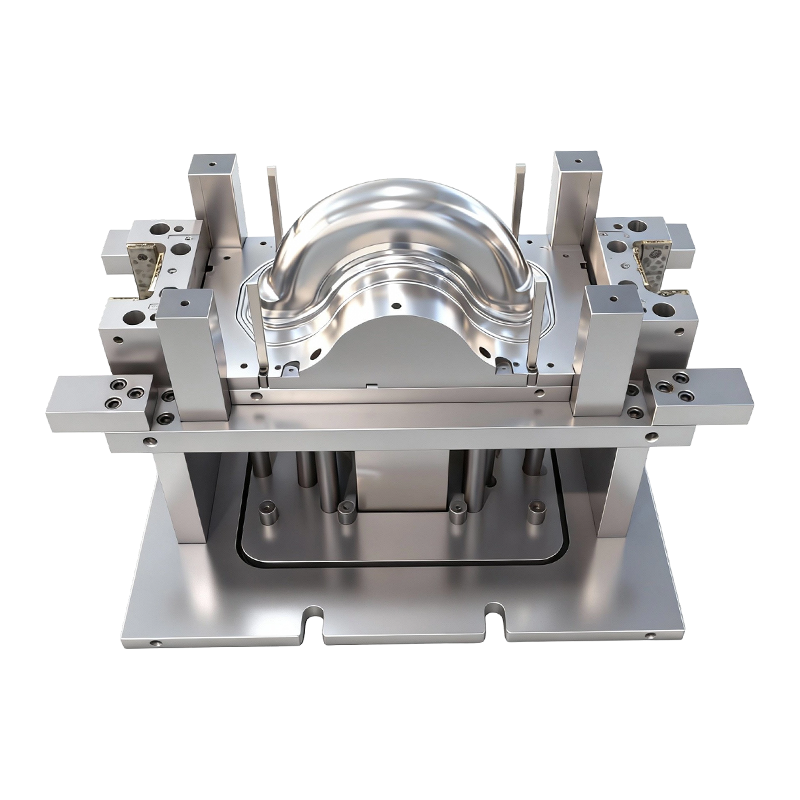
Molde de estampagem profunda para rodas dianteiras e traseiras de veículos elétricos de duas rodas
Este molde de estampagem profunda para rodas di...
-
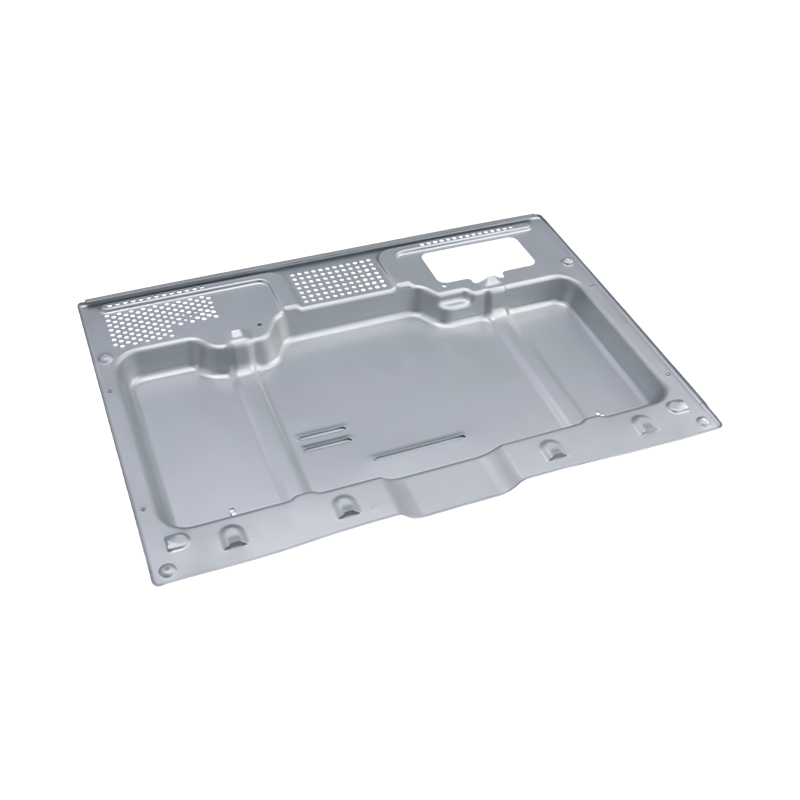
Peças de estampagem de forno de alta qualidade
Nossas peças de estampagem para forno de alta q...
-
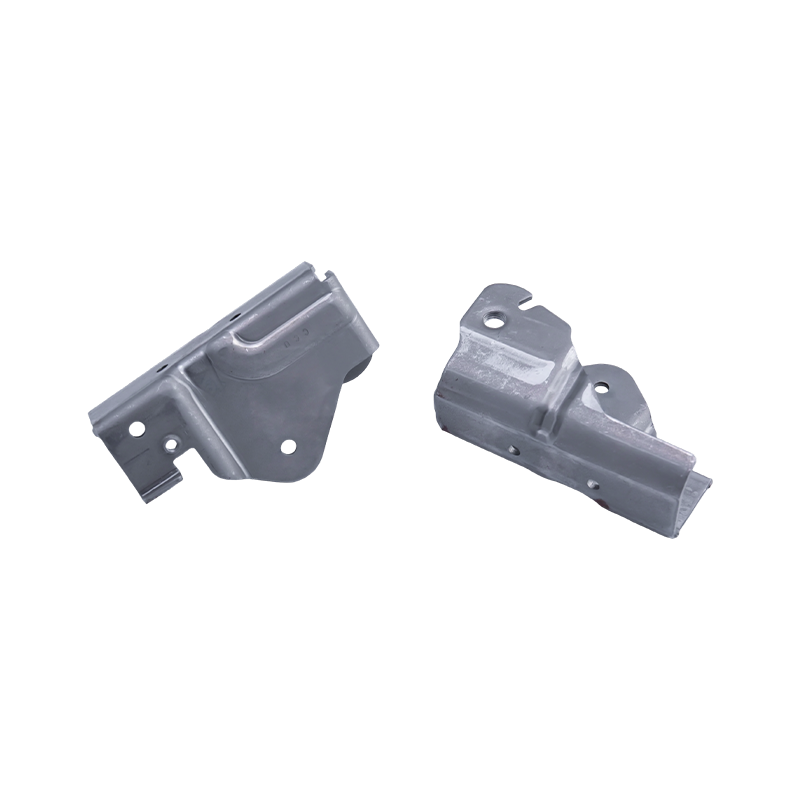
Peças para estampagem de assento de carro
As peças de estampagem de assentos de carro são...
-
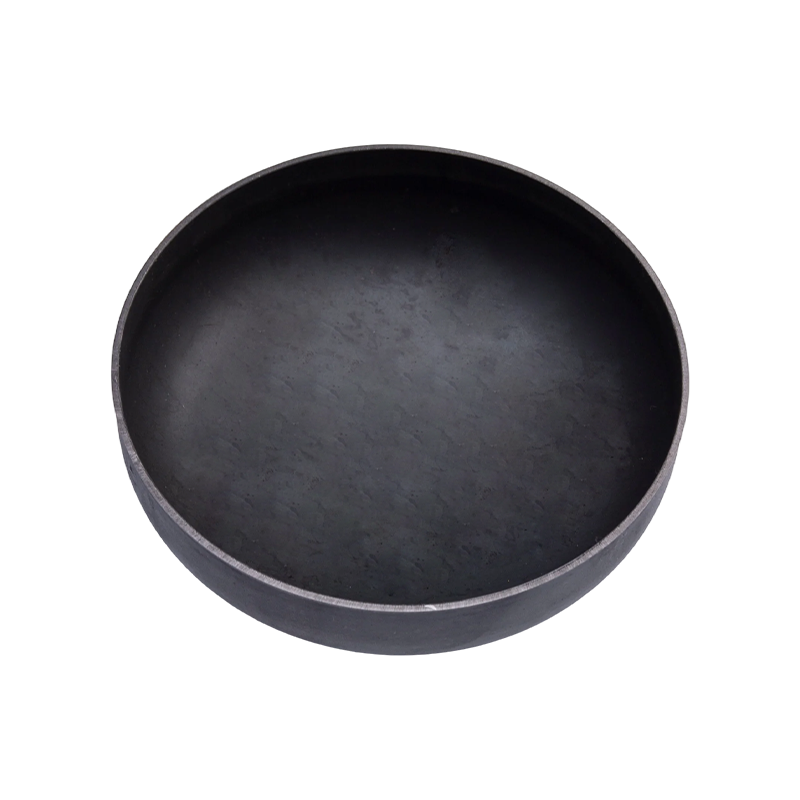
Peças de estampagem de extremidade do tanque de gás
As peças de estampagem de extremidades de tanqu...
-
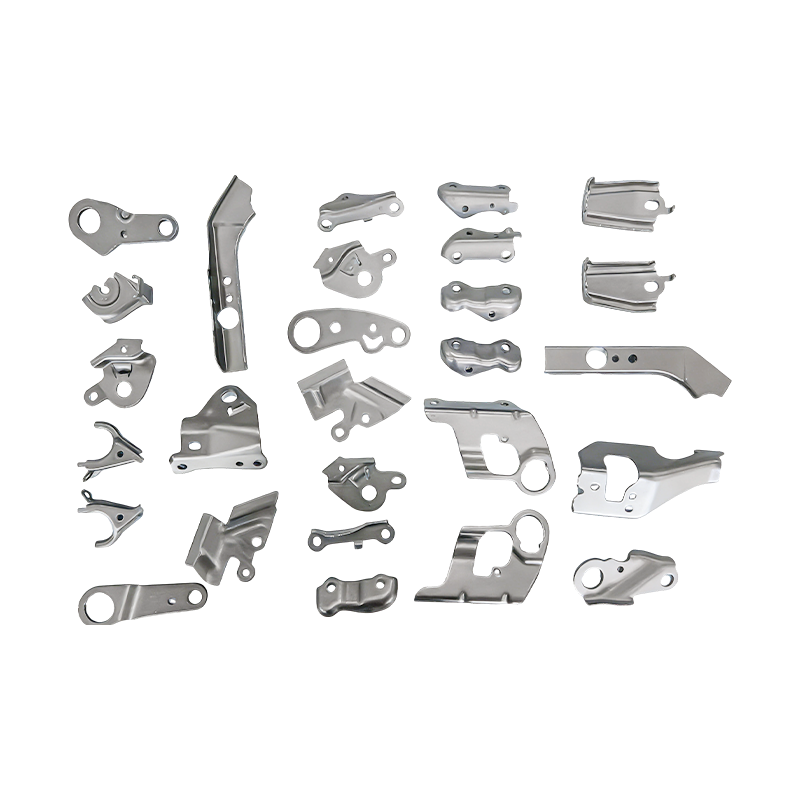
Peças automotivas pequenas para estampagem progressiva de peças
Nossas peças de estampagem progressiva de peque...
-
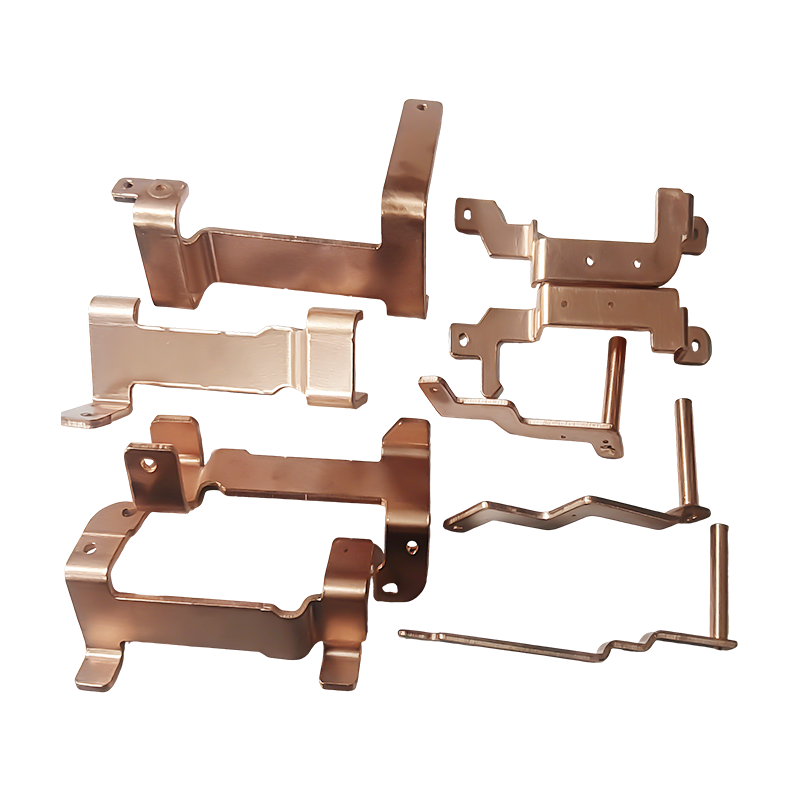
Peças de estampagem de barramento de cobre para veículos de energia nova
As novas peças de estampagem de barramentos de ...

Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Explicação da estampagem de metal: o guia completo para processos, materiais e custos
Explicação da estampagem de metal: o guia completo para processos, materiais e custos
2026-09-07
Um engenheiro de compras acaba de ser solicitado a adquirir 60.000 suportes de aço inoxidável. Chegam três cotações e o preço mais baixo por peça fica quase 40% abaixo dos outros – mas acarreta um custo de ferramental de US$ 15.000. A lacuna não é um erro: a cotação baixa vem da estamparia de metais. Se esse preço é real depende da matriz, da capacidade da prensa, do material e do volume de produção por trás dela.
A estampagem de metal é a maneira mais econômica de produzir peças de chapa metálica de precisão em massa. Uma prensa força uma tira de chapa metálica entre um punção e uma matriz e produz uma peça acabada em uma fração de segundo por golpe. A estampagem não é uma operação única, mas uma família de processos – corte, dobra, estampagem profunda e muito mais – cobrindo peças desde tampas de baterias até estruturas de laptop.
O que é estampagem de metal?
A estampagem de metal é um processo de conformação a frio que molda chapas planas em peças usando uma prensa e um conjunto de matrizes. A folha, fornecida em bobina ou tira, é alimentada entre um punção e uma matriz. O punção desce sob pressão e o metal é cortado, dobrado ou estirado para preencher a cavidade da matriz. Cada golpe de pressão cria uma peça; em uma matriz progressiva, uma peça acabada sai de cada golpe.
A conclusão é direta: marcar vitórias no volume. Depois que a matriz é construída, o custo por peça cai drasticamente porque o processo funciona em alta velocidade, não produz cavacos e consome apenas a folha bruta e o lubrificante. Em quantidades acima de algumas dezenas de milhares, um componente estampado custa rotineiramente de 50 a 80% menos do que a mesma peça usinada a partir de um tarugo.
Operações comuns de estampagem
- Blanking — cortando um contorno plano da folha.
- Perfuração – fazer furos ou ranhuras na peça.
- Dobrar – dobrar a folha ao longo de um eixo reto.
- Estampagem profunda – puxando a folha em forma de copo ou gabinete.
- Cunhagem e gravação em relevo — prensagem de detalhes finos de superfície com alta força localizada.
Alta velocidade
Centenas de golpes por minuto.
Centenas de golpes por minuto.
Custo baseado em ferramentas
Alto adiantado, baixo por peça.
Alto adiantado, baixo por peça.
Gama de materiais
Aço, inoxidável, alumínio, cobre.
Aço, inoxidável, alumínio, cobre.
Tolerância repetível
Estável dentro de ±0,05 mm após a configuração.
Estável dentro de ±0,05 mm após a configuração.
Como funciona o processo de estampagem
Cinco etapas decidem o resultado de um projeto de peças estampadas:
- Revisão do projeto da peça e capacidade de fabricação – tolerâncias, espessura do material, tamanhos de furos, raios de curvatura e requisitos de aresta são verificados em relação às regras de estampagem antes do início da ferramentaria.
- Projeto e fabricação da matriz - a matriz é o item de maior custo, usinada em aço ferramenta endurecido, montada com guias e molas e testada até que a peça atenda ao desenho.
- Seleção e preparação de materiais — bobinas ou tiras são especificadas por classe, espessura, largura e acabamento superficial; certificados de materiais confirmam a química.
- Configuração da prensa — a matriz é montada em uma prensa selecionada por tonelagem, curso e altura de fechamento; Prensas de 80 a 400 toneladas cobrem a maioria das peças de tamanho médio.
- Estampagem e operações secundárias – a produção é executada em alta velocidade, seguida de rebarbação, rosqueamento, lavagem, tratamento de superfície ou montagem.
O conceito da matriz é tão importante quanto a imprensa. As matrizes progressivas transportam a tira através de múltiplas estações; matrizes de transferência movem espaços em branco individuais entre estações. A escolha altera o custo do ferramental e o tempo de ciclo; as diferenças práticas são abordadas nesta comparação entre estampagem progressiva e de transferência de metal.
Para componentes automotivos com tiragens longas, os moldes progressivos são a escolha padrão porque convertem uma bobina em uma peça acabada em uma única passagem, sem intervenção do operador entre as estações.
 Molde Progressivo Contínuo para Carcaças de Motores Automotivos Este molde é construído para produção em alto volume com componentes de liga de aço para resistência ao desgaste e um design modular para fácil manutenção, tornando-o um forte candidato para estampagem automotiva de longo prazo, onde a eficiência de uma passagem é essencial. Ver Produto →
Estamparia de metal vs. processos de fabricação alternativos
Quando uma equipe de projeto seleciona um processo para uma peça de chapa metálica, a lista geralmente é estampagem, usinagem CNC, corte a laser e, às vezes, fundição sob pressão. Quantidade e tolerância decidem a resposta.
Processo
Custo de ferramentas
Custo unitário
Tolerância típica
Prazo de entrega das ferramentas
Melhor volume
Estamparia metálica
Alto
Baixo volume
±0,05 a ±0,10mm
4–8 semanas
10.000
Usinagem CNC
Nenhum ou baixo
Alto
±0,02 a ±0,05 mm
Dias
1–1.000
Corte a laser
Nenhum
Médio
±0,10 a ±0,20 mm
Dias
1–5.000
Fundição sob pressão
Muito alto
Baixo
±0,05 a ±0,10mm
6–12 semanas
10.000
Faixas indicativas para peças simples em chapa; os valores reais dependem da geometria, do material e do equipamento do fornecedor.
A compensação é clara. A usinagem CNC oferece tolerâncias restritas sem investimento em ferramentas, mas o custo unitário permanece alto. O corte a laser é flexível para perfis 2D complexos em baixo volume, mas não cria dobras ou formas profundas por si só. A estampagem requer o maior investimento inicial, mas uma vez comprovada a matriz, o custo unitário é o mais baixo. Abaixo de alguns milhares de peças, a amortização é punitiva; de dez mil peças para cima, a estampagem é difícil de vencer.
Comportamento dos custos em diferentes volumes de produção
O custo oculto mais profundo na estampagem não é o tempo de impressão – é a amortização da matriz mais a sucata. A curva de custo por peça cai rapidamente quando o ferramental é pago.
100 1.000 unidades
32 10.000 unidades
18 50.000 unidades
12 100.000 unidades
Com 10.000 peças, o custo por peça cai para cerca de um terço do nível de 1.000 peças; com 100.000 peças, chega a cerca de 12. O declínio vem da disseminação de ferramentas e configurações em mais unidades; o piso é matéria-prima mais tempo de prensagem.
Ao comparar cotações, calcule o custo total de propriedade: ferramentas mais preço unitário vezes volume, mais risco de qualidade. Uma cotação que evita a cobrança de ferramentas, mas que acarreta um preço unitário alto, é o caminho mais caro em escala. Um preço de ferramenta que parece alto, mas inclui aço endurecido e um pacote de peças sobressalentes, muitas vezes supera uma matriz barata que se desgasta precocemente.
Considerações sobre materiais e design de matrizes
Materiais estampados típicos
- Aço baixo carbono (DC01 ou SPCC) — moldável e de baixo custo, utilizado em suportes, chassis e peças de reforço.
- Aço inoxidável (SUS301 ou SUS304) — resistente à corrosão, maior retorno elástico, mais exigente na matriz.
- Ligas de alumínio (5052 ou 6061) — leves, comuns em gabinetes de baterias de veículos elétricos e dissipadores de calor; raios de curvatura maiores são necessários para evitar rachaduras.
- Ligas de cobre — excelente condutividade, usadas em barramentos, conectores e terminais.
O design da matriz controla como o material se comporta. A folga entre punção e matriz determina a qualidade da aresta de corte: muito pouco produz cisalhamento e rebarbas secundários; demais aumenta a rebarba e reduz a retilineidade da borda. Para chapas de aço de 1,5 mm, uma folga de 5–8% da espessura é um ponto de partida comum.
A dureza é importante. Os aços avançados de alta resistência reduzem o peso do veículo, mas aceleram o desgaste da matriz, portanto, são necessários aços para ferramentas mais duros e afiação mais frequente. Se o desenho exigir uma tolerância abaixo de ±0,05 mm, a matriz precisará de guias apertadas e a prensa deverá manter a repetibilidade. As matrizes de estampagem eletrônica, por exemplo, têm tolerâncias mais rígidas do que as matrizes de eletrodomésticos porque o conector e as peças de blindagem devem caber nas placas montadas sem retrabalho.
Aplicações da Indústria e Distribuição de Mercado
As peças estampadas aparecem em quase todos os setores industriais, mas o equilíbrio é desigual. Segue a divisão aproximada da demanda.
Automotivo e EV – 45%
Eletrônicos – 25%
Eletrodomésticos – 15%
Equipamentos industriais — 15%
O setor automotivo, incluindo veículos elétricos, é o maior mercado. Os painéis da carroceria, os suportes do chassi, as estruturas dos assentos, as carcaças do motor e as tampas das baterias são estampados. Os veículos elétricos impulsionam especialmente a demanda por peças estampadas de precisão relacionadas a baterias, como barramentos de cobre.
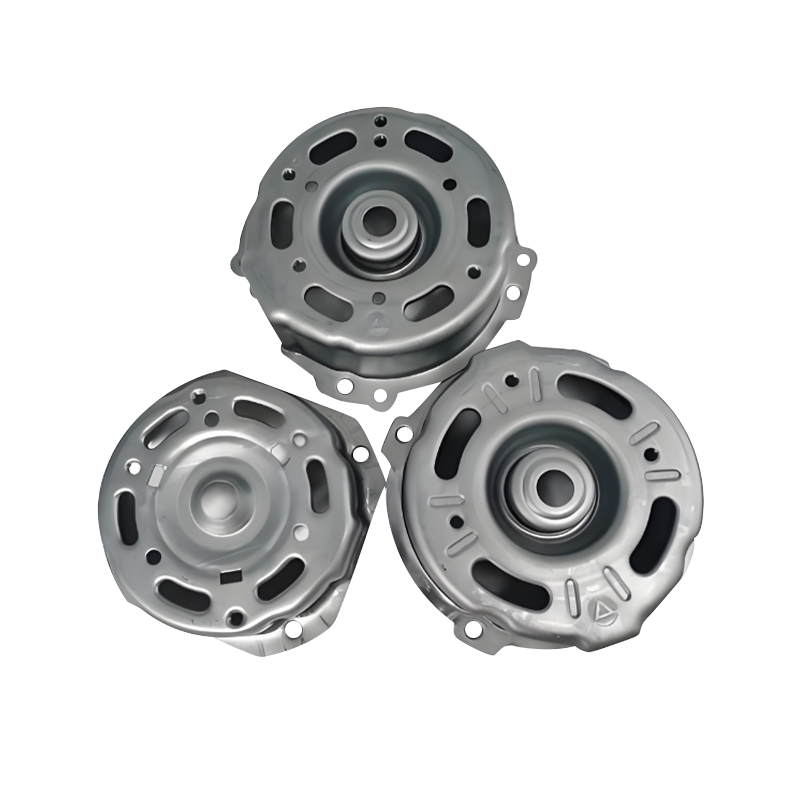 Carcaças de motor estampadas com precisão para aplicações automotivas Essas peças estampadas utilizam aço ou alumínio de alta resistência com tolerâncias rígidas e recursos de dissipação de calor, atendendo diretamente à crescente demanda por carcaças de motor duráveis em veículos elétricos e convencionais. Ver Produto →
A eletrônica é o segundo maior campo. Estruturas de laptop, bases grandes de computadores e muitas peças pequenas de telefones celulares são estampadas porque combinam material fino, furos finos e baixo custo em alto volume. Seguem-se os eletrodomésticos com fornos e grandes painéis pintados; equipamentos industriais adicionam carcaças de servo-drive e componentes de compressor.
 Chassi de laptop e peças de estampagem interna Feitos de aço laminado a frio, alumínio ou liga de magnésio, esses componentes oferecem bordas lisas, furos precisos e resistência à corrosão, tornando-os adequados para estruturas de laptop e montagens estruturais de nível cosmético. Ver Produto →
Uma família de peças é mapeada para cada setor. Para trens de força eletrificados, a estampagem da carcaça do motor combina estampagem profunda com concentricidade rígida. As estampagens da tampa da bateria exigem planicidade e padrões de furos precisos. As estampagens de laptop exigem superfícies de nível cosmético, sem arranhões ou casca de laranja.
Seleção de Fornecedores e Controle de Custo Total
A seleção de um parceiro de estampagem é mais importante do que qualquer dimensão de desenho. Use uma sequência curta de avaliação em vez de comparar apenas os preços.
1. Defina o envelope da peça
Classe do material, espessura, tolerância, acabamento superficial e volume anual.
Classe do material, espessura, tolerância, acabamento superficial e volume anual.
2. Faça uma revisão do DFM
Verifique os raios de curvatura, as distâncias entre furos e arestas e a profundidade do desenho.
Verifique os raios de curvatura, as distâncias entre furos e arestas e a profundidade do desenho.
3. Compare o custo total
Ferramentas mais preço unitário vezes volume, mais entrega e risco de qualidade.
Ferramentas mais preço unitário vezes volume, mais entrega e risco de qualidade.
4. Verifique a capacidade
Faixa de tonelagem de prensas, equipamentos de inspeção e experiência em peças semelhantes.
Faixa de tonelagem de prensas, equipamentos de inspeção e experiência em peças semelhantes.
5. Combine a propriedade das ferramentas
Quem fica com o dado, qual o preço dos novos testes e política de peças sobressalentes.
Quem fica com o dado, qual o preço dos novos testes e política de peças sobressalentes.
Duas questões são frequentemente esquecidas. Primeiro, pergunte sobre o tipo de aço da matriz e o tratamento térmico: uma matriz feita de aço para ferramentas de qualidade, endurecida e revestida, produz peças consistentes para mais golpes. Em segundo lugar, pergunte como os testes são conduzidos. Uma peça pode parecer boa em uma revisão de ferramenta leve e ainda assim mudar de dimensão na matriz de produção. O procedimento de teste determina se o primeiro lote chega a tempo. Uma empresa que constrói a matriz, executa a estampagem e integra a automação internamente – como a Suzhou Shuangqisi Mold Equipment faz com seus moldes, peças de estampagem e linhas de automação – move uma peça do projeto para a produção com menos entregas.
Conselhos sobre manutenção e conformidade
A qualidade da estampagem é mantida, não alcançada uma vez. As matrizes se desgastam, os desvios de alinhamento e o acabamento superficial se degradam à medida que os traços se acumulam. Um cronograma prático inclui limpeza e lubrificação das guias da matriz, verificação da folga do punção e da matriz, monitoramento da altura das rebarbas em intervalos definidos e reafiação das arestas de corte antes que a qualidade saia da tolerância. Para peças de alto rendimento, insertos sobressalentes ou uma matriz duplicada evitam tempo de inatividade quando ocorre desgaste.
Os clientes regulamentados também esperam evidências documentadas:
- Gestão da qualidade ISO 9001 como linha de base.
- IATF 16949 para componentes automotivos, incluindo submissão de PPAP e planos de controle.
- Certificados de materiais rastreando cada bobina até sua fábrica.
- Declarações RoHS e REACH para produtos eletrônicos enviados para a Europa.
Isso não é papelada por si só. Uma peça estampada pode parecer correta enquanto a química do revestimento ou o material de base não atendem às especificações. Fornecedores com registros rastreáveis agilizam a análise da causa raiz quando surge um desvio, protegendo a qualidade e a entrega.
A estamparia de metais recompensa as equipes que planejam com antecedência. Defina a faixa de tolerância de forma realista, escolha um conceito de matriz que se ajuste ao volume e ao material e avalie os fornecedores com base no custo total e nas evidências de qualidade, em vez de apenas no preço por peça. Quando a matriz está correta, a prensa é capaz e o material é rastreável, a estampagem oferece o menor custo por peça na produção em massa - desde cubos de roda de duas rodas e carcaças de motor até estruturas de laptop.
Postagem anterior
Estampagem progressiva de alumínio: processo, ligas, dicas de design e guia de custos
Próxima postagem
Processo de estampagem de metal: como ferramentas, design de matrizes e automação influenciam o custo das peças
Nosso Produtos.
Comece seu negócio com um fabricante OEM aqui mesmo!

Fornecer aos clientes globais soluções completas e prontas para uso
através
inovação!
LINKS RÁPIDOS
NOTÍCIAS
INFORMAÇÕES DE CONTATO.
-
 +86-139 1308 8972
-

-
 Nº 118 Yexin Road, Zona de Desenvolvimento Econômico de Wujiang, Suzhou, China
Direitos autorais © Equipamento de molde Co. de Suzhou Shuangqisi, Ltd. Todos os direitos reservados. Matriz de estampagem personalizada Fabricantes de matrizes para estampagem de metal
